


El acabado de metales protege las piezas frente a la corrosión, las hace más duras y resistentes al desgaste y les da el color o el aspecto que necesitan. Los recubrimientos metálicos, el anodizado, el recubrimiento en polvo y la pintura líquida lo consiguen de formas distintas, y la elección correcta depende del material base, de la función de la pieza y de sus tolerancias.
Esta guía explica cómo funcionan los procesos de acabado de metales más importantes, los compara entre sí y muestra cómo elegir el acabado adecuado y tenerlo en cuenta en el diseño.
¿Para qué sirve el acabado de metales?
El acabado de una pieza metálica cumple tres funciones principales:
- Protección contra la corrosión: materiales como el acero se oxidan con facilidad. Una capa de zinc, níquel o pintura protege la superficie frente a la oxidación.
- Función: los acabados pueden aumentar la dureza y la resistencia al desgaste, mejorar las propiedades de deslizamiento o la soldabilidad, hacer que una superficie sea conductora de la electricidad o bien aislante eléctrica.
- Aspecto y codificación por colores: una superficie brillante, mate o de color mejora la estética de un producto y permite señalar de un vistazo las zonas relevantes para la seguridad.
Tipos de acabados metálicos de un vistazo
| Acabado | Principio | Materiales base | Espesor típico | Ventaja principal |
|---|---|---|---|---|
| Electrodeposición (p. ej., zinc, cromo) | Metal depositado mediante corriente eléctrica | Metales conductores | Aprox. 5–25 µm | Protección contra la corrosión, aspecto, resistencia al desgaste |
| Niquelado químico | Aleación de níquel-fósforo depositada químicamente, sin corriente | Acero, acero inoxidable, aluminio, aleaciones de cobre | Aprox. 5–25 µm | Capa muy uniforme, resistencia al desgaste y a la corrosión |
| Anodizado | Crecimiento electroquímico de una capa de óxido | Aluminio | Aprox. 5–25 µm | Protección contra la corrosión, colores, aislamiento eléctrico |
| Anodizado duro | Capa de óxido más gruesa y densa, obtenida a baja temperatura | Aluminio | Aprox. 25–150 µm | Resistencia al desgaste muy elevada |
| Recubrimiento en polvo | Polvo aplicado electrostáticamente y curado en horno | Acero, aluminio | Aprox. 50–110 µm | Acabado robusto y en color |
| Pintura líquida | Pintura líquida pulverizada y secada | Casi cualquier material | Aprox. 15–45 µm | Acabado de color fino y flexible |
| Óxido negro (pavonado) | Capa de conversión química | Acero | Despreciable | Aspecto negro sin cambio dimensional |
Recubrimientos metálicos
Un recubrimiento metálico cubre la superficie de una pieza con una capa fina de otro metal. Puede mejorar el aspecto, aumentar la resistencia a la corrosión y aportar propiedades funcionales: por ejemplo, el niquelado o el recubrimiento de cobre-estaño mejoran la soldabilidad, mientras que otros recubrimientos mejoran las propiedades de deslizamiento o la conductividad eléctrica. Una ventaja económica clave: obtienes las propiedades superficiales de un metal caro sin tener que fabricar toda la pieza con él. Los métodos de recubrimiento metálico se dividen en dos grupos.
Recubrimiento por vía seca
El recubrimiento por vía seca, también llamado deposición en vacío, deposita una película de metal o de un compuesto sobre la superficie en vacío. Algunos ejemplos son la deposición física en fase vapor (PVD) y la deposición química en fase vapor (CVD). El recubrimiento por vía seca se utiliza mucho en la fabricación de semiconductores y para recubrimientos duros de herramientas. Por lo general requiere temperaturas elevadas y es más caro que el recubrimiento por vía húmeda.
Recubrimiento por vía húmeda
En el recubrimiento por vía húmeda, la pieza se sumerge en una solución que contiene iones metálicos. La mayor parte de lo que se conoce habitualmente como recubrimiento metálico se realiza por vía húmeda, que incluye dos métodos principales: el recubrimiento químico (sin corriente), que se explica en el apartado siguiente, y la electrodeposición.
En la electrodeposición (galvanoplastia), la pieza que se va a recubrir se conecta como electrodo negativo (cátodo) y el metal de recubrimiento como electrodo positivo (ánodo). Al circular una corriente continua, los iones metálicos se reducen y se depositan sobre la superficie de la pieza. El espesor del recubrimiento depende de la densidad de corriente: en formas complejas, los cantos y las zonas salientes reciben capas más gruesas, mientras que los rebajes y los agujeros reciben capas más finas. Como el espesor puede controlarse mediante la corriente y el tiempo, hay que definir el espesor de recubrimiento adecuado para cada aplicación.
Los tipos de electrodeposición más habituales son:
- Zincado: uno de los métodos de protección contra la corrosión del acero más utilizados. El zinc protege el acero de forma sacrificial: se corroe en lugar del hierro. Normalmente se aplica encima una pasivación con cromato trivalente como protección adicional. La chapa de acero zincada se explica en nuestro artículo sobre SECC vs. SGCC.
- Cromado: el cromo decorativo proporciona a las superficies metálicas un acabado de alto brillo, mientras que el cromado duro se utiliza en piezas de máquinas y herramientas por su excelente resistencia al desgaste y a la corrosión.
- Dorado: combina un aspecto brillante con resistencia a la corrosión y conductividad eléctrica, por ejemplo en contactos eléctricos.
- Plateado: ofrece una conductividad eléctrica muy elevada y se utiliza en conectores; como la plata se ennegrece, a menudo se aplica un tratamiento de protección adicional.
- Metalizado de plásticos: da a las piezas de plástico un aspecto y unas propiedades superficiales metálicas sin renunciar a su bajo peso. Representa una gran parte de los recubrimientos decorativos.
Otros recubrimientos especiales son el rodiado, el paladiado y el platinado. Un método relacionado es el galvanizado en caliente, en el que las piezas de acero se sumergen en zinc fundido; se utiliza para acero estructural, alambre y componentes de exterior.
Niquelado químico
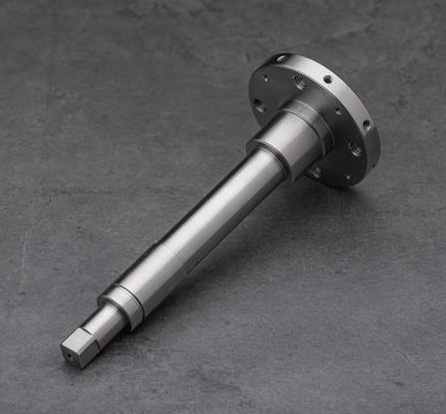
El niquelado químico deposita una aleación de níquel-fósforo por vía química, sin corriente externa. Como no interviene ninguna densidad de corriente, la capa crece de forma uniforme en todas las superficies a las que llega la solución, incluidas roscas, agujeros y rebajes profundos. Por eso es uno de los acabados más utilizados para piezas CNC de precisión.
Cómo funciona el niquelado químico
- Preparación de la superficie: la pieza se limpia a fondo para eliminar aceite, suciedad y capas de óxido. Se eliminan las salpicaduras de soldadura y se redondean los cantos vivos para que la capa se adhiera de forma uniforme.
- Activación: una solución ácida o catalizadora activa la superficie para que pueda depositarse el níquel.
- Recubrimiento: la pieza se sumerge en un baño calentado, normalmente a 85–95 °C, que contiene sales de níquel y un agente reductor, por lo general hipofosfito de sodio. Mediante una reacción autocatalítica, la aleación de níquel se deposita de forma uniforme sobre toda la superficie. El valor de pH, por ejemplo 4,5–5,5 en los baños de níquel-fósforo, se controla con precisión.
- Tratamiento posterior: un tratamiento térmico puede aumentar considerablemente la dureza de la capa. Los aceros de alta resistencia deben someterse a un recocido de deshidrogenación después del recubrimiento para evitar la fragilización por hidrógeno.
Los espesores de capa típicos son de 5–25 µm. El contenido de fósforo determina las propiedades: las capas con bajo contenido de fósforo son más duras, mientras que las de alto contenido ofrecen la mejor resistencia a la corrosión. Ten en cuenta que un tratamiento térmico a temperatura demasiado alta puede reducir la resistencia a la corrosión de las capas con alto contenido de fósforo.
Ventajas del niquelado químico
- Recubrimiento uniforme, incluso en roscas, agujeros y geometrías complejas
- Excelente resistencia a la corrosión, también frente a muchos productos químicos
- Alta resistencia al desgaste y elevada dureza superficial
- Buenas propiedades de deslizamiento y buena soldabilidad
- Apto para acero, acero inoxidable, aluminio, aleaciones de cobre y, tras un pretratamiento especial, algunos plásticos
- Aumento de espesor mínimo, por lo que se mantienen las tolerancias estrechas
Entre sus aplicaciones típicas se encuentran componentes críticos aeroespaciales, engranajes, ejes y piezas del sistema de combustible de vehículos, componentes para el sector del petróleo y el gas, superficies soldables y de blindaje CEM en electrónica, y piezas CNC de precisión como engranajes, carcasas y moldes.
Niquelado químico frente a niquelado electrolítico
| Propiedad | Níquel químico | Níquel electrolítico |
|---|---|---|
| Deposición | Química (autocatalítica) | Electroquímica |
| Requiere corriente | No | Sí |
| Capa | Aleación de níquel-fósforo | Níquel puro |
| Uniformidad | Excelente, incluso en agujeros | Más gruesa en los cantos, más fina en los rebajes |
| Materiales base | Conductores y, tras activación, no conductores | Solo conductores |
| Coste | Más alto | Más bajo, sobre todo en grandes cantidades |
Anodizado y anodizado duro
El anodizado es un proceso electroquímico que engrosa la capa natural de óxido del aluminio. Las piezas se sumergen en un electrolito ácido y se conectan como ánodo; la corriente hace crecer una capa dura de óxido de aluminio a partir de la superficie. Esta capa mejora la resistencia a la corrosión y al desgaste y actúa como aislante eléctrico. Como es porosa, puede teñirse en muchos colores antes de sellarse.
A diferencia de los recubrimientos metálicos, la capa anódica no se añade simplemente encima: crece aproximadamente la mitad hacia el interior del material y la otra mitad hacia fuera. Existen tres tipos principales:
| Propiedad | Anodizado crómico | Anodizado sulfúrico | Anodizado duro |
|---|---|---|---|
| Electrolito | Ácido crómico | Ácido sulfúrico | Ácido sulfúrico con mayor tensión y a baja temperatura |
| Espesor de capa | Aprox. 1–10 µm | Aprox. 5–25 µm | Aprox. 25–150 µm |
| Resistencia al desgaste | Moderada | Buena | Muy alta |
| Resistencia a la corrosión | Buena | De buena a muy buena | Muy buena |
| Colores | Gris, rara vez teñido | Amplia gama de colores teñidos | De gris natural a bronce; teñido limitado |
| Usos típicos | Aeroespacial, piezas críticas a fatiga | Piezas decorativas y técnicas en general | Piezas de deslizamiento, sometidas a desgaste y de alto rendimiento |
| Medio ambiente | Contiene cromo hexavalente; muy restringido por REACH | Proceso estándar | Proceso estándar, con mayor consumo energético |
Anodizado duro
En el anodizado duro se trabaja con una tensión más alta y una temperatura del baño más baja que en el anodizado estándar. El resultado es una capa de óxido mucho más gruesa y densa, extremadamente dura y resistente al desgaste, que ofrece una muy buena protección contra la corrosión y actúa como aislante eléctrico. El aluminio con anodizado duro se utiliza en piezas de deslizamiento y desgaste en la construcción de maquinaria, la industria del automóvil, la aeronáutica y la defensa, así como en menaje de cocina de gama alta y herramientas de precisión.
Ten en cuenta estas limitaciones:
- Cambio dimensional: la capa gruesa modifica las dimensiones y debe tenerse en cuenta en el diseño cuando hay tolerancias estrechas.
- Colores limitados: la capa densa absorbe los tintes con más dificultad que el anodizado estándar.
- Idoneidad de la aleación: las aleaciones de fundición con alto contenido de silicio y algunas aleaciones ricas en cobre dan resultados irregulares.
- Fragilidad: la capa dura puede agrietarse ante impactos o deformaciones fuertes.
- Coste: al ser un proceso más exigente, el anodizado duro es más caro que el anodizado estándar.
Recubrimiento en polvo frente a pintura líquida
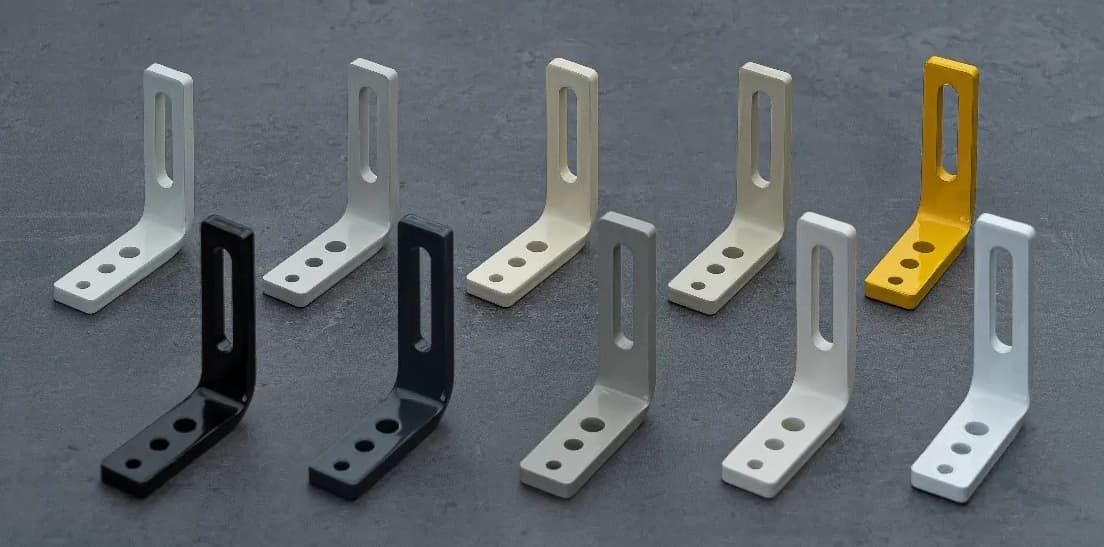
En el recubrimiento en polvo (pintura en polvo), un polvo seco formado por partículas de pigmento y aglutinante se carga electrostáticamente y se pulveriza sobre la pieza, donde se adhiere de forma uniforme. A continuación, la pieza se hornea, normalmente a unos 160–200 °C: el polvo se funde y forma una película continua y muy adherente. El resultado es un recubrimiento grueso y tenaz que resiste la abrasión, los impactos, los arañazos, la humedad y los productos químicos, ideal para piezas en entornos exteriores, húmedos o agresivos. El recubrimiento en polvo también está disponible en muchos colores y texturas.
La pintura líquida se aplica en estado líquido y, al secarse, forma una película mucho más fina. Es adecuada para materiales y piezas que no admiten recubrimiento en polvo, ofrece una amplia gama de tonos y grados de brillo, y a menudo es la opción más económica para capas finas y uso en interiores.
| Propiedad | Recubrimiento en polvo | Pintura líquida |
|---|---|---|
| Aplicación | Polvo seco, electrostático, curado en horno | Líquida, pulverizada y secada |
| Espesor de capa | Grueso (aprox. 50–110 µm) | Fino (aprox. 15–45 µm) |
| Resistencia | Muy alta frente a impactos, abrasión y productos químicos | Buena |
| Efecto dimensional | Mayor: tenlo en cuenta en ajustes y roscas | Menor |
| Usos típicos | Carcasas, bastidores, piezas de exterior y de servicio pesado | Piezas de pared delgada, colores de señalización, piezas de interior |
Acabados con código de colores para la seguridad
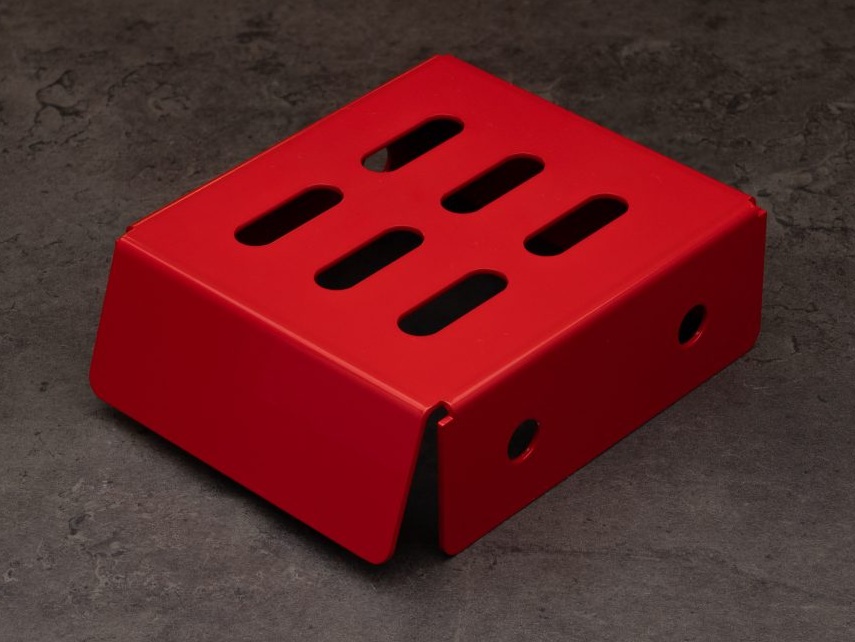
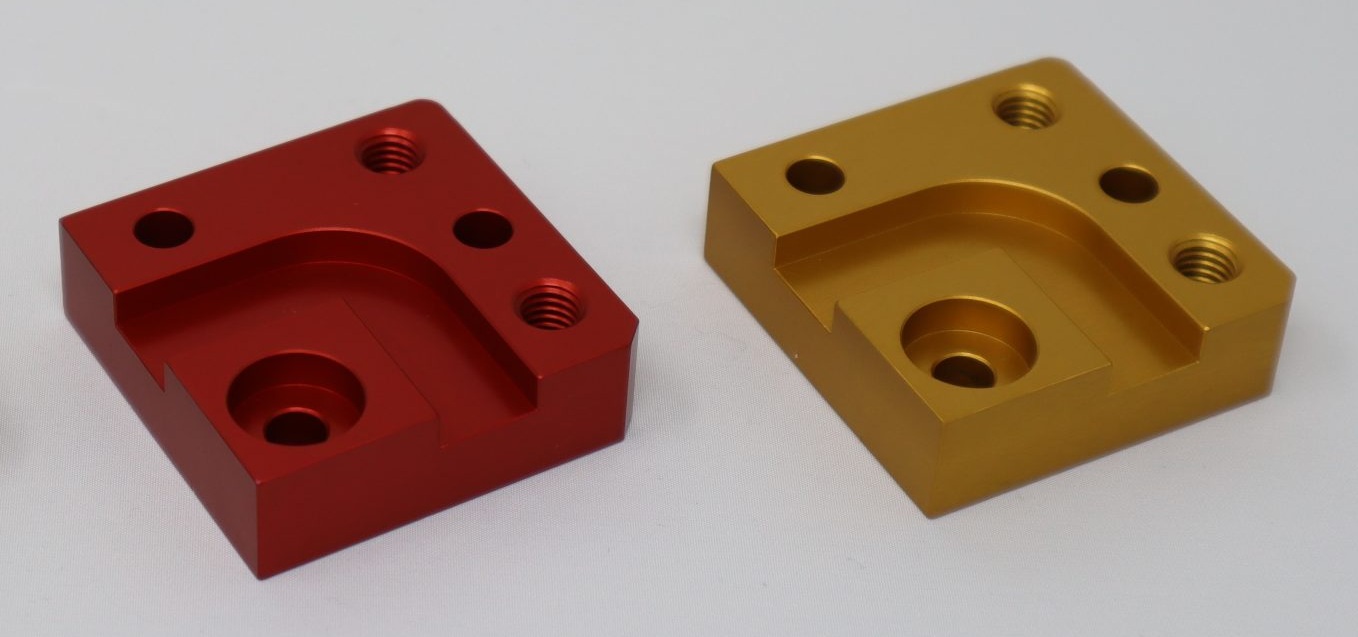
El color es algo más que decoración. El rojo, en particular, se reconoce universalmente como señal de advertencia: es el color de las señales de stop, los extintores y los pulsadores de emergencia. Las piezas rojas destacan sobre casi cualquier fondo, por lo que ayudan a señalizar zonas de peligro, puntos de parada o zonas restringidas y hacen que los flujos de trabajo resulten más claros para los operarios.
- Anodizado rojo para piezas de aluminio: ideal para barreras de seguridad, paneles de parada de emergencia o cantos de máquinas que no deben tocarse, con la resistencia a la corrosión y al rayado propia del anodizado.
- Pintura líquida roja para chapa metálica: adecuada para acero y otros materiales que no pueden anodizarse, por ejemplo para marcar puntos de acceso en envolventes o zonas restringidas en la planta de producción.
En piezas de uso exterior, ten en cuenta que el anodizado teñido, sobre todo el rojo, puede decolorarse con la luz UV. Para colores de señalización en exteriores a largo plazo, la pintura o el recubrimiento en polvo con pigmentos estables a los UV suelen ser la mejor opción. Combinados con otros colores, los componentes rojos pueden formar un sistema coherente de guiado visual.
Otros acabados
- Óxido negro (pavonado): una fina capa de conversión negra sobre acero prácticamente sin cambio dimensional, ideal para piezas con tolerancias estrechas y uso en interiores.
- Fosfatado: mejora la adherencia de la pintura y el comportamiento en el rodaje, con una protección moderada contra la corrosión.
- Pasivación con cromato: las capas de cromato trivalente protegen el acero zincado y el aluminio; en el aluminio, mantienen la superficie conductora de la electricidad.
- Pasivación: refuerza la capa pasiva natural del acero inoxidable y mejora su resistencia a la corrosión.
- Nitruración: proceso termoquímico de endurecimiento superficial del acero con una distorsión mínima; consulta nuestra guía sobre el tratamiento térmico del acero.
Cómo elegir el acabado adecuado
| Requisito | Acero | Aluminio |
|---|---|---|
| Protección contra la corrosión | Zincado con cromatado, niquelado químico, recubrimiento en polvo | Anodizado, pasivación con cromato |
| Resistencia al desgaste y dureza | Cromado duro, niquelado químico, nitruración | Anodizado duro, niquelado químico |
| Conductividad eléctrica | Niquelado químico, zincado | Pasivación con cromato, niquelado químico |
| Aislamiento eléctrico | Recubrimiento en polvo | Anodizado, anodizado duro |
| Color y aspecto | Recubrimiento en polvo, pintura líquida, óxido negro | Anodizado teñido (p. ej., negro, rojo, dorado) |
| Tolerancias estrechas | Óxido negro, niquelado químico | Anodizado estándar, niquelado químico |
Consejos de diseño para piezas con acabado
- Ten en cuenta la capa: todos los acabados, excepto el óxido negro, modifican las dimensiones. Incluye el espesor de capa en ajustes, agujeros y roscas; las capas anódicas crecen aproximadamente la mitad hacia dentro y la mitad hacia fuera.
- Protege las superficies funcionales: especifica qué roscas o ajustes deben quedar libres de recubrimiento, o prevé un retrabajo.
- Prevé agujeros de suspensión: en muchos procesos por vía húmeda, las piezas se cuelgan en el baño. En meviy, las piezas con cromato trivalente, cromado duro, anodizado o pasivación necesitan un agujero pasante de al menos ø3,5 mm (o una ranura o cajera cerrada de al menos 3,5 mm de ancho, o un agujero roscado pasante de M5 o mayor).
- Redondea los cantos vivos: en la electrodeposición, los recubrimientos se acumulan en los cantos y pueden desconcharse en los cantos vivos.
- Elige una aleación adecuada: no todas las aleaciones de aluminio se anodizan igual de bien, sobre todo en el anodizado duro.
- Ten en cuenta la fragilización por hidrógeno: los aceros de alta resistencia necesitan un recocido de deshidrogenación después del recubrimiento.
Acabados disponibles en meviy
meviy fabrica piezas a medida diseñadas individualmente a partir de tus propios datos CAD 3D, no piezas estándar ni de catálogo. Eliges el acabado directamente al configurar tu pieza y ves el precio y el plazo de entrega al instante:
| Servicio | Acabados disponibles |
|---|---|
| Fresado CNC | Niquelado químico, óxido negro, cromato trivalente (transparente, negro), cromado duro (flash), cromado negro a baja temperatura, fosfatado, nitruración, anodizado (transparente, blanco mate, negro, negro mate, rojo, dorado), anodizado duro (transparente, blanco mate), pasivación, pasivación con cromato trivalente |
| Torneado CNC | Niquelado químico, óxido negro, cromato trivalente (transparente, negro), cromado duro (flash), cromado negro a baja temperatura, fosfatado, nitruración en baño salino, anodizado (transparente, negro, negro mate), anodizado duro (transparente), pasivación |
| Fabricación de chapa metálica | Recubrimiento en polvo (15 colores), pintura, niquelado químico, óxido negro, cromato trivalente (transparente, negro), zincado electrolítico, galvanizado, anodizado (transparente, negro, negro mate), pasivación con cromato trivalente, acabado satinado (hairline) |
Los colores del recubrimiento en polvo y de la pintura siguen los valores de color JPMA, con valores RAL de referencia para cada color. Tanto si necesitas un componente de seguridad rojo como una guía deslizante resistente al desgaste con anodizado duro, las piezas de mecanizado CNC y de chapa metálica de meviy llegan listas para montar.
Preguntas frecuentes sobre el acabado de metales
¿Cuál es la diferencia entre el anodizado y un recubrimiento metálico?
Un recubrimiento metálico deposita una capa de otro metal sobre la superficie. El anodizado transforma la propia superficie del aluminio en una capa dura de óxido que crece en parte hacia el interior del material. El anodizado solo es posible en el aluminio y metales similares, mientras que los recubrimientos metálicos pueden aplicarse a muchos metales.
¿Cuál es la diferencia entre el niquelado químico y el niquelado electrolítico?
El níquel químico se deposita por vía química sin corriente y forma una capa de níquel-fósforo muy uniforme, incluso en agujeros y rebajes. El níquel electrolítico utiliza corriente eléctrica, deposita níquel puro y se acumula más en los cantos que en los rebajes, pero suele ser más barato para grandes cantidades.
¿Es mejor el recubrimiento en polvo que la pintura líquida?
El recubrimiento en polvo forma una capa más gruesa y robusta, ideal para piezas de servicio pesado y de exterior. La pintura líquida es más fina, admite más materiales y a menudo resulta más económica para piezas de pared delgada o de interior. La mejor opción depende de la carga, del entorno y de las tolerancias.
¿Modifica el anodizado las dimensiones de una pieza?
Sí. La capa de óxido crece aproximadamente la mitad hacia el interior del material y la otra mitad hacia fuera. Con el anodizado estándar, el cambio es pequeño; con el anodizado duro, debe tenerse en cuenta en el diseño de ajustes y roscas.
¿Se puede anodizar el acero?
No. El anodizado se utiliza para el aluminio. Para el acero, las alternativas habituales son el zincado, el niquelado químico, el óxido negro, el recubrimiento en polvo o la pintura.
Acabado de metales: elige el adecuado para tu pieza
Los recubrimientos metálicos, el niquelado químico, el anodizado, el recubrimiento en polvo y la pintura resuelven problemas distintos: protección contra la corrosión, resistencia al desgaste, conductividad, aislamiento o color. En el acabado de metales, define pronto los requisitos de tu pieza en la fase de diseño, ten en cuenta el espesor de capa en tus tolerancias y elige el acabado que mejor se adapte al material base: así tus piezas funcionarán de forma fiable durante mucho tiempo.