


Obróbka powierzchniowa metali chroni części przed korozją, zwiększa ich twardość i odporność na zużycie oraz nadaje im wymagany kolor lub wygląd. Powłoki galwaniczne, anodowanie, malowanie proszkowe i malowanie na mokro osiągają ten cel na różne sposoby – a właściwy wybór zależy od materiału podłoża, funkcji części i jej tolerancji.
Ten poradnik wyjaśnia, jak działają najważniejsze metody wykończenia powierzchni metali, porównuje je ze sobą i pokazuje, jak wybrać odpowiednią powłokę i uwzględnić ją w projekcie.
Obróbka powierzchniowa metali – po co się ją stosuje
Obróbka powierzchniowa części metalowej służy trzem głównym celom:
- Ochrona przed korozją: materiały takie jak stal łatwo rdzewieją. Powłoka cynkowa, niklowa lub lakierowa chroni powierzchnię przed utlenianiem.
- Funkcja: powłoki mogą zwiększać twardość i odporność na zużycie, poprawiać właściwości ślizgowe lub lutowność, nadawać powierzchni przewodność elektryczną – albo właściwości elektroizolacyjne.
- Wygląd i oznaczenie kolorem: błyszcząca, matowa lub barwna powierzchnia poprawia wygląd produktu i pozwala na pierwszy rzut oka oznaczyć strefy istotne dla bezpieczeństwa.
Rodzaje obróbki powierzchniowej w skrócie
| Powłoka | Zasada działania | Materiały podłoża | Typowa grubość | Główna zaleta |
|---|---|---|---|---|
| Galwanizacja (np. cynk, chrom) | Metal osadzany przy użyciu prądu elektrycznego | Metale przewodzące | Ok. 5–25 µm | Ochrona przed korozją, wygląd, odporność na zużycie |
| Niklowanie chemiczne (bezprądowe) | Stop niklu z fosforem osadzany chemicznie, bez prądu | Stal, stal nierdzewna, aluminium, stopy miedzi | Ok. 5–25 µm | Bardzo równomierna warstwa, odporność na zużycie i korozję |
| Anodowanie | Elektrochemiczny wzrost warstwy tlenkowej | Aluminium | Ok. 5–25 µm | Ochrona przed korozją, kolory, izolacja elektryczna |
| Anodowanie twarde | Grubsza, gęstsza warstwa tlenkowa wytwarzana w niskiej temperaturze | Aluminium | Ok. 25–150 µm | Bardzo wysoka odporność na zużycie |
| Malowanie proszkowe | Proszek nanoszony elektrostatycznie i utwardzany w piecu | Stal, aluminium | Ok. 50–110 µm | Wytrzymała, barwna powłoka |
| Malowanie na mokro | Farba ciekła nanoszona natryskowo i suszona | Niemal każdy materiał | Ok. 15–45 µm | Cienka, elastyczna powłoka barwna |
| Czernienie (Black Oxide) | Chemiczna warstwa konwersyjna | Stal | Pomijalna | Czarny wygląd bez zmiany wymiarów |
Powłoki metalowe
Powlekanie metalem pokrywa powierzchnię części cienką warstwą innego metalu. Może poprawić wygląd, zwiększyć odporność na korozję i nadać dodatkowe właściwości funkcjonalne – na przykład powłoki niklowe lub miedziowo-cynowe poprawiają lutowność, a inne powłoki poprawiają właściwości ślizgowe lub przewodność elektryczną. Kluczowa zaleta ekonomiczna: uzyskujesz właściwości powierzchni drogiego metalu bez konieczności wykonywania z niego całej części. Metody powlekania dzieli się na dwie grupy.
Powlekanie na sucho
Powlekanie na sucho, nazywane także osadzaniem próżniowym, polega na osadzaniu na powierzchni warstwy metalu lub związku w próżni. Przykładami są fizyczne osadzanie z fazy gazowej (PVD) i chemiczne osadzanie z fazy gazowej (CVD). Powlekanie na sucho jest szeroko stosowane w produkcji półprzewodników oraz do wytwarzania twardych powłok na narzędziach. Zwykle wymaga podwyższonej temperatury i jest droższe niż powlekanie na mokro.
Powlekanie na mokro
Przy powlekaniu na mokro część zanurza się w roztworze zawierającym jony metalu. Większość tego, co potocznie nazywa się powlekaniem, to właśnie powlekanie na mokro. Obejmuje ono dwie główne metody: niklowanie chemiczne, opisane w następnej sekcji, oraz galwanizację.
Podczas galwanizacji powlekaną część podłącza się jako elektrodę ujemną (katodę), a metal powłokowy jako elektrodę dodatnią (anodę). Gdy płynie prąd stały, jony metalu ulegają redukcji i osadzają się na powierzchni części. Grubość powłoki zależy od gęstości prądu: na złożonych kształtach krawędzie i wystające obszary otrzymują grubsze warstwy, a wgłębienia i otwory – cieńsze. Ponieważ grubość można regulować natężeniem prądu i czasem, właściwą grubość powłoki trzeba określić dla każdego zastosowania.
Typowe rodzaje powłok galwanicznych to:
- Cynkowanie: jedna z najczęściej stosowanych metod ochrony stali przed korozją. Cynk chroni stal protektorowo – koroduje zamiast żelaza. Dla dodatkowej ochrony zwykle nakłada się na niego warstwę pasywacji chromianowej na bazie chromu trójwartościowego. O blasze stalowej ocynkowanej przeczytasz w naszym artykule SECC vs. SGCC.
- Chromowanie: chromowanie dekoracyjne nadaje powierzchniom metalowym wysoki połysk, a chromowanie twarde stosuje się na częściach maszyn i narzędziach ze względu na doskonałą odporność na zużycie i korozję.
- Złocenie: łączy połyskliwy wygląd z odpornością na korozję i przewodnością elektryczną, np. na stykach elektrycznych.
- Srebrzenie: zapewnia bardzo wysoką przewodność elektryczną i jest stosowane na złączach; ponieważ srebro matowieje, często stosuje się dodatkową obróbkę ochronną.
- Metalizacja tworzyw sztucznych: nadaje częściom z tworzyw metaliczny wygląd i właściwości powierzchni przy zachowaniu ich niewielkiej masy. Stanowi dużą część powłok dekoracyjnych.
Inne specjalistyczne powłoki to m.in. rod, pallad i platyna. Pokrewną metodą jest cynkowanie ogniowe, w którym części stalowe zanurza się w roztopionym cynku; stosuje się je w przypadku stali konstrukcyjnej, drutu i elementów pracujących na zewnątrz.
Niklowanie chemiczne (bezprądowe)
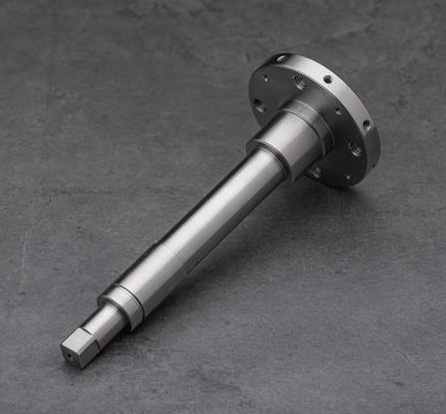
Przy niklowaniu chemicznym stop niklu z fosforem osadza się chemicznie, bez zewnętrznego źródła prądu. Ponieważ gęstość prądu nie odgrywa tu roli, warstwa narasta równomiernie na każdej powierzchni, do której dociera roztwór – także w gwintach, otworach i głębokich wgłębieniach. Dzięki temu jest to jedna z najpopularniejszych powłok dla precyzyjnych części CNC.
Jak przebiega niklowanie chemiczne
- Przygotowanie powierzchni: część jest dokładnie czyszczona w celu usunięcia oleju, zanieczyszczeń i warstw tlenków. Usuwa się odpryski spawalnicze i zaokrągla ostre krawędzie, aby warstwa równomiernie przylegała.
- Aktywacja: roztwór kwasu lub katalizatora aktywuje powierzchnię, tak aby mógł się na niej osadzać nikiel.
- Powlekanie: część zanurza się w podgrzanej kąpieli – zwykle o temperaturze 85–95 °C – zawierającej sole niklu i reduktor, najczęściej podfosforyn sodu. W reakcji autokatalitycznej stop niklu osadza się równomiernie na całej powierzchni. Wartość pH, na przykład 4,5–5,5 dla kąpieli niklowo-fosforowych, jest precyzyjnie kontrolowana.
- Obróbka końcowa: obróbka cieplna może znacznie zwiększyć twardość warstwy. Stale o wysokiej wytrzymałości należy po powlekaniu wygrzewać, aby zapobiec kruchości wodorowej.
Typowe grubości warstwy wynoszą 5–25 µm. O właściwościach decyduje zawartość fosforu: warstwy niskofosforowe są twardsze, a wysokofosforowe zapewniają najlepszą odporność na korozję. Pamiętaj, że obróbka cieplna w zbyt wysokiej temperaturze może obniżyć odporność korozyjną warstw wysokofosforowych.
Zalety niklowania chemicznego
- Równomierna powłoka, także w gwintach, otworach i na złożonych geometriach
- Doskonała odporność na korozję, również na działanie wielu chemikaliów
- Wysoka odporność na zużycie i twardość powierzchni
- Dobre właściwości ślizgowe i lutowność
- Do stali, stali nierdzewnej, aluminium, stopów miedzi oraz – po specjalnej obróbce wstępnej – niektórych tworzyw sztucznych
- Minimalny przyrost wymiarów, dzięki czemu zachowane są wąskie tolerancje
Typowe zastosowania to krytyczne komponenty lotnicze, koła zębate, wały i części układów paliwowych w pojazdach, komponenty dla branży naftowo-gazowej, lutowne i ekranujące EMC powierzchnie w elektronice oraz precyzyjne części CNC, takie jak koła zębate, obudowy i formy.
Niklowanie chemiczne a niklowanie elektrolityczne
| Właściwość | Nikiel chemiczny | Nikiel elektrolityczny |
|---|---|---|
| Osadzanie | Chemiczne (autokatalityczne) | Elektrochemiczne |
| Wymagany prąd | Nie | Tak |
| Warstwa | Stop niklu z fosforem | Czysty nikiel |
| Równomierność | Doskonała, także w otworach | Grubsza na krawędziach, cieńsza we wgłębieniach |
| Materiały podłoża | Przewodzące oraz, po aktywacji, nieprzewodzące | Tylko przewodzące |
| Koszt | Wyższy | Niższy, zwłaszcza przy dużych ilościach |
Anodowanie i anodowanie twarde
Anodowanie to proces elektrochemiczny, w którym pogrubia się naturalną warstwę tlenkową na aluminium. Części zanurza się w kwaśnym elektrolicie i podłącza jako anodę; pod wpływem prądu z powierzchni narasta twarda warstwa tlenku glinu. Warstwa ta poprawia odporność na korozję i zużycie oraz izoluje elektrycznie. Ponieważ jest porowata, przed uszczelnieniem można ją zabarwić na wiele kolorów.
W przeciwieństwie do powłok galwanicznych warstwa anodowa nie jest po prostu nakładana na powierzchnię: narasta mniej więcej w połowie w głąb materiału, a w połowie na zewnątrz. Wyróżnia się trzy główne rodzaje:
| Właściwość | Anodowanie chromowe | Anodowanie siarkowe | Anodowanie twarde |
|---|---|---|---|
| Elektrolit | Kwas chromowy | Kwas siarkowy | Kwas siarkowy przy wyższym napięciu i niskiej temperaturze |
| Grubość warstwy | Ok. 1–10 µm | Ok. 5–25 µm | Ok. 25–150 µm |
| Odporność na zużycie | Umiarkowana | Dobra | Bardzo wysoka |
| Odporność na korozję | Dobra | Dobra do bardzo dobrej | Bardzo dobra |
| Kolory | Szary, rzadko barwiony | Szeroka gama barwionych kolorów | Od naturalnej szarości do brązu; ograniczone barwienie |
| Typowe zastosowania | Lotnictwo, części narażone na zmęczenie materiału | Części dekoracyjne i ogólnotechniczne | Części ślizgowe, narażone na zużycie i części o wysokich wymaganiach |
| Środowisko | Zawiera chrom sześciowartościowy; silnie ograniczone przez REACH | Proces standardowy | Proces standardowy, bardziej energochłonny |
Anodowanie twarde
Anodowanie twarde, nazywane też anodowaniem utwardzającym (hardcoat), wymaga wyższego napięcia i niższej temperatury kąpieli niż anodowanie standardowe. Powstaje znacznie grubsza i gęstsza warstwa tlenkowa, która jest niezwykle twarda i odporna na zużycie, zapewnia bardzo dobrą ochronę przed korozją i izoluje elektrycznie. Aluminium anodowane twardo stosuje się na części ślizgowe i narażone na zużycie w budowie maszyn, przemyśle motoryzacyjnym, lotnictwie i obronności, a także w wysokiej klasy naczyniach kuchennych i narzędziach precyzyjnych.
Pamiętaj o tych ograniczeniach:
- Zmiana wymiarów: gruba warstwa zmienia wymiary części i przy wąskich tolerancjach należy ją uwzględnić w projekcie.
- Ograniczona gama kolorów: gęsta warstwa słabiej przyjmuje barwniki niż przy anodowaniu standardowym.
- Dobór stopu: odlewnicze stopy o wysokiej zawartości krzemu i niektóre stopy o dużej zawartości miedzi dają niejednorodne wyniki.
- Kruchość: twarda warstwa może pękać przy silnych uderzeniach lub odkształceniach.
- Koszt: bardziej wymagający proces sprawia, że anodowanie twarde jest droższe od standardowego.
Malowanie proszkowe a malowanie na mokro
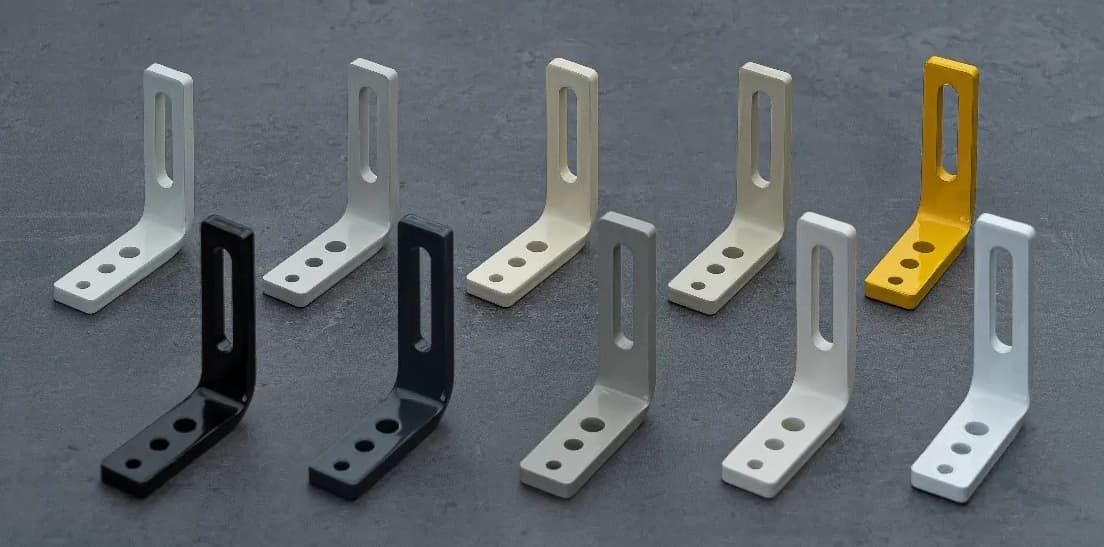
Przy malowaniu proszkowym suchy proszek z cząstek pigmentu i spoiwa jest ładowany elektrostatycznie i natryskiwany na część, do której równomiernie przylega. Następnie część wygrzewa się w piecu, zwykle w temperaturze ok. 160–200 °C: proszek topi się i tworzy ciągłą, mocno przylegającą powłokę. Efektem jest gruba, wytrzymała powłoka odporna na ścieranie, uderzenia, zarysowania, wilgoć i chemikalia – idealna dla części pracujących na zewnątrz, w wilgotnym lub agresywnym środowisku. Malowanie proszkowe jest też dostępne w wielu kolorach i fakturach.
Farbę ciekłą nanosi się w postaci płynnej, a po wyschnięciu tworzy ona znacznie cieńszą powłokę. Malowanie na mokro sprawdza się w przypadku materiałów i części, których nie można malować proszkowo, oferuje szeroką gamę odcieni i stopni połysku, a przy cienkich powłokach i zastosowaniach wewnętrznych jest często rozwiązaniem bardziej ekonomicznym.
| Właściwość | Malowanie proszkowe | Malowanie na mokro |
|---|---|---|
| Nanoszenie | Suchy proszek, elektrostatycznie, utwardzanie w piecu | Na mokro, natryskowo, suszenie |
| Grubość warstwy | Gruba (ok. 50–110 µm) | Cienka (ok. 15–45 µm) |
| Odporność | Bardzo wysoka na uderzenia, ścieranie i chemikalia | Dobra |
| Wpływ na wymiary | Większy – uwzględnij przy pasowaniach i gwintach | Mniejszy |
| Typowe zastosowania | Obudowy, ramy, części zewnętrzne i do ciężkich warunków pracy | Części cienkościenne, kolory sygnałowe, części do wnętrz |
Oznaczenia barwne dla bezpieczeństwa
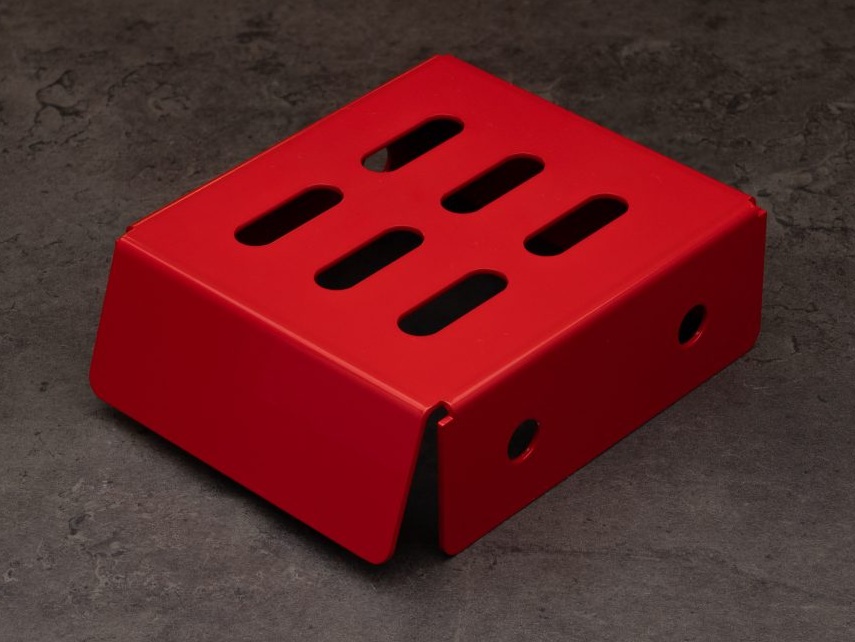
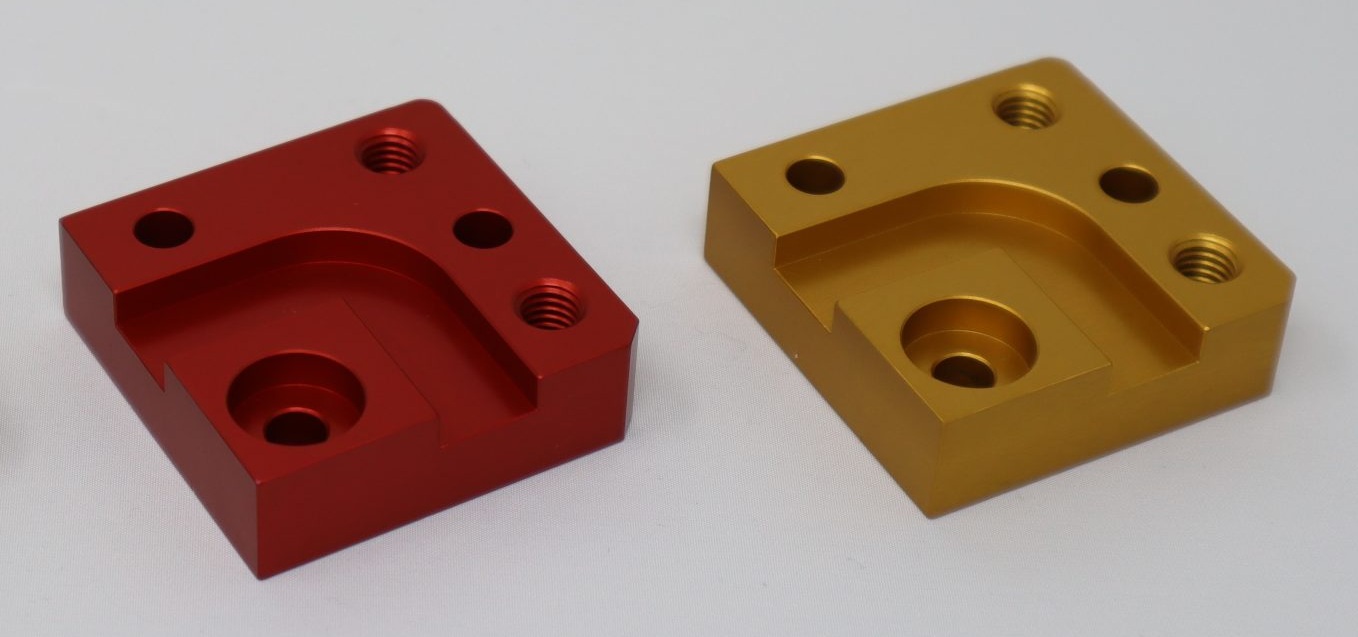
Kolor to coś więcej niż dekoracja. Zwłaszcza czerwień jest powszechnie rozpoznawana jako sygnał ostrzegawczy – to kolor znaków stop, gaśnic i przycisków awaryjnych. Czerwone części wyróżniają się na niemal każdym tle, dlatego pomagają oznaczać strefy niebezpieczne, punkty zatrzymania lub obszary o ograniczonym dostępie i czynią przebieg pracy bardziej czytelnym dla operatorów.
- Czerwone anodowanie części aluminiowych: idealne do barier bezpieczeństwa, paneli zatrzymania awaryjnego lub krawędzi maszyn, których nie wolno dotykać – z odpornością na korozję i zarysowania typową dla anodowania.
- Czerwone malowanie na mokro części z blachy: odpowiednie dla stali i innych materiałów, których nie można anodować – na przykład do oznaczania punktów dostępu w obudowach lub stref o ograniczonym dostępie na hali produkcyjnej.
W przypadku części stosowanych na zewnątrz pamiętaj, że barwione powłoki anodowe – zwłaszcza czerwone – mogą blaknąć pod wpływem promieniowania UV. Do trwałych kolorów sygnałowych na zewnątrz lepszym wyborem jest zwykle malowanie na mokro lub proszkowe z pigmentami odpornymi na UV. W połączeniu z innymi kolorami czerwone komponenty mogą tworzyć spójny system oznakowania wizualnego.
Inne rodzaje obróbki powierzchniowej
- Czernienie: cienka czarna warstwa konwersyjna na stali praktycznie bez zmiany wymiarów – idealna do części o wąskich tolerancjach i do zastosowań wewnętrznych.
- Fosforanowanie: poprawia przyczepność farby i właściwości docierania, zapewniając umiarkowaną ochronę przed korozją.
- Pasywacja chromianowa: warstwy chromianowe na bazie chromu trójwartościowego chronią stal ocynkowaną i aluminium; na aluminium zachowują przewodność elektryczną powierzchni.
- Pasywacja: wzmacnia naturalną warstwę pasywną stali nierdzewnej i poprawia jej odporność na korozję.
- Azotowanie: cieplno-chemiczny proces utwardzania powierzchniowego stali przy minimalnych odkształceniach – zobacz nasz poradnik dotyczący obróbki cieplnej stali.
Jak wybrać odpowiednią powłokę
| Wymaganie | Stal | Aluminium |
|---|---|---|
| Ochrona przed korozją | Cynkowanie z chromianowaniem, niklowanie chemiczne, malowanie proszkowe | Anodowanie, pasywacja chromianowa |
| Odporność na zużycie i twardość | Chromowanie twarde, niklowanie chemiczne, azotowanie | Anodowanie twarde, niklowanie chemiczne |
| Przewodność elektryczna | Niklowanie chemiczne, cynkowanie | Pasywacja chromianowa, niklowanie chemiczne |
| Izolacja elektryczna | Malowanie proszkowe | Anodowanie, anodowanie twarde |
| Kolor i wygląd | Malowanie proszkowe, malowanie na mokro, czernienie | Anodowanie barwne (np. czarne, czerwone, złote) |
| Wąskie tolerancje | Czernienie, niklowanie chemiczne | Anodowanie standardowe, niklowanie chemiczne |
Wskazówki projektowe dla części z powłokami
- Uwzględnij grubość warstwy: każda powłoka z wyjątkiem czernienia zmienia wymiary. Uwzględnij grubość warstwy przy pasowaniach, otworach i gwintach – warstwy anodowe narastają mniej więcej w połowie do wewnątrz i w połowie na zewnątrz.
- Chroń powierzchnie funkcyjne: określ, które gwinty lub pasowania mają pozostać bez powłoki, albo zaplanuj obróbkę wykańczającą.
- Zaplanuj otwory do zawieszania: w wielu procesach mokrych części są zawieszane w kąpieli. W meviy części z chromianowaniem trójwartościowym, chromowaniem twardym, anodowaniem lub pasywacją wymagają otworu przelotowego o średnicy co najmniej ø3,5 mm (lub szczeliny bądź zamkniętej kieszeni o szerokości co najmniej 3,5 mm, albo przelotowego otworu gwintowanego M5 lub większego).
- Zaokrąglaj ostre krawędzie: przy galwanizacji powłoka narasta na krawędziach i może odpryskiwać z ostrych krawędzi.
- Dobierz odpowiedni stop: nie każdy stop aluminium równie dobrze poddaje się anodowaniu, zwłaszcza twardemu.
- Pamiętaj o kruchości wodorowej: stale o wysokiej wytrzymałości wymagają wygrzewania po powlekaniu.
Obróbka powierzchniowa dostępna w meviy
meviy wytwarza indywidualnie zaprojektowane części na zamówienie na podstawie Twoich danych 3D CAD – a nie części standardowe czy katalogowe. Rodzaj wykończenia wybierasz bezpośrednio podczas konfiguracji części i od razu widzisz cenę oraz czas realizacji:
| Usługa | Dostępne wykończenia |
|---|---|
| Frezowanie CNC | Niklowanie chemiczne (bezprądowe), czernienie, chromian trójwartościowy (przezroczysty, czarny), chromowanie twarde (powlekanie flash), niskotemperaturowe czarne chromowanie, fosforanowanie, azotowanie, anodowanie (przezroczyste, białe matowe, czarne, czarne matowe, czerwone, złote), anodowanie twarde (przezroczyste, białe matowe), pasywacja, trójwartościowa pasywacja chromianowa |
| Toczenie CNC | Niklowanie chemiczne (bezprądowe), czernienie, chromian trójwartościowy (przezroczysty, czarny), chromowanie twarde (powlekanie flash), niskotemperaturowe czarne chromowanie, fosforanowanie, azotowanie w kąpieli solnej, anodowanie (przezroczyste, czarne, czarne matowe), anodowanie twarde (przezroczyste), pasywacja |
| Obróbka blachy | Malowanie proszkowe (15 kolorów), malowanie, niklowanie chemiczne (bezprądowe), czernienie, chromian trójwartościowy (przezroczysty, czarny), cynkowanie elektrolityczne, cynkowanie (blacha ocynkowana), anodowanie (przezroczyste, czarne, czarne matowe), trójwartościowa pasywacja chromianowa, wykończenie typu hairline |
Kolory malowania proszkowego i na mokro odpowiadają wartościom barw JPMA, z wartościami referencyjnymi RAL dla każdego koloru. Niezależnie od tego, czy potrzebujesz czerwonego elementu bezpieczeństwa, czy odpornej na zużycie prowadnicy anodowanej twardo – części z obróbki CNC i z blachy od meviy docierają gotowe do montażu.
Obróbka powierzchniowa metali – najczęstsze pytania
Czym różni się anodowanie od powłok galwanicznych?
Przy powlekaniu na powierzchni osadza się warstwa innego metalu. Anodowanie przekształca samą powierzchnię aluminium w twardą warstwę tlenkową, która częściowo narasta w głąb materiału. Anodowanie jest możliwe tylko na aluminium i podobnych metalach, natomiast powlekanie sprawdza się na wielu metalach.
Czym różni się niklowanie chemiczne od elektrolitycznego?
Nikiel chemiczny osadza się chemicznie bez prądu i tworzy bardzo równomierną warstwę niklowo-fosforową, także w otworach i wgłębieniach. Niklowanie elektrolityczne wykorzystuje prąd elektryczny, osadza czysty nikiel i tworzy grubszą warstwę na krawędziach niż we wgłębieniach, ale przy dużych ilościach jest zwykle tańsze.
Czy malowanie proszkowe jest lepsze od malowania na mokro?
Malowanie proszkowe tworzy grubszą, bardziej wytrzymałą warstwę i jest idealne dla części do ciężkich warunków pracy i stosowanych na zewnątrz. Powłoka z farby ciekłej jest cieńsza, nadaje się do większej liczby materiałów i jest często bardziej ekonomiczna w przypadku części cienkościennych lub stosowanych wewnątrz. Lepszy wybór zależy od obciążenia, środowiska i tolerancji.
Czy anodowanie zmienia wymiary części?
Tak. Warstwa tlenkowa narasta mniej więcej w połowie w głąb materiału, a w połowie na zewnątrz. Przy anodowaniu standardowym zmiana jest niewielka; przy anodowaniu twardym trzeba ją uwzględnić przy projektowaniu pasowań i gwintów.
Czy stal można anodować?
Nie. Anodowanie stosuje się do aluminium. W przypadku stali typowymi alternatywami są cynkowanie, niklowanie chemiczne, czernienie, malowanie proszkowe lub malowanie na mokro.
Obróbka powierzchniowa metali – wybierz właściwą powłokę dla swojej części
Powłoki galwaniczne, niklowanie chemiczne, anodowanie, malowanie proszkowe i malowanie na mokro rozwiązują różne problemy: ochronę przed korozją, odporność na zużycie, przewodność, izolację lub kolor. Określ wymagania wobec części już na etapie projektowania, uwzględnij grubość warstwy w tolerancjach i wybierz obróbkę powierzchniową metali dopasowaną do materiału podłoża – a Twoje części będą niezawodnie działać przez długi czas.