


I trattamenti superficiali dei metalli proteggono i componenti dalla corrosione, li rendono più duri e resistenti all’usura e conferiscono loro il colore o l’aspetto richiesto. Rivestimento galvanico, anodizzazione, verniciatura a polvere e verniciatura a liquido raggiungono questo obiettivo in modi diversi — e la scelta giusta dipende dal materiale di base, dalla funzione del pezzo e dalle sue tolleranze.
Questa guida spiega come funzionano i principali processi di finitura dei metalli, li mette a confronto e mostra come scegliere la finitura giusta e come tenerne conto in fase di progettazione.
Perché si eseguono trattamenti superficiali dei metalli
La finitura di un pezzo metallico ha tre scopi principali:
- Protezione dalla corrosione: materiali come l’acciaio arrugginiscono facilmente. Uno strato di zinco, nichel o vernice protegge la superficie dall’ossidazione.
- Funzione: le finiture possono aumentare la durezza e la resistenza all’usura, migliorare le proprietà di scorrimento o la saldabilità, rendere una superficie elettricamente conduttiva — oppure elettricamente isolante.
- Aspetto e codifica cromatica: una superficie lucida, opaca o colorata migliora l’estetica di un prodotto e permette di segnalare a colpo d’occhio le aree rilevanti per la sicurezza.
Tipi di finitura dei metalli a confronto
| Finitura | Principio | Materiali di base | Spessore tipico | Vantaggio principale |
|---|---|---|---|---|
| Galvanostegia (ad es. zinco, cromo) | Metallo depositato mediante corrente elettrica | Metalli conduttivi | Circa 5–25 µm | Protezione dalla corrosione, aspetto, resistenza all’usura |
| Nichelatura chimica | Lega nichel-fosforo depositata chimicamente, senza corrente | Acciaio, acciaio inox, alluminio, leghe di rame | Circa 5–25 µm | Strato molto uniforme, resistenza all’usura e alla corrosione |
| Anodizzazione | Crescita elettrochimica di uno strato di ossido | Alluminio | Circa 5–25 µm | Protezione dalla corrosione, colori, isolamento elettrico |
| Anodizzazione dura | Strato di ossido più spesso e compatto, ottenuto a bassa temperatura | Alluminio | Circa 25–150 µm | Resistenza all’usura molto elevata |
| Verniciatura a polvere | Polvere applicata per via elettrostatica e polimerizzata in forno | Acciaio, alluminio | Circa 50–110 µm | Finitura robusta e colorata |
| Verniciatura a liquido | Vernice liquida, applicata a spruzzo ed essiccata | Quasi tutti i materiali | Circa 15–45 µm | Finitura colorata sottile e flessibile |
| Ossido nero | Strato di conversione chimica | Acciaio | Trascurabile | Aspetto nero senza variazioni dimensionali |
Rivestimento galvanico
Il rivestimento galvanico ricopre la superficie di un pezzo con un sottile strato di un altro metallo. Può migliorare l’aspetto e la resistenza alla corrosione e aggiungere proprietà funzionali — ad esempio, la nichelatura o la stagnatura rame-stagno migliora la saldabilità, mentre altri rivestimenti migliorano le proprietà di scorrimento o la conducibilità elettrica. Un vantaggio economico fondamentale: si ottengono le proprietà superficiali di un metallo costoso senza dover realizzare l’intero pezzo in quel metallo. I metodi di rivestimento si dividono in due gruppi.
Rivestimento a secco
Il rivestimento a secco, detto anche deposizione sotto vuoto, deposita un film metallico o di un composto sulla superficie in condizioni di vuoto. Esempi sono la deposizione fisica da vapore (PVD) e la deposizione chimica da vapore (CVD). Il rivestimento a secco è molto diffuso nella produzione di semiconduttori e per i rivestimenti duri degli utensili. Di norma richiede temperature elevate ed è più costoso del rivestimento a umido.
Rivestimento a umido
Nel rivestimento a umido il pezzo viene immerso in una soluzione contenente ioni metallici. La maggior parte di ciò che comunemente si definisce placcatura è un rivestimento a umido, che comprende due metodi principali: la deposizione chimica, illustrata nella sezione successiva, e la galvanostegia.
Nella galvanostegia il pezzo da rivestire viene collegato come elettrodo negativo (catodo) e il metallo di rivestimento come elettrodo positivo (anodo). Al passaggio di una corrente continua, gli ioni metallici vengono ridotti e si depositano sulla superficie del pezzo. Lo spessore del rivestimento dipende dalla densità di corrente: sulle geometrie complesse, spigoli e zone sporgenti ricevono strati più spessi, mentre cavità e fori ne ricevono di più sottili. Poiché lo spessore si può regolare tramite corrente e tempo, lo spessore di rivestimento corretto va definito per ogni applicazione.
Tra i tipi più comuni di galvanostegia rientrano:
- Zincatura: uno dei metodi di protezione dalla corrosione più diffusi per l’acciaio. Lo zinco protegge l’acciaio in modo sacrificale — si corrode al posto del ferro. Di solito si applica sopra una passivazione al cromo trivalente per una protezione aggiuntiva. La lamiera d’acciaio zincata è spiegata nel nostro articolo su SECC vs. SGCC.
- Cromatura: la cromatura decorativa conferisce alle superfici metalliche una finitura a specchio, mentre la cromatura dura si utilizza su componenti di macchine e utensili per l’eccellente resistenza all’usura e alla corrosione.
- Doratura: unisce un aspetto brillante a resistenza alla corrosione e conducibilità elettrica, ad esempio sui contatti elettrici.
- Argentatura: offre una conducibilità elettrica molto elevata e si utilizza sui connettori; poiché l’argento tende a ossidarsi, spesso si applica un trattamento protettivo aggiuntivo.
- Metallizzazione della plastica: conferisce ai pezzi in plastica un aspetto e proprietà superficiali metallici, mantenendone il peso ridotto. Rappresenta una quota consistente dei rivestimenti decorativi.
Altri rivestimenti speciali comprendono rodio, palladio e platino. Un metodo affine è la zincatura a caldo, in cui i pezzi in acciaio vengono immersi nello zinco fuso; si usa per acciaio strutturale, fili e componenti per esterni.
Nichelatura chimica
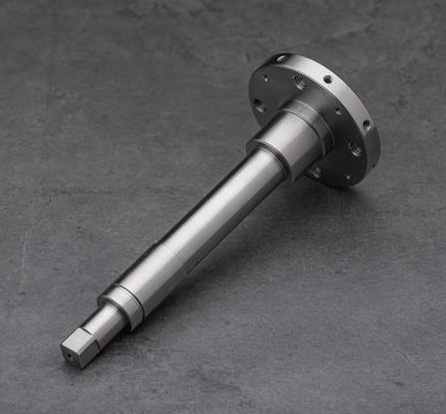
La nichelatura chimica deposita una lega nichel-fosforo per via chimica, senza alcuna corrente esterna. Poiché non entra in gioco la densità di corrente, lo strato cresce in modo uniforme su ogni superficie raggiunta dalla soluzione — inclusi filettature, fori e cavità profonde. Per questo è una delle finiture più apprezzate per i pezzi CNC di precisione.
Come funziona la nichelatura chimica
- Preparazione della superficie: il pezzo viene pulito a fondo per eliminare olio, sporco e strati di ossido. Si rimuovono gli spruzzi di saldatura e si arrotondano gli spigoli vivi, in modo che lo strato aderisca uniformemente.
- Attivazione: una soluzione acida o catalizzatrice attiva la superficie, così che il nichel possa depositarsi.
- Deposizione: il pezzo viene immerso in un bagno riscaldato — tipicamente a 85–95 °C — contenente sali di nichel e un agente riducente, di solito ipofosfito di sodio. Una reazione autocatalitica deposita la lega di nichel in modo uniforme sull’intera superficie. Il valore di pH, ad esempio 4,5–5,5 per i bagni nichel-fosforo, viene controllato con precisione.
- Post-trattamento: un trattamento termico può aumentare notevolmente la durezza dello strato. Gli acciai ad alta resistenza devono essere sottoposti a deidrogenazione in forno dopo il rivestimento per prevenire l’infragilimento da idrogeno.
Gli spessori tipici dello strato sono di 5–25 µm. Il tenore di fosforo determina le proprietà: gli strati a basso tenore di fosforo sono più duri, mentre quelli ad alto tenore offrono la migliore resistenza alla corrosione. Tieni presente che un trattamento termico a temperatura troppo elevata può ridurre la resistenza alla corrosione degli strati ad alto tenore di fosforo.
Vantaggi della nichelatura chimica
- Rivestimento uniforme, anche su filettature, fori e geometrie complesse
- Eccellente resistenza alla corrosione, anche verso molti agenti chimici
- Elevata resistenza all’usura e durezza superficiale
- Buone proprietà di scorrimento e saldabilità
- Adatta ad acciaio, acciaio inox, alluminio, leghe di rame e — dopo un pretrattamento speciale — ad alcune materie plastiche
- Aumento dimensionale minimo, quindi le tolleranze strette vengono rispettate
Le applicazioni tipiche comprendono componenti aerospaziali critici, ingranaggi, alberi e parti del sistema di alimentazione dei veicoli, componenti per il settore oil & gas, superfici saldabili e di schermatura EMC in elettronica e pezzi CNC di precisione come ingranaggi, alloggiamenti e stampi.
Nichelatura chimica ed elettrolitica a confronto
| Proprietà | Nichel chimico | Nichel elettrolitico |
|---|---|---|
| Deposizione | Chimica (autocatalitica) | Elettrochimica |
| Corrente necessaria | No | Sì |
| Strato | Lega nichel-fosforo | Nichel puro |
| Uniformità | Eccellente, anche nei fori | Più spesso sugli spigoli, più sottile nelle cavità |
| Materiali di base | Conduttivi e, dopo attivazione, non conduttivi | Solo conduttivi |
| Costo | Più alto | Più basso, soprattutto per grandi quantità |
Anodizzazione e anodizzazione dura
L’anodizzazione è un processo elettrochimico che ispessisce lo strato di ossido naturale dell’alluminio. I pezzi vengono immersi in un elettrolita acido e collegati come anodo; la corrente fa crescere dalla superficie uno strato duro di ossido di alluminio. Questo strato migliora la resistenza alla corrosione e all’usura ed è elettricamente isolante. Essendo poroso, prima del fissaggio può essere colorato in molte tinte.
A differenza del rivestimento galvanico, lo strato anodico non si aggiunge semplicemente in superficie: cresce circa per metà verso l’interno del materiale e per metà verso l’esterno. Esistono tre tipi principali:
| Proprietà | Anodizzazione cromica | Anodizzazione solforica | Anodizzazione dura |
|---|---|---|---|
| Elettrolita | Acido cromico | Acido solforico | Acido solforico a tensione più alta e bassa temperatura |
| Spessore dello strato | Circa 1–10 µm | Circa 5–25 µm | Circa 25–150 µm |
| Resistenza all’usura | Moderata | Buona | Molto elevata |
| Resistenza alla corrosione | Buona | Da buona a molto buona | Molto buona |
| Colori | Grigio, raramente colorato | Ampia gamma di colori | Da grigio naturale a bronzo; colorazione limitata |
| Impieghi tipici | Aerospazio, pezzi soggetti a fatica | Pezzi decorativi e tecnici generici | Pezzi soggetti a strisciamento, usura e prestazioni elevate |
| Ambiente | Contiene cromo esavalente; fortemente limitata dal REACH | Processo standard | Processo standard, a maggior consumo energetico |
Anodizzazione dura
L’anodizzazione dura, detta anche ossidazione anodica a spessore, utilizza una tensione più alta e una temperatura del bagno più bassa rispetto all’anodizzazione standard. Ne risulta uno strato di ossido molto più spesso e compatto, estremamente duro e resistente all’usura, che offre un’ottima protezione dalla corrosione ed è elettricamente isolante. L’alluminio anodizzato duro si utilizza per parti di scorrimento e soggette a usura nella costruzione di macchine, nell’industria automobilistica, nell’aerospazio e nella difesa, oltre che per pentolame di fascia alta e utensili di precisione.
Tieni presenti questi limiti:
- Variazione dimensionale: lo strato spesso modifica le dimensioni e, in caso di tolleranze strette, va considerato in fase di progettazione.
- Colori limitati: lo strato compatto assorbe i coloranti con più difficoltà rispetto all’anodizzazione standard.
- Idoneità della lega: le leghe da fonderia ad alto tenore di silicio e alcune leghe ricche di rame danno risultati non uniformi.
- Fragilità: lo strato duro può criccarsi in caso di urti violenti o deformazioni.
- Costo: il processo più impegnativo rende l’anodizzazione dura più costosa di quella standard.
Verniciatura a polvere e verniciatura a liquido a confronto
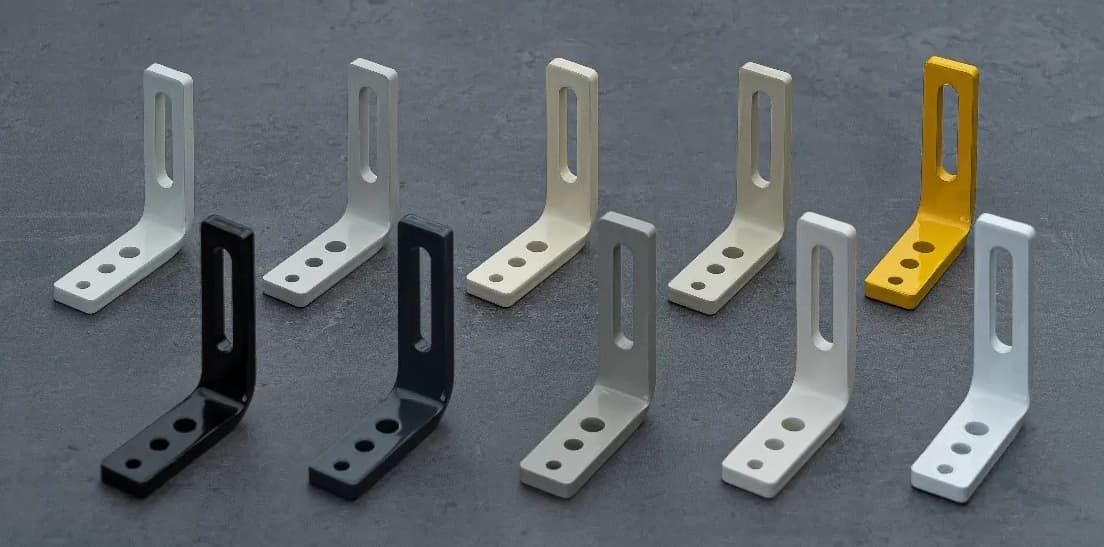
Nella verniciatura a polvere, una polvere secca di particelle di pigmento e legante viene caricata elettrostaticamente e spruzzata sul pezzo, dove aderisce in modo uniforme. Il pezzo viene poi cotto in forno, tipicamente a circa 160–200 °C: la polvere fonde e forma un film continuo e molto aderente. Il risultato è un rivestimento spesso e tenace, resistente ad abrasione, urti, graffi, umidità e agenti chimici — ideale per pezzi destinati ad ambienti esterni, umidi o aggressivi. La verniciatura a polvere è inoltre disponibile in molti colori e texture.
La verniciatura a liquido si applica allo stato liquido ed essicca formando un film molto più sottile. È adatta a materiali e pezzi che non possono essere verniciati a polvere, offre un’ampia gamma di tinte e gradi di brillantezza ed è spesso l’opzione più economica per strati sottili e uso in interni.
| Proprietà | Verniciatura a polvere | Verniciatura a liquido |
|---|---|---|
| Applicazione | Polvere secca, elettrostatica, polimerizzata in forno | Liquida, applicata a spruzzo ed essiccata |
| Spessore dello strato | Spesso (circa 50–110 µm) | Sottile (circa 15–45 µm) |
| Resistenza | Molto elevata a urti, abrasione e agenti chimici | Buona |
| Impatto dimensionale | Maggiore — da considerare per accoppiamenti e filettature | Minore |
| Impieghi tipici | Alloggiamenti, telai, pezzi per esterni e per impieghi gravosi | Pezzi a parete sottile, colori di segnalazione, pezzi per interni |
Finiture con codifica cromatica per la sicurezza
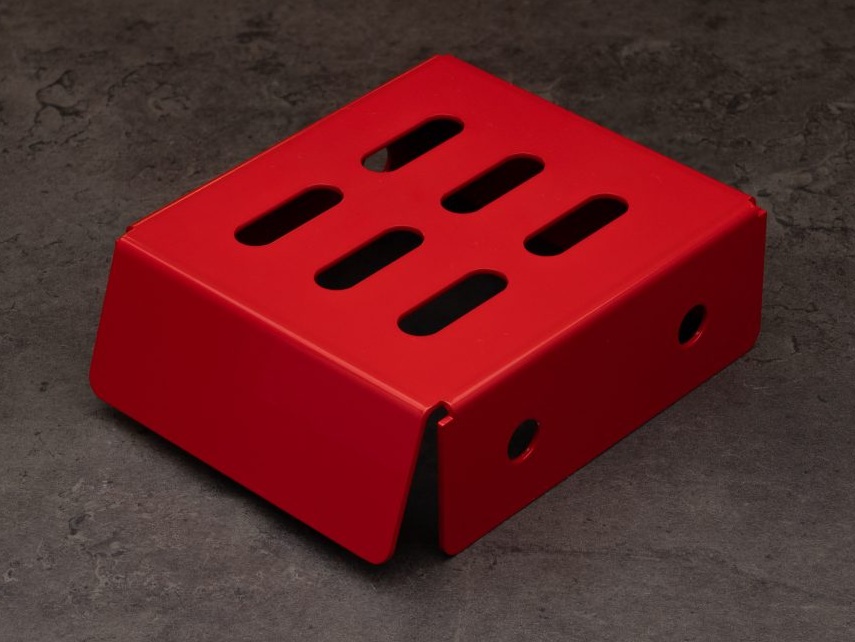
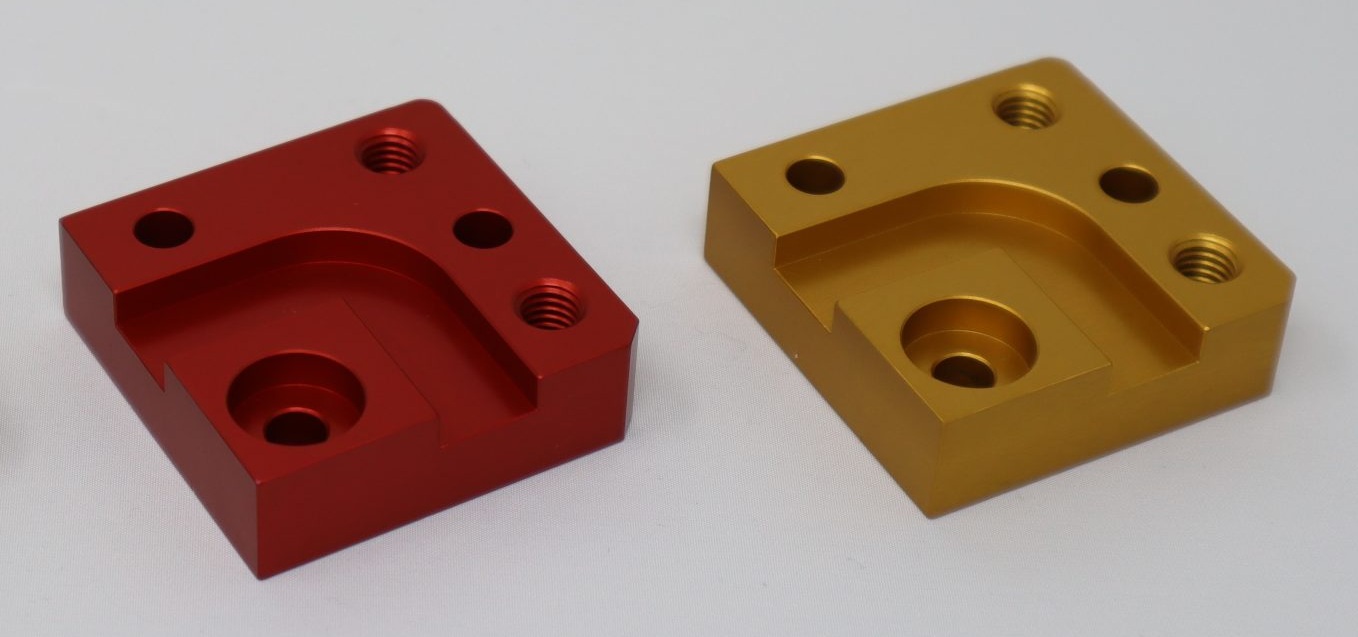
Il colore è più di una decorazione. Il rosso in particolare è universalmente riconosciuto come segnale di avvertimento — è il colore dei segnali di stop, degli estintori e dei pulsanti di emergenza. I pezzi rossi risaltano su quasi ogni sfondo, quindi aiutano a indicare zone di pericolo, punti di arresto o aree ad accesso limitato e rendono i flussi di lavoro più chiari per gli operatori.
- Anodizzazione rossa per parti in alluminio: ideale per barriere di sicurezza, pannelli di arresto di emergenza o bordi di macchine che non devono essere toccati — con la resistenza alla corrosione e ai graffi dell’anodizzazione.
- Verniciatura a liquido rossa per la lamiera: adatta all’acciaio e ad altri materiali che non possono essere anodizzati — ad esempio per segnalare punti di accesso su carter o aree ad accesso limitato nel reparto produttivo.
Per i pezzi utilizzati all’esterno, tieni presente che l’anodizzazione colorata — in particolare quella rossa — può sbiadire sotto i raggi UV. Per colori di segnalazione duraturi in esterno, la verniciatura a liquido o a polvere con pigmenti stabili ai raggi UV è di solito la scelta migliore. In combinazione con altri colori, i componenti rossi possono formare un sistema coerente di guida visiva.
Altre finiture
- Ossido nero: un sottile strato di conversione nero sull’acciaio, praticamente senza variazioni dimensionali — ideale per pezzi con tolleranze strette e per uso in interni.
- Fosfatazione: migliora l’adesione della vernice e il comportamento in rodaggio, con una protezione dalla corrosione moderata.
- Passivazione al cromo: gli strati di cromo trivalente proteggono l’acciaio zincato e l’alluminio; sull’alluminio mantengono la superficie elettricamente conduttiva.
- Passivazione: rafforza lo strato passivo naturale dell’acciaio inox e ne migliora la resistenza alla corrosione.
- Nitrurazione: un processo termochimico di indurimento superficiale per l’acciaio con deformazioni minime — consulta la nostra guida al trattamento termico dell’acciaio.
Come scegliere la finitura giusta
| Requisito | Acciaio | Alluminio |
|---|---|---|
| Protezione dalla corrosione | Zincatura con passivazione al cromo, nichelatura chimica, verniciatura a polvere | Anodizzazione, passivazione al cromo |
| Resistenza all’usura e durezza | Cromatura dura, nichelatura chimica, nitrurazione | Anodizzazione dura, nichelatura chimica |
| Conducibilità elettrica | Nichelatura chimica, zincatura | Passivazione al cromo, nichelatura chimica |
| Isolamento elettrico | Verniciatura a polvere | Anodizzazione, anodizzazione dura |
| Colore e aspetto | Verniciatura a polvere, verniciatura a liquido, ossido nero | Anodizzazione colorata (ad es. nera, rossa, oro) |
| Tolleranze strette | Ossido nero, nichelatura chimica | Anodizzazione standard, nichelatura chimica |
Consigli di progettazione per pezzi con finitura
- Considera lo strato: tutte le finiture, tranne l’ossido nero, modificano le dimensioni. Tieni conto dello spessore dello strato in accoppiamenti, fori e filettature — gli strati anodici crescono circa per metà verso l’interno e per metà verso l’esterno.
- Proteggi le superfici funzionali: specifica quali filettature o accoppiamenti devono restare privi di rivestimento, oppure prevedi una ripresa.
- Prevedi fori di aggancio: in molti processi a umido i pezzi vengono appesi nel bagno. Su meviy, i pezzi con cromatura trivalente, cromatura dura, anodizzazione o passivazione richiedono un foro passante di almeno ø3,5 mm (oppure un’asola o una tasca chiusa larga almeno 3,5 mm, o un foro filettato passante M5 o superiore).
- Arrotonda gli spigoli vivi: nella galvanostegia i rivestimenti si accumulano sugli spigoli e possono scheggiarsi su quelli vivi.
- Scegli una lega adatta: non tutte le leghe di alluminio si anodizzano altrettanto bene, soprattutto con l’anodizzazione dura.
- Considera l’infragilimento da idrogeno: gli acciai ad alta resistenza richiedono una deidrogenazione in forno dopo il rivestimento.
Finiture disponibili su meviy
meviy produce pezzi su misura progettati individualmente a partire dai tuoi dati CAD 3D — non parti standard o a catalogo. Scegli la finitura direttamente durante la configurazione del pezzo e visualizzi subito prezzo e tempi di consegna:
| Servizio | Finiture disponibili |
|---|---|
| Fresatura CNC | Nichelatura chimica, ossido nero, cromatura trivalente (trasparente, nera), cromatura dura (placcatura flash), cromatura nera a bassa temperatura, fosfatazione, nitrurazione, anodizzazione (trasparente, bianca opaca, nera, nera opaca, rossa, oro), anodizzazione dura (trasparente, bianca opaca), passivazione, passivazione al cromo trivalente |
| Tornitura CNC | Nichelatura chimica, ossido nero, cromatura trivalente (trasparente, nera), cromatura dura (placcatura flash), cromatura nera a bassa temperatura, fosfatazione, nitrurazione a bagno di sale, anodizzazione (trasparente, nera, nera opaca), anodizzazione dura (trasparente), passivazione |
| Lavorazione della lamiera | Verniciatura a polvere (15 colori), verniciatura, nichelatura chimica, ossido nero, cromatura trivalente (trasparente, nera), zincatura elettrolitica, zincatura a caldo, anodizzazione (trasparente, nera, nera opaca), passivazione al cromo trivalente, finitura satinata (hairline) |
I colori della verniciatura a polvere e a liquido seguono i valori cromatici JPMA, con valori RAL di riferimento per ciascun colore. Che ti serva un componente di sicurezza rosso o una guida di scorrimento anodizzata dura resistente all’usura, i pezzi di lavorazione CNC e in lamiera di meviy arrivano pronti per il montaggio.
Domande frequenti sui trattamenti superficiali dei metalli
Qual è la differenza tra anodizzazione e rivestimento galvanico?
Il rivestimento galvanico deposita sulla superficie uno strato di un altro metallo. L’anodizzazione trasforma la superficie stessa dell’alluminio in uno strato di ossido duro che cresce in parte all’interno del materiale. L’anodizzazione è possibile solo sull’alluminio e su metalli simili, mentre il rivestimento galvanico è applicabile a molti metalli.
Qual è la differenza tra nichelatura chimica ed elettrolitica?
Il nichel chimico si deposita per via chimica senza corrente e forma uno strato nichel-fosforo molto uniforme, anche in fori e cavità. Il nichel elettrolitico utilizza la corrente elettrica, deposita nichel puro e si accumula più sugli spigoli che nelle cavità, ma di solito è più economico per grandi quantità.
La verniciatura a polvere è migliore della verniciatura a liquido?
La verniciatura a polvere forma uno strato più spesso e robusto ed è ideale per pezzi per impieghi gravosi e per esterni. La verniciatura a liquido è più sottile, si adatta a più materiali ed è spesso più economica per pezzi a parete sottile o per interni. La scelta migliore dipende dal carico, dall’ambiente e dalle tolleranze.
L’anodizzazione modifica le dimensioni di un pezzo?
Sì. Lo strato di ossido cresce circa per metà verso l’interno del materiale e per metà verso l’esterno. Con l’anodizzazione standard la variazione è minima; con l’anodizzazione dura va considerata nella progettazione di accoppiamenti e filettature.
L’acciaio si può anodizzare?
No. L’anodizzazione si utilizza per l’alluminio. Per l’acciaio, le alternative più comuni sono zincatura, nichelatura chimica, ossido nero, verniciatura a polvere o verniciatura a liquido.
Scegliere la finitura giusta per il tuo pezzo
Rivestimento galvanico, nichelatura chimica, anodizzazione, verniciatura a polvere e verniciatura a liquido: ciascuno di questi trattamenti superficiali dei metalli risponde a esigenze diverse — protezione dalla corrosione, resistenza all’usura, conducibilità, isolamento o colore. Definisci i requisiti del tuo pezzo fin dalle prime fasi di progettazione, considera lo spessore dello strato nelle tolleranze e scegli la finitura adatta al materiale di base: così i tuoi pezzi funzioneranno in modo affidabile a lungo.