


Die Oberflächenbehandlung von Metall schützt Bauteile vor Korrosion, macht sie härter und verschleißfester und verleiht ihnen die gewünschte Farbe oder Optik. Galvanisieren, Eloxieren, Pulverbeschichten und Nasslackieren erreichen dies auf unterschiedliche Weise – welches Verfahren das richtige ist, hängt vom Grundmaterial, von der Funktion des Bauteils und von seinen Toleranzen ab.
Dieser Leitfaden erklärt, wie die wichtigsten Verfahren der Metallveredelung funktionieren, vergleicht sie direkt miteinander und zeigt, wie Sie die passende Oberfläche auswählen und Ihre Bauteile darauf auslegen.
Warum eine Oberflächenbehandlung von Metall sinnvoll ist
Die Oberflächenbehandlung eines Metallteils erfüllt drei Hauptzwecke:
- Korrosionsschutz: Materialien wie Stahl rosten leicht. Eine Zink-, Nickel- oder Lackschicht schützt die Oberfläche vor Oxidation.
- Funktion: Oberflächenbehandlungen können Härte und Verschleißfestigkeit erhöhen, Gleiteigenschaften oder Lötbarkeit verbessern, eine Oberfläche elektrisch leitfähig machen – oder elektrisch isolieren.
- Optik und Farbkennzeichnung: Eine glänzende, matte oder farbige Oberfläche wertet das Erscheinungsbild eines Produkts auf und kann sicherheitsrelevante Bereiche auf einen Blick kennzeichnen.
Verfahren der Oberflächenbehandlung im Überblick
| Oberfläche | Prinzip | Grundmaterialien | Typische Schichtdicke | Hauptvorteil |
|---|---|---|---|---|
| Galvanisieren (z. B. Zink, Chrom) | Metallabscheidung mittels elektrischem Strom | Elektrisch leitfähige Metalle | Ca. 5–25 µm | Korrosionsschutz, Optik, Verschleißfestigkeit |
| Chemisch vernickelt | Chemische Abscheidung einer Nickel-Phosphor-Legierung ohne Strom | Stahl, Edelstahl, Aluminium, Kupferlegierungen | Ca. 5–25 µm | Sehr gleichmäßige Schicht, Verschleiß- und Korrosionsbeständigkeit |
| Eloxieren | Elektrochemischer Aufbau einer Oxidschicht | Aluminium | Ca. 5–25 µm | Korrosionsschutz, Farben, elektrische Isolierung |
| Harteloxieren | Dickere, dichtere Oxidschicht bei niedriger Temperatur | Aluminium | Ca. 25–150 µm | Sehr hohe Verschleißfestigkeit |
| Pulverbeschichten | Elektrostatisch aufgetragenes Pulver, im Ofen eingebrannt | Stahl, Aluminium | Ca. 50–110 µm | Robuste, farbige Oberfläche |
| Nasslack | Flüssiger Lack, gespritzt und getrocknet | Nahezu jedes Material | Ca. 15–45 µm | Dünne, flexible Farbbeschichtung |
| Brünieren | Chemische Konversionsschicht | Stahl | Vernachlässigbar | Schwarze Optik ohne Maßänderung |
Galvanisieren und Beschichten mit Metall
Beim Beschichten mit Metall (Plating) wird die Oberfläche eines Bauteils mit einer dünnen Schicht eines anderen Metalls überzogen. Das kann die Optik aufwerten, die Korrosionsbeständigkeit verbessern und funktionale Eigenschaften ergänzen – so verbessern etwa Nickel- oder Kupfer-Zinn-Schichten die Lötbarkeit, während andere Schichten die Gleiteigenschaften oder die elektrische Leitfähigkeit verbessern. Ein wichtiger wirtschaftlicher Vorteil: Sie erhalten die Oberflächeneigenschaften eines teuren Metalls, ohne das ganze Bauteil daraus fertigen zu müssen. Die Beschichtungsverfahren werden in zwei Gruppen unterteilt.
Trockenbeschichtung
Bei der Trockenbeschichtung, auch Vakuumbeschichtung genannt, wird im Vakuum ein Metall- oder Verbindungsfilm auf der Oberfläche abgeschieden. Beispiele sind die physikalische Gasphasenabscheidung (PVD) und die chemische Gasphasenabscheidung (CVD). Die Trockenbeschichtung ist in der Halbleiterfertigung und für Hartstoffschichten auf Werkzeugen weit verbreitet. Sie erfolgt meist bei erhöhten Temperaturen und ist teurer als die Nassbeschichtung.
Nassbeschichtung
Bei der Nassbeschichtung wird das Bauteil in eine Lösung mit Metallionen getaucht. Das meiste, was allgemein als Beschichten mit Metall bezeichnet wird, ist Nassbeschichtung. Sie umfasst zwei Hauptverfahren: die chemische (stromlose) Abscheidung, die im nächsten Abschnitt erläutert wird, und das Galvanisieren.
Beim Galvanisieren wird das zu beschichtende Bauteil als negative Elektrode (Kathode) und das Beschichtungsmetall als positive Elektrode (Anode) geschaltet. Fließt ein Gleichstrom, werden Metallionen reduziert und auf der Bauteiloberfläche abgeschieden. Die Schichtdicke hängt von der Stromdichte ab: Bei komplexen Formen erhalten Kanten und hervorstehende Bereiche dickere Schichten, Vertiefungen und Bohrungen dagegen dünnere. Da sich die Schichtdicke über Strom und Zeit steuern lässt, muss für jede Anwendung die passende Schichtdicke festgelegt werden.
Gängige galvanische Verfahren sind:
- Verzinken: eines der am häufigsten eingesetzten Korrosionsschutzverfahren für Stahl. Zink schützt den Stahl kathodisch als Opferanode – es korrodiert anstelle des Eisens. Für zusätzlichen Schutz wird meist eine dreiwertige Chromatpassivierung aufgebracht. Verzinktes Stahlblech erklären wir in unserem Artikel SECC vs. SGCC.
- Verchromen: Glanzverchromung verleiht Metalloberflächen ein hochglänzendes Finish, während Hartverchromung wegen ihrer hervorragenden Verschleiß- und Korrosionsbeständigkeit für Maschinenteile und Werkzeuge eingesetzt wird.
- Vergolden: verbindet eine glänzende Optik mit Korrosionsbeständigkeit und elektrischer Leitfähigkeit, zum Beispiel bei elektrischen Kontakten.
- Versilbern: bietet eine sehr hohe elektrische Leitfähigkeit und wird für Steckverbinder eingesetzt; da Silber anläuft, wird häufig eine zusätzliche Schutzbehandlung aufgebracht.
- Kunststoffgalvanisierung: verleiht Kunststoffteilen eine metallische Optik und metallische Oberflächeneigenschaften, ohne dass ihr geringes Gewicht verloren geht. Sie macht einen großen Teil der dekorativen Galvanik aus.
Zu den weiteren Spezialbeschichtungen zählen Rhodium, Palladium und Platin. Ein verwandtes Verfahren ist das Feuerverzinken, bei dem Stahlteile in schmelzflüssiges Zink getaucht werden; es wird für Stahlbau, Draht und Bauteile im Außenbereich eingesetzt.
Chemisch Vernickeln
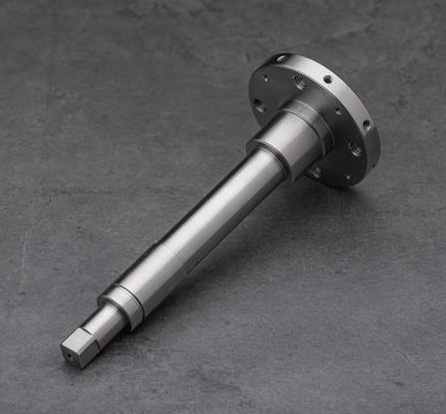
Beim chemischen Vernickeln wird eine Nickel-Phosphor-Legierung ohne äußeren Strom chemisch abgeschieden. Da keine Stromdichte im Spiel ist, wächst die Schicht auf jeder Fläche, die die Lösung erreicht, gleichmäßig auf – auch in Gewinden, Bohrungen und tiefen Vertiefungen. Das macht chemisch Nickel zu einer der beliebtesten Oberflächen für CNC-Präzisionsteile.
So funktioniert das chemische Vernickeln
- Oberflächenvorbereitung: Das Bauteil wird gründlich gereinigt, um Öl, Schmutz und Oxidschichten zu entfernen. Schweißspritzer werden entfernt und scharfe Kanten verrundet, damit die Schicht gleichmäßig haftet.
- Aktivierung: Eine Säure- oder Katalysatorlösung aktiviert die Oberfläche, sodass Nickel abgeschieden werden kann.
- Beschichtung: Das Bauteil wird in ein beheiztes Bad – typischerweise bei 85–95 °C – mit Nickelsalzen und einem Reduktionsmittel, meist Natriumhypophosphit, getaucht. Durch eine autokatalytische Reaktion scheidet sich die Nickellegierung gleichmäßig auf der gesamten Oberfläche ab. Der pH-Wert, zum Beispiel 4,5–5,5 bei Nickel-Phosphor-Bädern, wird genau geregelt.
- Nachbehandlung: Eine Wärmebehandlung kann die Härte der Schicht deutlich erhöhen. Hochfeste Stähle müssen nach dem Beschichten getempert werden, um Wasserstoffversprödung zu vermeiden.
Typische Schichtdicken liegen bei 5–25 µm. Der Phosphorgehalt bestimmt die Eigenschaften: Schichten mit niedrigem Phosphorgehalt sind härter, Schichten mit hohem Phosphorgehalt bieten die beste Korrosionsbeständigkeit. Beachten Sie, dass eine Wärmebehandlung bei zu hoher Temperatur die Korrosionsbeständigkeit von Schichten mit hohem Phosphorgehalt verringern kann.
Vorteile des chemischen Vernickelns
- Gleichmäßige Beschichtung, auch in Gewinden, Bohrungen und bei komplexen Geometrien
- Hervorragende Korrosionsbeständigkeit, auch gegenüber vielen Chemikalien
- Hohe Verschleißfestigkeit und Oberflächenhärte
- Gute Gleiteigenschaften und Lötbarkeit
- Geeignet für Stahl, Edelstahl, Aluminium, Kupferlegierungen und – nach spezieller Vorbehandlung – einige Kunststoffe
- Minimaler Schichtaufbau, sodass enge Toleranzen eingehalten werden
Typische Anwendungen sind kritische Komponenten in der Luft- und Raumfahrt, Zahnräder, Wellen und Teile von Kraftstoffsystemen in Fahrzeugen, Komponenten für die Öl- und Gasindustrie, lötbare und EMV-abschirmende Oberflächen in der Elektronik sowie CNC-Präzisionsteile wie Zahnräder, Gehäuse und Formen.
Chemisch vs. galvanisch vernickelt
| Eigenschaft | Chemisch Nickel | Galvanisch Nickel |
|---|---|---|
| Abscheidung | Chemisch (autokatalytisch) | Elektrochemisch |
| Strom erforderlich | Nein | Ja |
| Schicht | Nickel-Phosphor-Legierung | Reinnickel |
| Gleichmäßigkeit | Hervorragend, auch in Bohrungen | Dicker an Kanten, dünner in Vertiefungen |
| Grundmaterialien | Leitfähige und, nach Aktivierung, nichtleitende | Nur leitfähige |
| Kosten | Höher | Niedriger, besonders bei großen Stückzahlen |
Eloxieren und Harteloxieren
Eloxieren ist ein elektrochemisches Verfahren, bei dem die natürliche Oxidschicht von Aluminium verstärkt wird. Die Bauteile werden in einen sauren Elektrolyten getaucht und als Anode geschaltet; der Strom lässt aus der Oberfläche eine harte Aluminiumoxidschicht wachsen. Diese Schicht verbessert die Korrosions- und Verschleißbeständigkeit und isoliert elektrisch. Da sie porös ist, kann sie vor dem Verdichten in vielen Farben eingefärbt werden.
Anders als beim Beschichten mit Metall wird die Eloxalschicht nicht einfach oben aufgetragen: Sie wächst etwa zur Hälfte in das Material hinein und zur Hälfte nach außen. Es gibt drei Hauptarten:
| Eigenschaft | Chromsäure-Eloxieren | Schwefelsäure-Eloxieren | Harteloxieren |
|---|---|---|---|
| Elektrolyt | Chromsäure | Schwefelsäure | Schwefelsäure bei höherer Spannung und niedriger Temperatur |
| Schichtdicke | Ca. 1–10 µm | Ca. 5–25 µm | Ca. 25–150 µm |
| Verschleißfestigkeit | Mittel | Gut | Sehr hoch |
| Korrosionsbeständigkeit | Gut | Gut bis sehr gut | Sehr gut |
| Farben | Grau, selten eingefärbt | Große Auswahl an Farben | Naturgrau bis bronze; begrenzt einfärbbar |
| Typische Anwendungen | Luft- und Raumfahrt, ermüdungskritische Bauteile | Dekorative und allgemeine technische Bauteile | Gleit-, verschleißbeanspruchte und Hochleistungsbauteile |
| Umwelt | Enthält sechswertiges Chrom; unter REACH stark eingeschränkt | Standardverfahren | Standardverfahren, energieintensiver |
Harteloxieren
Beim Harteloxieren, auch Hartanodisieren genannt, wird mit höherer Spannung und niedrigerer Badtemperatur gearbeitet als beim Standard-Eloxieren. Das Ergebnis ist eine wesentlich dickere, dichtere Oxidschicht, die extrem hart und verschleißfest ist, sehr guten Korrosionsschutz bietet und elektrisch isoliert. Hart eloxiertes Aluminium wird für Gleit- und Verschleißteile im Maschinenbau, in der Automobilindustrie, in der Luft- und Raumfahrt und im Verteidigungsbereich sowie für hochwertiges Kochgeschirr und Präzisionswerkzeuge eingesetzt.
Beachten Sie folgende Einschränkungen:
- Maßänderung: Die dicke Schicht verändert die Abmessungen und muss bei engen Toleranzen in der Konstruktion berücksichtigt werden.
- Begrenzte Farbauswahl: Die dichte Schicht nimmt Farbstoffe schlechter auf als beim Standard-Eloxieren.
- Eignung der Legierung: Gusslegierungen mit hohem Siliziumgehalt und einige kupferreiche Legierungen liefern ungleichmäßige Ergebnisse.
- Sprödigkeit: Die harte Schicht kann bei starker Schlag- oder Verformungsbeanspruchung reißen.
- Kosten: Durch das aufwendigere Verfahren ist Harteloxieren teurer als Standard-Eloxieren.
Pulverbeschichtung vs. Nasslack
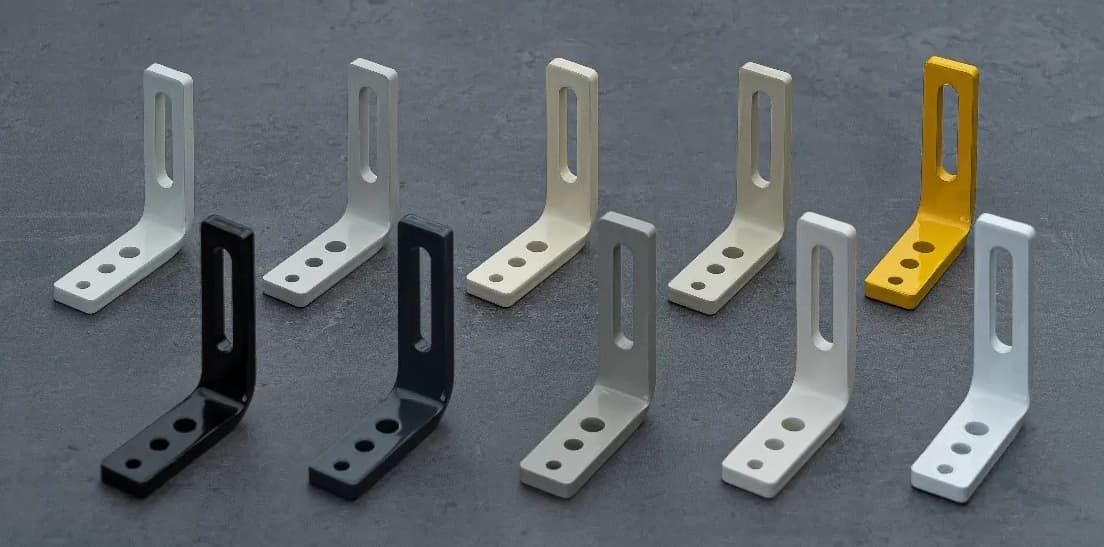
Beim Pulverbeschichten wird ein trockenes Pulver aus Pigment- und Bindemittelpartikeln elektrostatisch aufgeladen und auf das Bauteil gesprüht, wo es gleichmäßig haftet. Anschließend wird das Bauteil im Ofen bei typischerweise etwa 160–200 °C eingebrannt: Das Pulver schmilzt und verläuft zu einem geschlossenen, fest haftenden Film. Das Ergebnis ist eine dicke, zähe Beschichtung, die Abrieb, Schlägen, Kratzern, Feuchtigkeit und Chemikalien widersteht – ideal für Bauteile im Außenbereich, in feuchter oder rauer Umgebung. Pulverbeschichtungen sind zudem in vielen Farben und Strukturen erhältlich.
Nasslack wird flüssig aufgetragen und trocknet zu einem deutlich dünneren Film. Er eignet sich für Materialien und Bauteile, die nicht pulverbeschichtet werden können, bietet eine große Auswahl an Farbtönen und Glanzgraden und ist bei dünnen Schichten und im Innenbereich oft die wirtschaftlichere Lösung.
| Eigenschaft | Pulverbeschichtung | Nasslack |
|---|---|---|
| Auftrag | Trockenes Pulver, elektrostatisch, im Ofen eingebrannt | Flüssig, gespritzt und getrocknet |
| Schichtdicke | Dick (ca. 50–110 µm) | Dünn (ca. 15–45 µm) |
| Beständigkeit | Sehr hoch gegen Schlag, Abrieb und Chemikalien | Gut |
| Einfluss auf die Maße | Höher – bei Passungen und Gewinden berücksichtigen | Geringer |
| Typische Anwendungen | Gehäuse, Rahmen, Außen- und Schwerlastbauteile | Dünnwandige Bauteile, Signalfarben, Bauteile für den Innenbereich |
Farbkennzeichnung für mehr Sicherheit
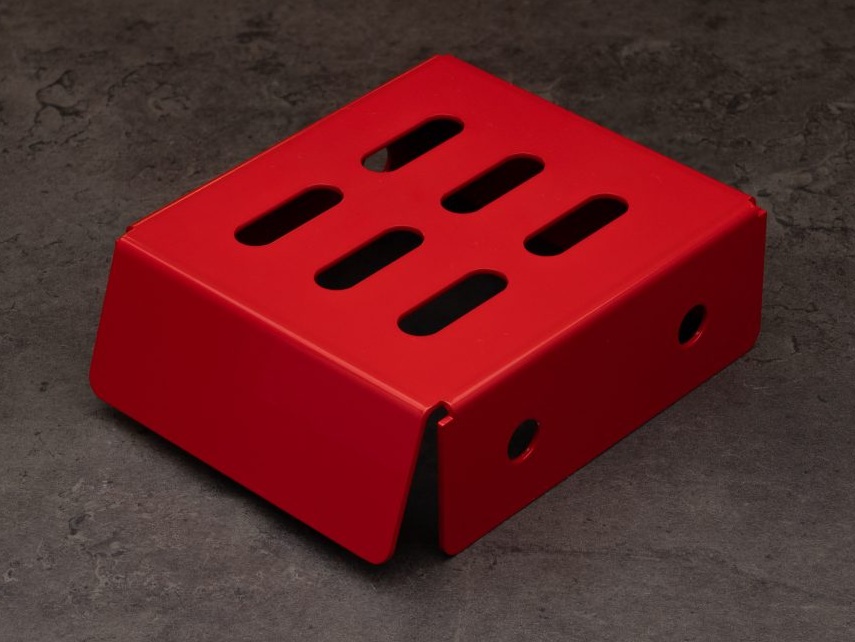
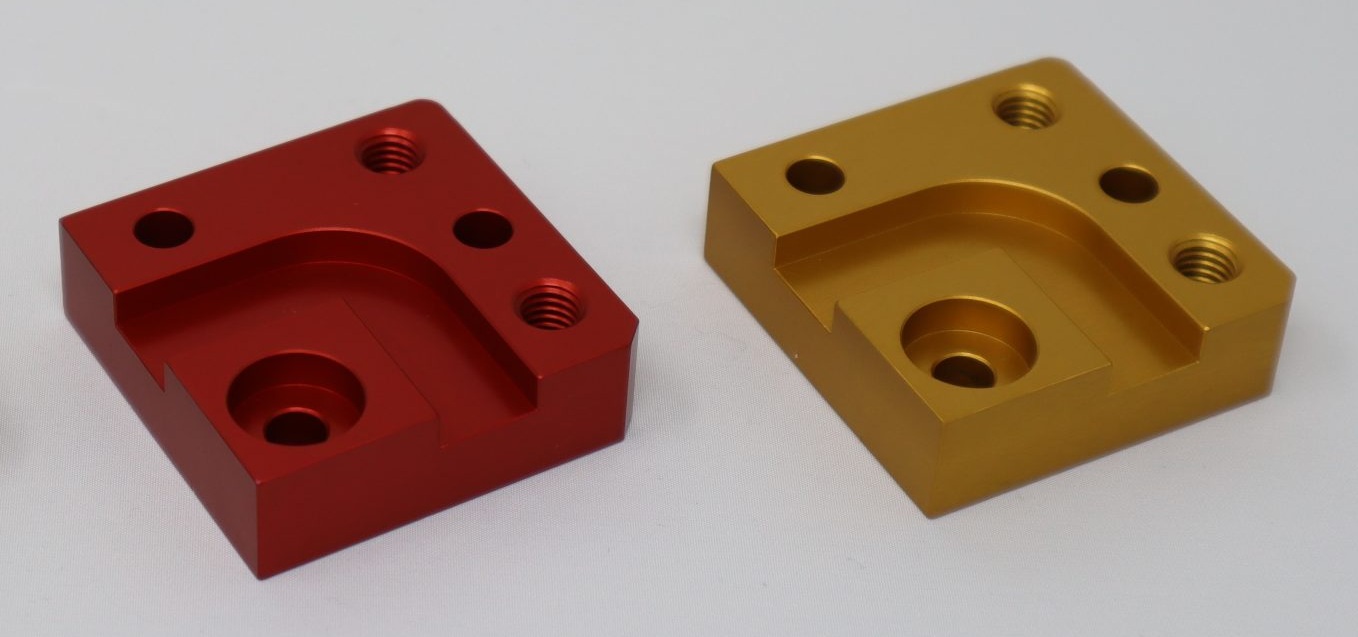
Farbe ist mehr als Dekoration. Besonders Rot wird überall als Warnsignal verstanden – es ist die Farbe von Stoppschildern, Feuerlöschern und Not-Aus-Tastern. Rote Bauteile heben sich von nahezu jedem Hintergrund ab. Deshalb helfen sie, Gefahrenbereiche, Haltepunkte oder Sperrzonen zu kennzeichnen, und machen Arbeitsabläufe für das Bedienpersonal übersichtlicher.
- Rotes Eloxal für Aluminiumteile: ideal für Sicherheitsabsperrungen, Not-Aus-Paneele oder Maschinenkanten, die nicht berührt werden dürfen – mit der Korrosions- und Kratzbeständigkeit einer Eloxalschicht.
- Roter Nasslack für Blechteile: geeignet für Stahl und andere Materialien, die nicht eloxiert werden können – zum Beispiel, um Zugangsstellen an Gehäusen oder Sperrzonen in der Fertigungshalle zu kennzeichnen.
Beachten Sie bei Bauteilen für den Außeneinsatz, dass eingefärbtes Eloxal – insbesondere Rot – unter UV-Licht ausbleichen kann. Für dauerhafte Signalfarben im Außenbereich sind Lack oder Pulverbeschichtung mit UV-stabilen Pigmenten meist die bessere Wahl. In Kombination mit anderen Farben können rote Bauteile ein schlüssiges System zur visuellen Führung bilden.
Weitere Oberflächenbehandlungen
- Brünieren: eine dünne schwarze Konversionsschicht auf Stahl, praktisch ohne Maßänderung – ideal für Bauteile mit engen Toleranzen und für den Innenbereich.
- Phosphatieren: verbessert die Lackhaftung und das Einlaufverhalten und bietet mäßigen Korrosionsschutz.
- Chromatieren: dreiwertige Chromatschichten schützen verzinkten Stahl und Aluminium; auf Aluminium bleibt die Oberfläche dabei elektrisch leitfähig.
- Passivieren: verstärkt die natürliche Passivschicht von Edelstahl und verbessert seine Korrosionsbeständigkeit.
- Nitrieren: ein thermochemisches Randschichthärteverfahren für Stahl mit minimalem Verzug – siehe unseren Leitfaden zur Wärmebehandlung von Stahl.
So wählen Sie die richtige Oberfläche
| Anforderung | Stahl | Aluminium |
|---|---|---|
| Korrosionsschutz | Verzinken mit Chromatierung, chemisch Nickel, Pulverbeschichtung | Eloxieren, Chromatieren |
| Verschleißfestigkeit und Härte | Hartchrom, chemisch Nickel, Nitrieren | Harteloxieren, chemisch Nickel |
| Elektrische Leitfähigkeit | Chemisch Nickel, Verzinken | Chromatieren, chemisch Nickel |
| Elektrische Isolierung | Pulverbeschichtung | Eloxieren, Harteloxieren |
| Farbe und Optik | Pulverbeschichtung, Nasslack, Brünieren | Farbiges Eloxal (z. B. schwarz, rot, gold) |
| Enge Toleranzen | Brünieren, chemisch Nickel | Standard-Eloxieren, chemisch Nickel |
Konstruktionstipps für oberflächenbehandelte Bauteile
- Schichtdicke einplanen: Jede Oberflächenbehandlung außer dem Brünieren verändert die Maße. Berücksichtigen Sie die Schichtdicke bei Passungen, Bohrungen und Gewinden – Eloxalschichten wachsen etwa zur Hälfte nach innen und zur Hälfte nach außen.
- Funktionsflächen schützen: Legen Sie fest, welche Gewinde oder Passungen frei von Beschichtung bleiben müssen, oder planen Sie eine Nacharbeit ein.
- Aufhängebohrungen vorsehen: Bei vielen Nassverfahren werden die Bauteile im Bad aufgehängt. Bei meviy benötigen Bauteile mit dreiwertiger Chromatierung, Hartverchromung, Eloxal oder Passivierung eine Durchgangsbohrung von mindestens ø3,5 mm (oder ein Langloch bzw. eine geschlossene Tasche mit mindestens 3,5 mm Breite oder eine durchgehende Gewindebohrung ab M5).
- Scharfe Kanten verrunden: Beim Galvanisieren baut sich die Schicht an Kanten auf und kann an scharfen Kanten abplatzen.
- Geeignete Legierung wählen: Nicht jede Aluminiumlegierung lässt sich gleich gut eloxieren, besonders beim Harteloxieren.
- Wasserstoffversprödung beachten: Hochfeste Stähle müssen nach dem Beschichten getempert werden.
Oberflächenbehandlungen bei meviy
meviy fertigt individuell konstruierte Sonderteile aus Ihren eigenen 3D-CAD-Daten – keine Norm- oder Katalogteile. Sie wählen die Oberflächenbehandlung direkt bei der Konfiguration Ihres Bauteils und sehen Preis und Lieferzeit sofort:
| Leistung | Verfügbare Oberflächenbehandlungen |
|---|---|
| CNC Fräsen | Chemisch vernickelt, brüniert, chromatiert (III-wertig) (klar, schwarz), hartverchromt (Kurzzeitverchromt), Niedertemperatur-Schwarzverchromung, Phosphatieren, Nitrieren, eloxiert (klar, weiß matt, schwarz, mattschwarz, rot, gold), harteloxiert (klar, weiß matt), Passivieren, dreiwertige Chromatpassivierung |
| CNC Drehen | Chemisch vernickelt, brüniert, chromatiert (III-wertig) (klar, schwarz), hartverchromt (Kurzzeitverchromt), Niedertemperatur-Schwarzverchromung, Phosphatieren, Salzbadnitrieren, eloxiert (klar, schwarz, mattschwarz), harteloxiert (klar), Passivieren |
| Blechbearbeitung | Pulverbeschichtet (15 Farben), lackiert, chemisch vernickelt, brüniert, chromatiert (III-wertig) (klar, schwarz), galvanisch verzinkt, feuerverzinkt, eloxiert (klar, schwarz, mattschwarz), dreiwertige Chromatpassivierung, Feinschliff (Hairline) |
Pulverbeschichtungs- und Lackfarben richten sich nach JPMA-Farbwerten, mit RAL-Referenzwerten für jede Farbe. Ob rotes Sicherheitsbauteil oder verschleißfeste, harteloxierte Gleitschiene – Teile aus der CNC-Bearbeitung und Blechteile von meviy kommen einbaufertig bei Ihnen an.
Häufige Fragen zur Oberflächenbehandlung von Metall
Was ist der Unterschied zwischen Eloxieren und Galvanisieren?
Beim Galvanisieren wird eine Schicht eines anderen Metalls auf der Oberfläche abgeschieden. Beim Eloxieren wird die Oberfläche des Aluminiums selbst in eine harte Oxidschicht umgewandelt, die teilweise in das Material hineinwächst. Eloxieren ist nur bei Aluminium und ähnlichen Metallen möglich, Galvanisieren dagegen bei vielen Metallen.
Was ist der Unterschied zwischen chemischem und galvanischem Vernickeln?
Chemisch Nickel wird ohne Strom chemisch abgeschieden und bildet eine sehr gleichmäßige Nickel-Phosphor-Schicht, auch in Bohrungen und Vertiefungen. Beim galvanischen Vernickeln wird elektrischer Strom genutzt; es wird Reinnickel abgeschieden, das sich an Kanten stärker aufbaut als in Vertiefungen. Bei großen Stückzahlen ist es jedoch meist günstiger.
Ist Pulverbeschichtung besser als Nasslack?
Eine Pulverbeschichtung bildet eine dickere, robustere Schicht und ist ideal für hoch beanspruchte Bauteile und den Außenbereich. Nasslack ist dünner, eignet sich für mehr Materialien und ist bei dünnwandigen Bauteilen oder im Innenbereich oft wirtschaftlicher. Welche Lösung besser ist, hängt von Belastung, Umgebung und Toleranzen ab.
Verändert Eloxieren die Maße eines Bauteils?
Ja. Die Oxidschicht wächst etwa zur Hälfte in das Material hinein und zur Hälfte nach außen. Beim Standard-Eloxieren ist die Änderung gering; beim Harteloxieren muss sie bei der Auslegung von Passungen und Gewinden berücksichtigt werden.
Kann man Stahl eloxieren?
Nein. Eloxieren wird bei Aluminium angewendet. Für Stahl sind Verzinken, chemisches Vernickeln, Brünieren, Pulverbeschichten oder Lackieren gängige Alternativen.
Fazit: die richtige Oberflächenbehandlung von Metall für Ihr Bauteil
Galvanische Schichten, chemisch Nickel, Eloxal, Pulverbeschichtung und Lack lösen jeweils unterschiedliche Aufgaben: Korrosionsschutz, Verschleißfestigkeit, Leitfähigkeit, Isolierung oder Farbe. Bei der Oberflächenbehandlung von Metall gilt: Legen Sie die Anforderungen an Ihr Bauteil früh in der Konstruktionsphase fest, berücksichtigen Sie die Schichtdicke in Ihren Toleranzen und wählen Sie die Oberfläche passend zum Grundmaterial – dann funktionieren Ihre Bauteile lange zuverlässig.