


Le traitement de surface des métaux protège les pièces contre la corrosion, les rend plus dures et plus résistantes à l’usure, et leur donne la couleur ou l’aspect requis. Dépôts métalliques, anodisation, revêtement par poudre et peinture liquide y parviennent chacun à leur manière — et le bon choix dépend du matériau de base, de la fonction de la pièce et de ses tolérances.
Ce guide explique le fonctionnement des principaux procédés de finition des métaux, les compare côte à côte et montre comment choisir la bonne finition et concevoir vos pièces en conséquence.
Pourquoi un traitement de surface des métaux ?
Le traitement de surface d’une pièce métallique répond à trois objectifs principaux :
- Protection contre la corrosion : des matériaux comme l’acier rouillent facilement. Une couche de zinc, de nickel ou de peinture protège la surface de l’oxydation.
- Fonction : les traitements de surface peuvent augmenter la dureté et la résistance à l’usure, améliorer les propriétés de glissement ou la soudabilité à l’étain, rendre une surface électriquement conductrice — ou électriquement isolante.
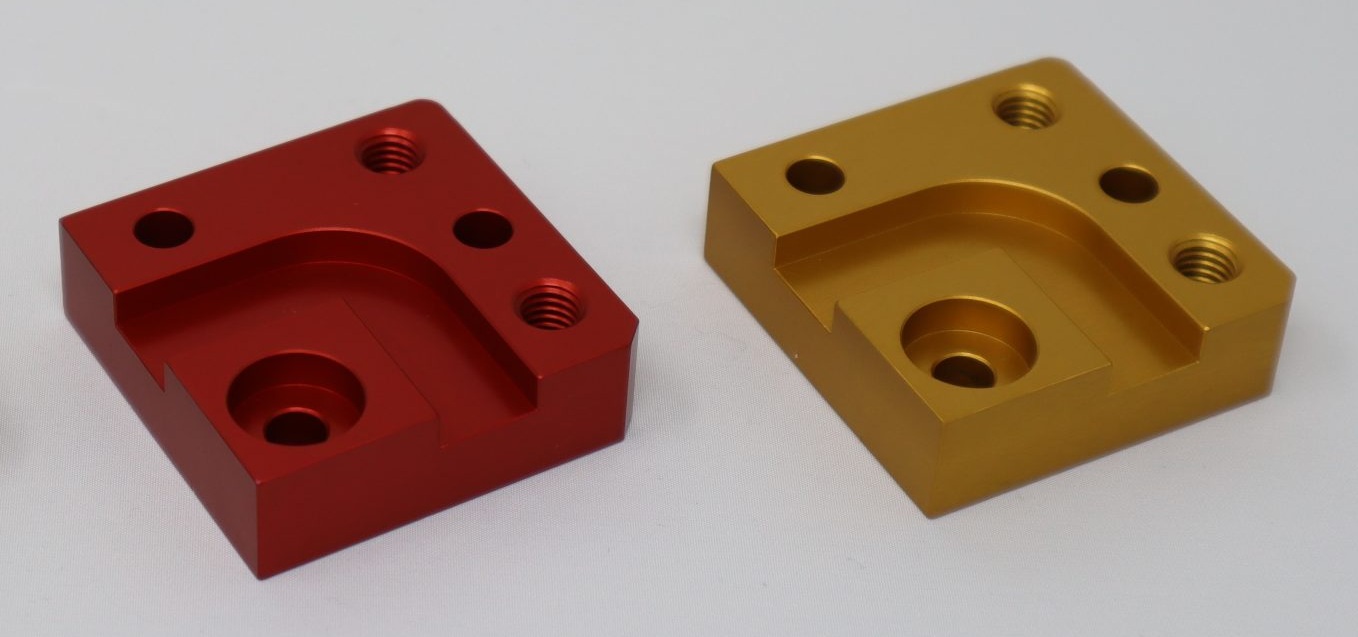
- Aspect et codage couleur : une surface brillante, mate ou colorée améliore l’apparence d’un produit et permet de repérer d’un coup d’œil les zones importantes pour la sécurité.
Les types de traitements de surface en un coup d’œil
| Traitement | Principe | Matériaux de base | Épaisseur typique | Avantage principal |
|---|---|---|---|---|
| Dépôt électrolytique (p. ex. zinc, chrome) | Métal déposé au moyen d’un courant électrique | Métaux conducteurs | Env. 5–25 µm | Protection contre la corrosion, aspect, résistance à l’usure |
| Nickelage chimique (sans courant) | Alliage nickel-phosphore déposé chimiquement, sans courant | Acier, acier inoxydable, aluminium, alliages de cuivre | Env. 5–25 µm | Couche très uniforme, résistance à l’usure et à la corrosion |
| Anodisation | Croissance électrochimique d’une couche d’oxyde | Aluminium | Env. 5–25 µm | Protection contre la corrosion, couleurs, isolation électrique |
| Anodisation dure | Couche d’oxyde plus épaisse et plus dense, formée à basse température | Aluminium | Env. 25–150 µm | Très haute résistance à l’usure |
| Revêtement par poudre | Poudre appliquée par voie électrostatique, polymérisée au four | Acier, aluminium | Env. 50–110 µm | Finition robuste et colorée |
| Peinture liquide | Peinture liquide pulvérisée puis séchée | Presque tous les matériaux | Env. 15–45 µm | Finition colorée fine et souple |
| Oxyde noir | Couche de conversion chimique | Acier | Négligeable | Aspect noir sans variation dimensionnelle |
Dépôts métalliques (placage)
Le placage recouvre la surface d’une pièce d’une fine couche d’un autre métal. Il peut améliorer l’aspect et la résistance à la corrosion, et apporter des propriétés fonctionnelles — par exemple, un dépôt de nickel ou de cuivre-étain améliore la soudabilité à l’étain, tandis que d’autres dépôts améliorent les propriétés de glissement ou la conductivité électrique. Avantage économique majeur : vous bénéficiez des propriétés de surface d’un métal coûteux sans fabriquer toute la pièce dans ce métal. Les procédés de dépôt se répartissent en deux groupes.
Dépôt par voie sèche
Le dépôt par voie sèche, également appelé dépôt sous vide, consiste à déposer un film de métal ou de composé sur la surface sous vide. Le dépôt physique en phase vapeur (PVD) et le dépôt chimique en phase vapeur (CVD) en sont des exemples. Le dépôt par voie sèche est très répandu dans la fabrication de semi-conducteurs et pour les revêtements durs d’outils. Il se fait généralement à température élevée et coûte plus cher que le dépôt par voie humide.
Dépôt par voie humide
Lors d’un dépôt par voie humide, la pièce est immergée dans une solution contenant des ions métalliques. La plupart de ce que l’on appelle couramment placage relève de la voie humide, qui comprend deux méthodes principales : le dépôt chimique, présenté dans la section suivante, et le dépôt électrolytique.
Lors du dépôt électrolytique (galvanoplastie), la pièce à revêtir est reliée comme électrode négative (cathode) et le métal de revêtement comme électrode positive (anode). Lorsqu’un courant continu circule, les ions métalliques sont réduits et se déposent à la surface de la pièce. L’épaisseur de la couche dépend de la densité de courant : sur les formes complexes, les arêtes et les zones saillantes reçoivent des couches plus épaisses, tandis que les creux et les alésages reçoivent des couches plus fines. Comme l’épaisseur se règle par le courant et la durée, l’épaisseur de couche adaptée doit être définie pour chaque application.
Les principaux types de dépôts électrolytiques sont :
- Zingage : l’une des méthodes de protection anticorrosion de l’acier les plus répandues. Le zinc protège l’acier de manière sacrificielle — il se corrode à la place du fer. Une passivation au chromate trivalent est généralement appliquée par-dessus pour une protection supplémentaire. La tôle d’acier zinguée est présentée dans notre article SECC vs SGCC.
- Chromage : le chrome décoratif confère aux surfaces métalliques une finition très brillante, tandis que le chromage dur est utilisé sur les pièces de machines et les outils pour son excellente résistance à l’usure et à la corrosion.
- Dorure : associe un aspect brillant à la résistance à la corrosion et à la conductivité électrique, par exemple sur les contacts électriques.
- Argenture : offre une très haute conductivité électrique et s’utilise sur les connecteurs ; comme l’argent se ternit, un traitement de protection supplémentaire est souvent appliqué.
- Métallisation des plastiques : donne aux pièces en plastique un aspect et des propriétés de surface métalliques tout en conservant leur faible poids. Elle représente une part importante des dépôts décoratifs.
Parmi les autres dépôts spéciaux figurent le rhodium, le palladium et le platine. La galvanisation à chaud est un procédé apparenté : les pièces en acier sont immergées dans du zinc en fusion ; elle est utilisée pour l’acier de construction, les fils et les composants extérieurs.
Nickelage chimique
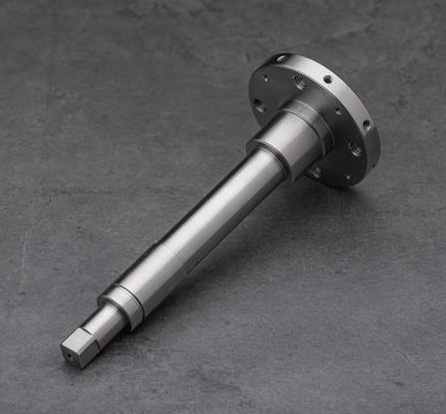
Le nickelage chimique dépose un alliage nickel-phosphore par voie chimique, sans aucun courant extérieur. Comme la densité de courant n’intervient pas, la couche croît uniformément sur toutes les surfaces atteintes par la solution — y compris les filetages, les alésages et les creux profonds. C’est pourquoi il compte parmi les finitions les plus appréciées pour les pièces CNC de précision.
Comment fonctionne le nickelage chimique
- Préparation de surface : la pièce est soigneusement nettoyée afin d’éliminer l’huile, les salissures et les couches d’oxyde. Les projections de soudure sont retirées et les arêtes vives arrondies pour que la couche adhère uniformément.
- Activation : une solution acide ou catalytique active la surface afin de permettre le dépôt du nickel.
- Dépôt : la pièce est immergée dans un bain chauffé — généralement à 85–95 °C — contenant des sels de nickel et un agent réducteur, le plus souvent de l’hypophosphite de sodium. Une réaction autocatalytique dépose l’alliage de nickel uniformément sur toute la surface. Le pH, par exemple 4,5–5,5 pour les bains nickel-phosphore, est contrôlé avec précision.
- Post-traitement : un traitement thermique peut augmenter considérablement la dureté de la couche. Les aciers à haute résistance doivent subir un étuvage après le dépôt pour éviter la fragilisation par l’hydrogène.
Les épaisseurs de couche typiques sont de 5–25 µm. La teneur en phosphore détermine les propriétés : les couches à faible teneur en phosphore sont plus dures, tandis que les couches à haute teneur en phosphore offrent la meilleure résistance à la corrosion. Attention : un traitement thermique à température trop élevée peut réduire la résistance à la corrosion des couches à haute teneur en phosphore.
Avantages du nickelage chimique
- Revêtement uniforme, même sur les filetages, les alésages et les géométries complexes
- Excellente résistance à la corrosion, y compris à de nombreux produits chimiques
- Haute résistance à l’usure et dureté de surface élevée
- Bonnes propriétés de glissement et bonne soudabilité à l’étain
- Convient à l’acier, à l’acier inoxydable, à l’aluminium, aux alliages de cuivre et — après un prétraitement spécial — à certains plastiques
- Surépaisseur minimale, ce qui permet de respecter des tolérances serrées
Les applications typiques comprennent les composants critiques de l’aéronautique, les engrenages, les arbres et les pièces de circuits de carburant automobiles, les composants pour l’industrie pétrolière et gazière, les surfaces brasables et de blindage CEM en électronique, ainsi que les pièces CNC de précision comme les engrenages, les boîtiers et les moules.
Nickelage chimique ou électrolytique ?
| Propriété | Nickel chimique | Nickel électrolytique |
|---|---|---|
| Dépôt | Chimique (autocatalytique) | Électrochimique |
| Courant nécessaire | Non | Oui |
| Couche | Alliage nickel-phosphore | Nickel pur |
| Uniformité | Excellente, même dans les alésages | Plus épaisse sur les arêtes, plus fine dans les creux |
| Matériaux de base | Conducteurs et, après activation, non conducteurs | Conducteurs uniquement |
| Coût | Plus élevé | Plus faible, surtout en grandes quantités |
Anodisation et anodisation dure
L’anodisation est un procédé électrochimique qui épaissit la couche d’oxyde naturelle de l’aluminium. Les pièces sont immergées dans un électrolyte acide et reliées comme anode ; le courant fait croître une couche dure d’oxyde d’aluminium à partir de la surface. Cette couche améliore la résistance à la corrosion et à l’usure et assure une isolation électrique. Comme elle est poreuse, elle peut être teintée dans de nombreuses couleurs avant d’être colmatée.
Contrairement au dépôt métallique, la couche anodique ne vient pas simplement s’ajouter en surface : elle croît pour moitié environ dans la matière et pour moitié vers l’extérieur. On distingue trois types principaux :
| Propriété | Anodisation chromique | Anodisation sulfurique | Anodisation dure |
|---|---|---|---|
| Électrolyte | Acide chromique | Acide sulfurique | Acide sulfurique sous tension plus élevée et à basse température |
| Épaisseur de couche | Env. 1–10 µm | Env. 5–25 µm | Env. 25–150 µm |
| Résistance à l’usure | Moyenne | Bonne | Très élevée |
| Résistance à la corrosion | Bonne | Bonne à très bonne | Très bonne |
| Couleurs | Gris, rarement teintée | Large palette de couleurs teintées | Gris naturel à bronze ; teinture restreinte |
| Utilisations typiques | Aéronautique, pièces sensibles à la fatigue | Pièces décoratives et pièces techniques courantes | Pièces de glissement, pièces soumises à l’usure et pièces haute performance |
| Environnement | Contient du chrome hexavalent ; fortement restreinte par REACH | Procédé standard | Procédé standard, plus énergivore |
Anodisation dure
L’anodisation dure utilise une tension plus élevée et un bain plus froid que l’anodisation standard. Il en résulte une couche d’oxyde nettement plus épaisse et plus dense, extrêmement dure et résistante à l’usure, qui offre une très bonne protection contre la corrosion et isole électriquement. L’aluminium anodisé dur est utilisé pour les pièces de glissement et d’usure en construction mécanique, dans l’industrie automobile, l’aéronautique et la défense, ainsi que pour les ustensiles de cuisine haut de gamme et les outils de précision.
Gardez à l’esprit les contraintes suivantes :
- Variation dimensionnelle : la couche épaisse modifie les dimensions et doit être prise en compte dès la conception en cas de tolérances serrées.
- Couleurs restreintes : la couche dense absorbe moins facilement les colorants que l’anodisation standard.
- Aptitude des alliages : les alliages de fonderie à forte teneur en silicium et certains alliages riches en cuivre donnent des résultats irréguliers.
- Fragilité : la couche dure peut se fissurer en cas de choc important ou de déformation.
- Coût : le procédé plus exigeant rend l’anodisation dure plus chère que l’anodisation standard.
Revêtement par poudre ou peinture liquide
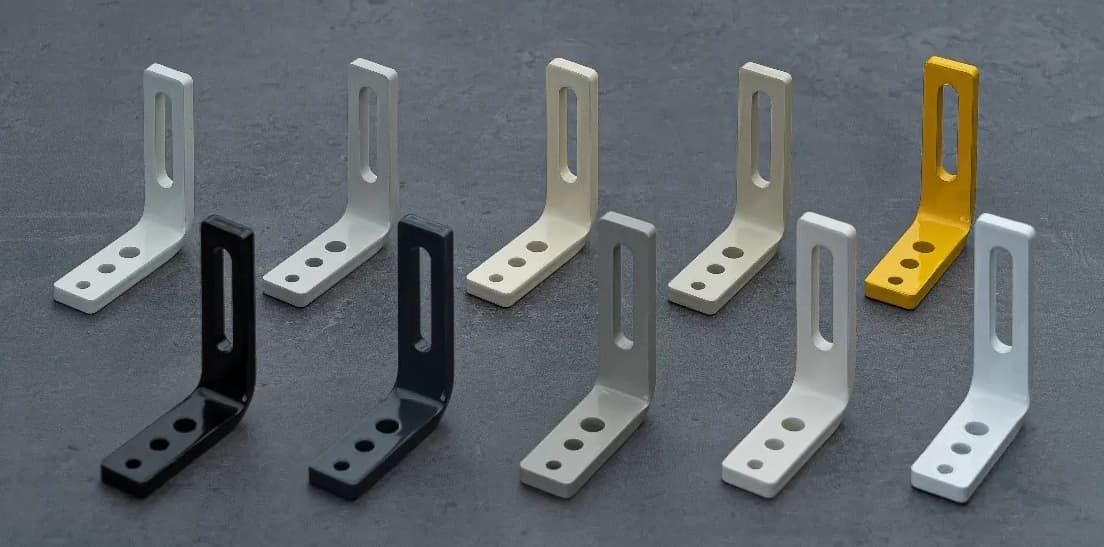
Lors du revêtement par poudre (thermolaquage), une poudre sèche composée de particules de pigment et de liant est chargée électrostatiquement et pulvérisée sur la pièce, où elle adhère uniformément. La pièce est ensuite cuite au four, généralement à environ 160–200 °C : la poudre fond et forme un film continu et très adhérent. Le résultat est un revêtement épais et résistant aux frottements, aux chocs, aux rayures, à l’humidité et aux produits chimiques — idéal pour les pièces exposées à l’extérieur, à l’humidité ou à des environnements agressifs. Le revêtement par poudre est également disponible dans de nombreuses couleurs et textures.
La peinture liquide est appliquée à l’état liquide et sèche en un film beaucoup plus fin. Elle convient aux matériaux et aux pièces qui ne peuvent pas recevoir de revêtement par poudre, offre un large choix de teintes et de niveaux de brillance, et constitue souvent l’option la plus économique pour les couches fines et les usages en intérieur.
| Propriété | Revêtement par poudre | Peinture liquide |
|---|---|---|
| Application | Poudre sèche, électrostatique, polymérisée au four | Liquide, pulvérisée puis séchée |
| Épaisseur de couche | Épaisse (env. 50–110 µm) | Fine (env. 15–45 µm) |
| Résistance | Très élevée aux chocs, aux frottements et aux produits chimiques | Bonne |
| Incidence dimensionnelle | Plus forte — à prendre en compte pour les ajustements et les filetages | Plus faible |
| Utilisations typiques | Boîtiers, châssis, pièces d’extérieur et pièces fortement sollicitées | Pièces à parois minces, couleurs de signalisation, pièces d’intérieur |
Finitions à code couleur pour la sécurité
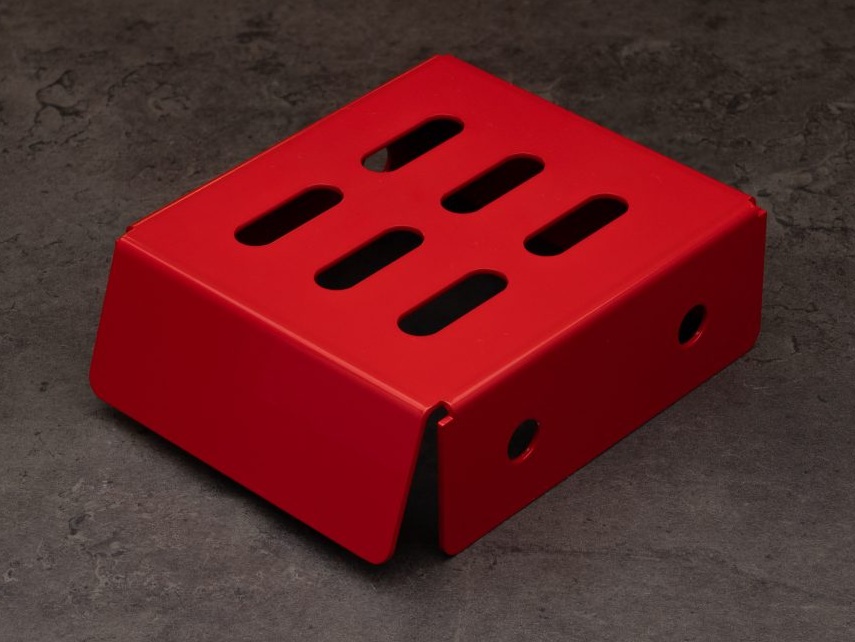
La couleur est plus qu’une décoration. Le rouge, en particulier, est universellement reconnu comme un signal d’avertissement — c’est la couleur des panneaux stop, des extincteurs et des boutons d’arrêt d’urgence. Les pièces rouges se détachent sur presque tous les fonds : elles aident donc à signaler les zones dangereuses, les points d’arrêt ou les zones d’accès restreint, et rendent les processus plus lisibles pour les opérateurs.
- Anodisation rouge pour les pièces en aluminium : idéale pour les barrières de sécurité, les panneaux d’arrêt d’urgence ou les bords de machine à ne pas toucher — avec la résistance à la corrosion et aux rayures de l’anodisation.
- Peinture liquide rouge pour la tôle : adaptée à l’acier et aux autres matériaux qui ne peuvent pas être anodisés — par exemple pour signaler les points d’accès sur des capotages ou les zones d’accès restreint dans l’atelier de production.
Pour les pièces utilisées en extérieur, gardez à l’esprit que l’anodisation teintée — rouge en particulier — peut se décolorer sous l’effet des UV. Pour des couleurs de signalisation durables en extérieur, la peinture ou le revêtement par poudre avec des pigments stables aux UV est généralement le meilleur choix. Combinés à d’autres couleurs, les composants rouges peuvent former un système cohérent de guidage visuel.
Autres traitements de surface
- Oxyde noir : une fine couche de conversion noire sur l’acier, pratiquement sans variation dimensionnelle — idéale pour les pièces à tolérances serrées et les usages en intérieur.
- Phosphatation : améliore l’adhérence de la peinture et le comportement au rodage, avec une protection modérée contre la corrosion.
- Passivation au chromate : les couches de chromate trivalent protègent l’acier zingué et l’aluminium ; sur l’aluminium, elles conservent la conductivité électrique de la surface.
- Passivation : renforce la couche passive naturelle de l’acier inoxydable et améliore sa résistance à la corrosion.
- Nitruration : un procédé thermochimique de durcissement superficiel de l’acier, avec une déformation minimale — voir notre guide sur le traitement thermique de l’acier.
Comment choisir le bon traitement de surface
| Exigence | Acier | Aluminium |
|---|---|---|
| Protection contre la corrosion | Zingage avec chromatation, nickelage chimique, revêtement par poudre | Anodisation, passivation au chromate |
| Résistance à l’usure et dureté | Chrome dur, nickelage chimique, nitruration | Anodisation dure, nickelage chimique |
| Conductivité électrique | Nickelage chimique, zingage | Passivation au chromate, nickelage chimique |
| Isolation électrique | Revêtement par poudre | Anodisation, anodisation dure |
| Couleur et aspect | Revêtement par poudre, peinture liquide, oxyde noir | Anodisation teintée (p. ex. noire, rouge, dorée) |
| Tolérances serrées | Oxyde noir, nickelage chimique | Anodisation standard, nickelage chimique |
Conseils de conception pour les pièces traitées
- Tenez compte de la couche : tous les traitements, sauf l’oxyde noir, modifient les dimensions. Intégrez l’épaisseur de couche dans les ajustements, les alésages et les filetages — les couches anodiques croissent pour moitié environ vers l’intérieur et pour moitié vers l’extérieur.
- Protégez les surfaces fonctionnelles : précisez quels filetages ou ajustements doivent rester sans revêtement, ou prévoyez une reprise.
- Prévoyez des trous d’accrochage : pour de nombreux procédés par voie humide, les pièces sont suspendues dans le bain. Chez meviy, les pièces avec chromate trivalent, chromage dur, anodisation ou passivation nécessitent un trou traversant d’au moins ø3,5 mm (ou une rainure ou une poche fermée d’au moins 3,5 mm de large, ou un trou taraudé traversant M5 ou plus).
- Arrondissez les arêtes vives : lors d’un dépôt électrolytique, le revêtement s’accumule sur les arêtes et peut s’écailler sur les arêtes vives.
- Choisissez un alliage adapté : tous les alliages d’aluminium ne se prêtent pas aussi bien à l’anodisation, en particulier à l’anodisation dure.
- Pensez à la fragilisation par l’hydrogène : les aciers à haute résistance doivent subir un étuvage après le dépôt.
Traitements de surface disponibles chez meviy
meviy fabrique des pièces sur mesure, conçues individuellement à partir de vos propres données CAO 3D — et non des pièces standard ou de catalogue. Vous choisissez le traitement de surface directement lors de la configuration de votre pièce et voyez instantanément le prix et le délai :
| Service | Traitements disponibles |
|---|---|
| Fraisage CNC | Nickelage chimique (sans courant), oxyde noir, chromate trivalent (transparent, noir), chromé dur (chromé temporaire), revêtement noir à basse température, phosphatation, nitruration, anodisation (transparente, blanche mate, noire, noire mate, rouge, dorée), anodisation dure (transparente, blanche mate), passivation, passivation au chromate trivalent |
| Tournage CNC | Nickelage chimique (sans courant), oxyde noir, chromate trivalent (transparent, noir), chromé dur (chromé temporaire), revêtement noir à basse température, phosphatation, nitruration bain de sel, anodisation (transparente, noire, noire mate), anodisation dure (transparente), passivation |
| Pièces en tôle | Revêtement par poudre (15 couleurs), peinture, nickelage chimique (sans courant), oxyde noir, chromate trivalent (transparent, noir), zingage électrolytique, galvanisation, anodisation (transparente, noire, noire mate), passivation au chromate trivalent, finition brossée (hairline) |
Les couleurs du revêtement par poudre et de la peinture suivent les valeurs de couleur JPMA, avec des valeurs RAL de référence pour chaque couleur. Que vous ayez besoin d’un composant de sécurité rouge ou d’une glissière anodisée dur résistante à l’usure, les pièces d’usinage CNC et de tôlerie de meviy sont livrées prêtes à monter.
Questions fréquentes sur le traitement de surface des métaux
Quelle est la différence entre l’anodisation et le dépôt métallique ?
Le dépôt métallique dépose une couche d’un autre métal à la surface. L’anodisation transforme la surface même de l’aluminium en une couche d’oxyde dure qui croît en partie dans la matière. L’anodisation n’est possible que sur l’aluminium et des métaux similaires, tandis que le dépôt métallique s’applique à de nombreux métaux.
Quelle est la différence entre le nickelage chimique et le nickelage électrolytique ?
Le nickel chimique est déposé par voie chimique sans courant et forme une couche nickel-phosphore très uniforme, même dans les alésages et les creux. Le nickel électrolytique utilise un courant électrique, dépose du nickel pur et s’accumule davantage sur les arêtes que dans les creux, mais il est généralement moins cher pour les grandes quantités.
Le revêtement par poudre est-il meilleur que la peinture liquide ?
Le revêtement par poudre forme une couche plus épaisse et plus robuste, idéale pour les pièces fortement sollicitées et les pièces d’extérieur. La peinture liquide est plus fine, convient à davantage de matériaux et est souvent plus économique pour les pièces à parois minces ou d’intérieur. Le meilleur choix dépend des sollicitations, de l’environnement et des tolérances.
L’anodisation modifie-t-elle les dimensions d’une pièce ?
Oui. La couche d’oxyde croît pour moitié environ dans la matière et pour moitié vers l’extérieur. Avec l’anodisation standard, la variation est faible ; avec l’anodisation dure, elle doit être prise en compte lors de la conception des ajustements et des filetages.
Peut-on anodiser l’acier ?
Non. L’anodisation s’utilise pour l’aluminium. Pour l’acier, les alternatives courantes sont le zingage, le nickelage chimique, l’oxyde noir, le revêtement par poudre ou la peinture.
Choisir le bon traitement de surface pour votre pièce
Dépôts métalliques, nickelage chimique, anodisation, revêtement par poudre et peinture répondent chacun à des besoins différents : protection contre la corrosion, résistance à l’usure, conductivité, isolation ou couleur. Pour réussir le traitement de surface des métaux, définissez les exigences de votre pièce dès la phase de conception, intégrez l’épaisseur de couche dans vos tolérances et choisissez la finition adaptée au matériau de base — vos pièces fonctionneront alors de manière fiable et durable.