


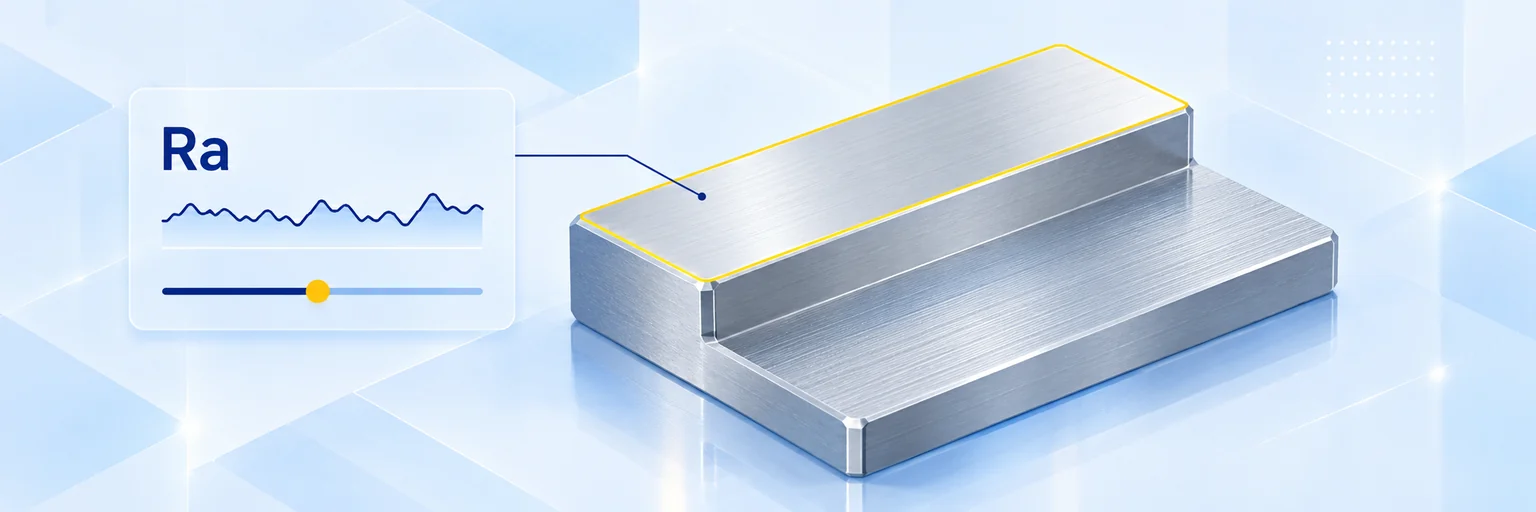
Chropowatość powierzchni opisuje drobne nierówności obrobionej powierzchni i zwykle podaje się ją jako Ra, czyli średnie arytmetyczne odchylenie profilu w mikrometrach (µm). Wpływa na pasowanie, poślizg, szczelność, zużycie i wygląd części – i bezpośrednio przekłada się na koszt obróbki. Standardowe frezowanie CNC pozwala uzyskać ok. Ra 6,3–3,2 µm; szlifowanie i dokładna obróbka wykańczająca osiągają Ra 0,8–0,4 µm i mniej.
W tym poradniku wyjaśniamy najważniejsze parametry chropowatości, przedstawiamy tabelę chropowatości z typowymi wartościami i procesami oraz pokazujemy, jak dobrać i określić właściwą chropowatość dla Twoich części CNC.
Czym jest chropowatość powierzchni?
Żadna obrobiona powierzchnia nie jest idealnie gładka. W powiększeniu każda powierzchnia ma wzniesienia i wgłębienia pozostawione przez narzędzie skrawające, ściernicę lub sam materiał. Chropowatość powierzchni określa ilościowo te drobne nierówności na zdefiniowanym odcinku pomiarowym. Parametry definiuje norma ISO 21920-2, która zastąpiła dawną normę ISO 4287:
- Ra (średnie arytmetyczne odchylenie profilu): średnie odchylenie profilu od jego linii średniej. Ra to parametr najczęściej stosowany na rysunkach w Europie.
- Rz (największa wysokość profilu): średnia z największych wysokości profilu (od wzniesienia do wgłębienia) na pięciu odcinkach elementarnych. Rz silniej reaguje na pojedyncze rysy i wzniesienia i zwykle jest ok. cztery do siedmiu razy większy niż Ra.
- Rt (całkowita wysokość profilu): największa wysokość profilu na całym odcinku oceny.
Tabela chropowatości powierzchni: wartości Ra, procesy i zastosowania
Tabela przedstawia typowe wartości chropowatości wraz z przybliżonym odpowiednikiem Rz, dawną klasą chropowatości ISO (klasa N) oraz typowymi procesami i zastosowaniami:
| Ra (µm) | Rz ok. (µm) | Klasa N | Typowy proces | Typowe zastosowania |
|---|---|---|---|---|
| 12,5 | 50 | N10 | Frezowanie zgrubne, cięcie piłą | Powierzchnie niefunkcjonalne, surowe kontury |
| 6,3 | 25 | N9 | Standardowe frezowanie i toczenie | Typowe części obrabiane, wsporniki, podpory |
| 3,2 | 12,5 | N8 | Frezowanie i toczenie wykańczające | Powierzchnie przylgowe, pokrywy, widoczne części obrabiane |
| 1,6 | 6,3 | N7 | Dokładne frezowanie i toczenie, szlifowanie | Powierzchnie ślizgowe, prowadnice, obudowy łożysk, uszczelnienia statyczne |
| 0,8 | 3,2 | N6 | Szlifowanie, dokładna obróbka wykańczająca | Gniazda łożysk, wały, pasowania precyzyjne, szyny prowadzące |
| 0,4 | 1,6 | N5 | Szlifowanie, polerowanie | Powierzchnie uszczelnień dynamicznych, wysoko precyzyjne powierzchnie ślizgowe |
| 0,2 | 0,8 | N4 | Dokładne szlifowanie, docieranie, polerowanie | Powierzchnie sprawdzianów, wysoko precyzyjne powierzchnie łożyskowe |
Wartości Rz są przybliżone i mają charakter orientacyjny. Ra i Rz nie da się dokładnie przeliczyć, ponieważ ich stosunek zależy od kształtu profilu powierzchni.
Dlaczego chropowatość powierzchni ma znaczenie
- Tarcie i zużycie: gładsze powierzchnie zmniejszają tarcie i zużycie części ślizgowych i obrotowych oraz wydłużają ich żywotność.
- Pasowania i szczelność: powierzchnie przylgowe, pasowania wciskowe i uszczelnienia działają niezawodnie tylko przy odpowiedniej chropowatości.
- Wytrzymałość zmęczeniowa: chropowate powierzchnie działają jak karby, w których przy obciążeniach cyklicznych mogą inicjować się pęknięcia.
- Przyczepność powłok: powłoki galwaniczne, lakier i farba proszkowa wymagają odpowiedniej struktury powierzchni – a drobna struktura często pozostaje widoczna pod cienkimi powłokami. Zobacz nasz poradnik o obróbce powierzchniowej metali.
- Wygląd: widoczne komponenty często wymagają jednolitego, gładkiego wykończenia.
- Styk cieplny i elektryczny: gładsze powierzchnie styku poprawiają przewodzenie ciepła i obniżają elektryczną rezystancję styku.
Co wpływa na chropowatość powierzchni przy frezowaniu CNC?
- Materiał: aluminium, stopy miedzi i inne miękkie materiały mogą się rozmazywać lub tworzyć narost na ostrzu narzędzia, natomiast twarde stale i stal nierdzewna wymagają stabilnych warunków, aby uniknąć drgań.
- Geometria i zużycie narzędzia: ostre narzędzia z właściwą powłoką i odpowiednim promieniem naroża dają gładkie powierzchnie; zużyte narzędzia pozostawiają widoczne ślady.
- Posuw na ząb i prędkość skrawania: mniejszy posuw na ząb i odpowiednia prędkość skrawania zmniejszają wysokość śladów posuwu.
- Sztywność obrabiarki i mocowanie: drgania i ugięcie narzędzia powodują ślady drgań i zwiększają chropowatość.
- Chłodziwo i odprowadzanie wiórów: dobre chłodzenie i usuwanie wiórów zapobiegają uszkodzeniom termicznym i rysom od ponownie skrawanych wiórów.
Gdy samo frezowanie nie wystarcza, niższe wartości chropowatości uzyskuje się przez szlifowanie, dokładną obróbkę wykańczającą, polerowanie lub docieranie.
Jak oznaczyć chropowatość powierzchni na rysunku
Chropowatość powierzchni oznacza się symbolem struktury geometrycznej powierzchni zgodnie z ISO 21920-1 (dawniej ISO 1302). Symbol podstawowy ma kształt „ptaszka”; pozioma kreska oznacza, że wymagane jest usunięcie materiału (obróbka skrawaniem). Wartość wpisuje się przy symbolu, np. Ra 1,6.
- Podaj ogólną chropowatość dla całej części w pobliżu tabliczki rysunkowej, np. Ra 6,3, a drobniejsze wartości określ tylko na powierzchniach funkcjonalnych.
- Stosuj parametr przyjęty w Twojej firmie i u Twojego dostawcy – w Europie zwykle Ra.
- Uwzględnij obróbkę powierzchniową: jeśli część jest pokrywana galwanicznie lub anodowana, określ, czy chropowatość dotyczy stanu przed, czy po nałożeniu powłoki.
Więcej o symbolach i oznaczeniach przeczytasz w naszym poradniku o rysunku technicznym, a o dokładności wymiarowej – w poradniku o tolerancjach obróbki CNC.
Jak dobrać odpowiednią chropowatość powierzchni
Każdy kolejny, drobniejszy stopień chropowatości wydłuża czas obróbki i podnosi koszt. Wybierz najbardziej chropowatą powierzchnię, która nadal spełnia swoją funkcję:
- Ra 6,3: niewidoczne części funkcjonalne, takie jak wsporniki, podpory i płyty bazowe.
- Ra 3,2: powierzchnie przylgowe, części widoczne i powierzchnie o umiarkowanych wymaganiach co do pasowania.
- Ra 1,6: powierzchnie ślizgowe, prowadnice, powierzchnie uszczelnień statycznych i precyzyjne powierzchnie styku.
- Ra 0,8: gniazda łożysk, wały i wysoko precyzyjne pasowania.
- Ra 0,4: powierzchnie uszczelnień dynamicznych i wysoko precyzyjne powierzchnie ślizgowe o minimalnym tarciu.
Chropowatość powierzchni części CNC w meviy
meviy, platforma produkcji na żądanie firmy MISUMI, wytwarza indywidualnie zaprojektowane części bezpośrednio z Twoich danych 3D CAD – nie części katalogowe ani znormalizowane. Chropowatość powierzchni ustawiasz bezpośrednio na modelu 3D, bez rysunku 2D:
- Frezowanie CNC: domyślna chropowatość powierzchni to Ra 6,3 (Rz 25); dla całej części można wybrać Ra 3,2 (Rz 12,5). Dla pojedynczych powierzchni możesz określić Ra 3,2, 1,6, 0,8 lub 0,4 z opcjami szlifowania lub dokładnej obróbki wykańczającej.
- Toczenie CNC: Ra 6,3–0,4 na średnicach zewnętrznych, powierzchniach czołowych i innych powierzchniach, z opcjami szlifowania (G) lub polerowania (SPBF).
- Kontrola jakości: określona chropowatość jest sprawdzana przyrządami do pomiaru chropowatości i wzorcami porównawczymi; dla Ra 0,8 i niższych pomiary wykonuje się w dwóch lub trzech punktach.
- Natychmiastowa cena: cena jest od razu przeliczana, dzięki czemu widzisz koszt każdego stopnia chropowatości.
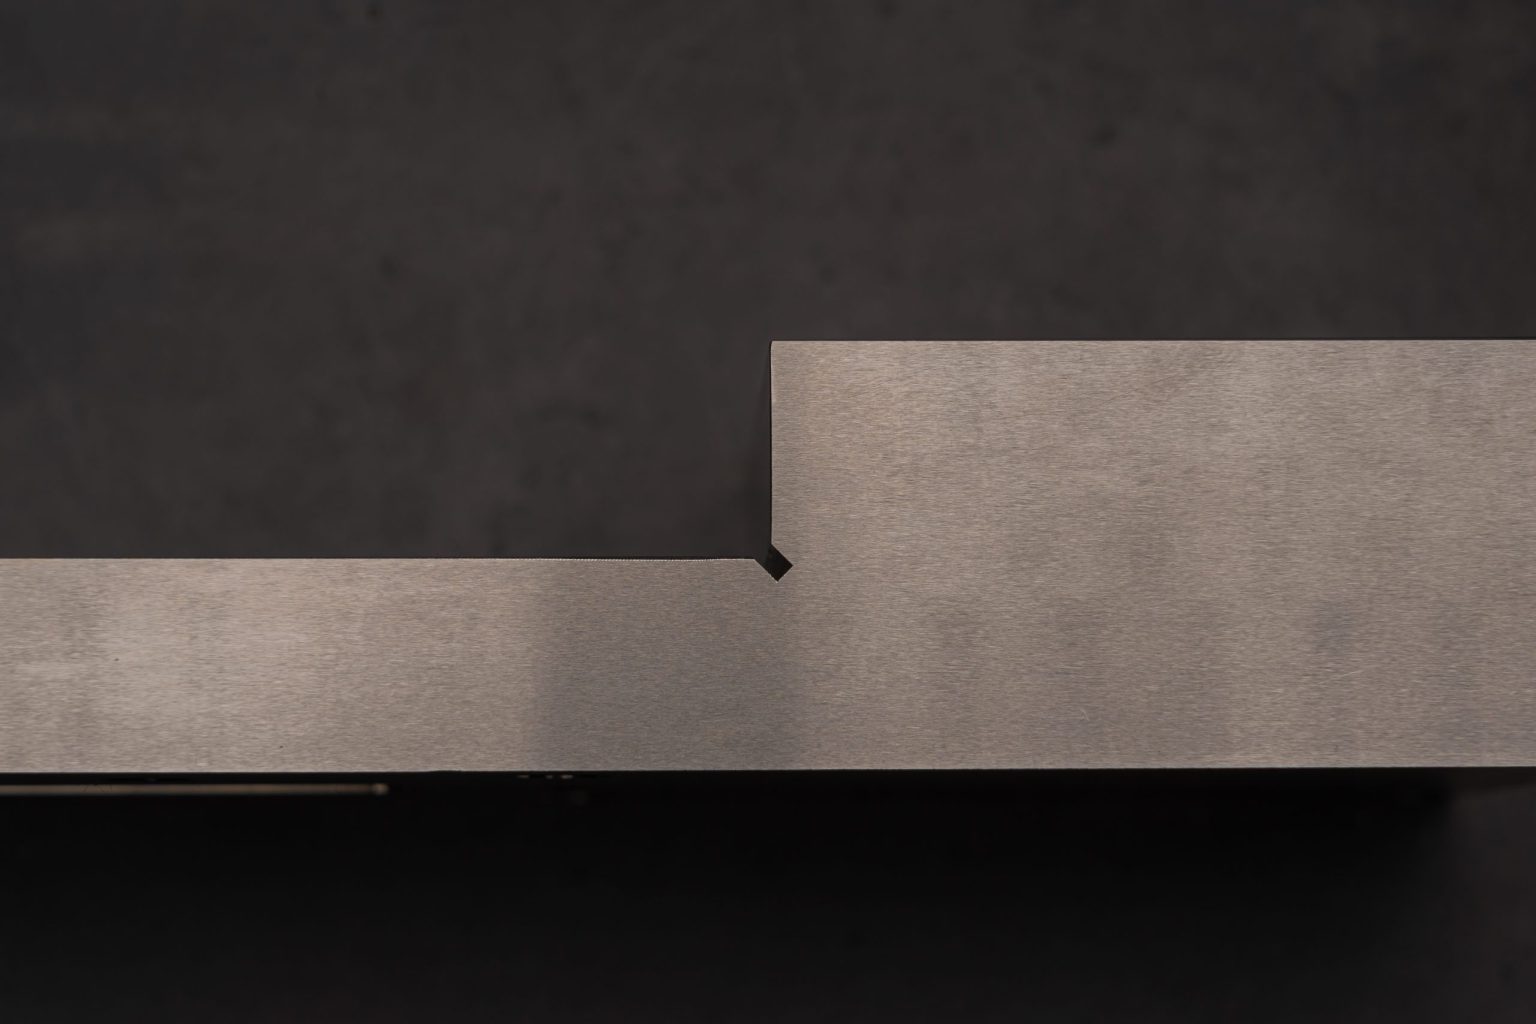
Przy szlifowaniu w narożach wewnętrznych może być wymagany rowek odciążający – taki jak w narożu wewnętrznym pokazanej powyżej szlifowanej części ze stali nierdzewnej. Niektóre opcje zależą od materiału i kształtu. Dowiedz się więcej o obróbce CNC w meviy.
Najczęściej zadawane pytania o chropowatość powierzchni
Czym jest chropowatość powierzchni?
Chropowatość powierzchni opisuje drobne nierówności powierzchni pozostawione przez obróbkę. Zwykle podaje się ją jako Ra, czyli średnie arytmetyczne odchylenie profilu powierzchni w mikrometrach. Niższa wartość Ra oznacza gładszą powierzchnię.
Jaka jest różnica między Ra a Rz?
Ra to średnie odchylenie profilu od jego linii średniej. Rz to średnia z największych wysokości profilu na pięciu odcinkach elementarnych i silniej reaguje na pojedyncze wzniesienia i rysy. Rz jest zwykle ok. cztery do siedmiu razy większy niż Ra.
Jaką chropowatość powierzchni można uzyskać frezowaniem CNC?
Standardowe frezowanie CNC pozwala uzyskać ok. Ra 6,3–3,2 µm. Dokładne frezowanie osiąga ok. Ra 1,6 µm. Dla Ra 0,8 µm i mniej zwykle wymagane jest szlifowanie lub dokładna obróbka wykańczająca.
Co oznacza Ra 3,2?
Ra 3,2 oznacza, że średnie odchylenie profilu powierzchni od jego linii średniej wynosi 3,2 mikrometra. To typowe wykończenie powierzchni przylgowych i widocznych części obrabianych, odpowiadające w przybliżeniu Rz 12,5 i dawnej klasie chropowatości N8.
Czy niższa chropowatość powierzchni kosztuje więcej?
Tak. Gładsze powierzchnie wymagają wolniejszych przejść wykańczających, dodatkowych procesów, takich jak szlifowanie, oraz większego nakładu kontroli. Niskie wartości chropowatości określaj tylko na powierzchniach funkcjonalnych, a dla reszty części stosuj chropowatość ogólną.
Podsumowanie
Chropowatość powierzchni wpływa na tarcie, zużycie, szczelność, wytrzymałość zmęczeniową i wygląd. Standardowym parametrem jest Ra: Ra 6,3–3,2 µm wystarcza dla większości części frezowanych, natomiast Ra 1,6–0,4 µm jest potrzebne dla powierzchni ślizgowych, gniazd łożysk i uszczelnień i zwykle wymaga szlifowania lub dokładnej obróbki wykańczającej. Określ ogólną chropowatość dla całej części, a drobniejsze wartości tylko tam, gdzie wymaga tego funkcja – dzięki temu Twoje części pozostaną precyzyjne i przystępne cenowo.