


Tolerancje obróbki CNC określają, o ile wymiar obrobionej części może odbiegać od wartości nominalnej – np. 50 ±0,1 mm. Decydują o tym, czy części do siebie pasują i prawidłowo działają, a także bezpośrednio wpływają na czas i koszt obróbki. Dlatego dobór właściwych tolerancji jest jednym z najważniejszych zadań konstruktorów i inżynierów.
W tym poradniku wyjaśniamy rodzaje tolerancji i normy, na których się opierają, tolerancje ogólne według ISO 2768, poprawny zapis tolerancji wymiarowych, kątowych i pasowań oraz wpływ sposobu wymiarowania na sumowanie się tolerancji.
Czym są tolerancje obróbki CNC?
Tolerancja to dopuszczalna odchyłka wymiaru od wymiaru nominalnego. Żadna maszyna nie wykona części dokładnie na wymiar nominalny: zużycie narzędzia, temperatura, mocowanie i sam materiał zawsze powodują niewielkie odchyłki. Tolerancje określają, jak duże mogą one być, aby każda część nadal pasowała, działała i była zamienna.
W obróbce CNC tolerancje podaje się zwykle w milimetrach (mm) lub mikrometrach (µm) i określa na rysunku technicznym lub w modelu 3D. Godzą one dwa cele: muszą być na tyle wąskie, by zapewnić funkcję części, ale możliwie szerokie, aby obróbka pozostała wydajna i opłacalna.
Rodzaje tolerancji w obróbce CNC
W konstrukcji części stosuje się pięć rodzajów tolerancji. Każdy z nich dotyczy innej właściwości i jest zdefiniowany we własnej normie ISO:
| Rodzaj tolerancji | Co określa | Norma | Przykład |
|---|---|---|---|
| Tolerancje wymiarowe | Długości, średnice, grubości, kąty | ISO 14405-1, tolerancje ogólne ISO 2768-1 | 50 ±0,1 mm, 90° ±0,5° |
| Tolerancje geometryczne (GD&T) | Kształt, kierunek, położenie i bicie elementów | ISO 1101, tolerancje ogólne ISO 2768-2 | Płaskość 0,05 mm |
| Struktura geometryczna powierzchni | Chropowatość powierzchni | ISO 21920-1 (dawniej ISO 1302) | Ra 1,6 µm |
| Pasowania | Jak ciasno otwór i wałek są ze sobą połączone | ISO 286-1 i ISO 286-2 | Ø10 H7/g6 |
| Tolerancje pozycji | Położenie elementów względem baz | ISO 1101, ISO 5459 (bazy) | Pozycja Ø0,1 względem A, B, C |
W Wielkiej Brytanii norma BS 8888 łączy te normy ISO w jeden system dokumentacji technicznej wyrobu.
Tolerancje geometryczne w skrócie
Tolerancje geometryczne określają kształt i położenie elementów niezależnie od ich wymiaru. Każda cecha ma własny symbol, który umieszcza się na rysunku w ramce tolerancji:
| Kategoria | Cechy | Wymagana baza? |
|---|---|---|
| Kształt | Prostoliniowość, płaskość, okrągłość, walcowość | Nie |
| Kierunek | Równoległość, prostopadłość, nachylenie | Tak |
| Położenie | Pozycja, współśrodkowość / współosiowość, symetria | Tak (zazwyczaj) |
| Bicie | Bicie kołowe, bicie całkowite | Tak |
| Zarys | Kształt zarysu, kształt powierzchni | Opcjonalnie |
Najważniejsze pojęcia tolerancji wymiarowych
Źle zrozumiane pojęcia prowadzą do błędów konstrukcyjnych. Oto najważniejsze terminy według ISO 286-1:
| Pojęcie | Znaczenie |
|---|---|
| Element wymiarowy | Element określony wymiarem liniowym lub kątowym, np. średnicą otworu lub szerokością rowka |
| Wymiar nominalny | Idealny wymiar podany na rysunku, np. Ø10 |
| Górny i dolny wymiar graniczny | Największy i najmniejszy wymiar, jaki może mieć gotowy element |
| Odchyłka górna | Górny wymiar graniczny minus wymiar nominalny (ES dla otworów, es dla wałków) |
| Odchyłka dolna | Dolny wymiar graniczny minus wymiar nominalny (EI dla otworów, ei dla wałków) |
| Tolerancja | Różnica między górnym a dolnym wymiarem granicznym; zawsze dodatnia |
| Odchyłka podstawowa | Odchyłka położona najbliżej wymiaru nominalnego, oznaczana literą (np. H, g) |
| Stopień tolerancji (IT) | Wielkość tolerancji, oznaczana liczbą od IT01 do IT18 |
| Klasa tolerancji | Połączenie odchyłki podstawowej i stopnia tolerancji, np. H7 lub g6 |
Tolerancje ogólne według ISO 2768
Jeżeli wymiar na rysunku nie ma indywidualnej tolerancji, obowiązuje tolerancja ogólna podana w tabliczce rysunkowej – np. „ISO 2768-mK”. Tolerancje ogólne zapewniają czytelność rysunku: indywidualnej tolerancji wymagają tylko wymiary naprawdę istotne. Są one symetryczne względem wymiaru nominalnego, a część jest zgodna, dopóki każdy wymiar mieści się w dopuszczalnym zakresie.
ISO 2768-1 definiuje cztery klasy tolerancji dla części obrabianych: f (dokładna), m (średnia), c (zgrubna) i v (bardzo zgrubna). Wartości są identyczne z japońską normą JIS B 0405.
Wymiary liniowe (bez faz i promieni)
| Wymiar nominalny (mm) | f (dokładna) | m (średnia) | c (zgrubna) | v (bardzo zgrubna) |
|---|---|---|---|---|
| Od 0,5 do 3 | ±0,05 | ±0,1 | ±0,2 | – |
| Powyżej 3 do 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| Powyżej 6 do 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| Powyżej 30 do 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| Powyżej 120 do 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| Powyżej 400 do 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| Powyżej 1000 do 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| Powyżej 2000 do 4000 | – | ±2 | ±4 | ±8 |
Fazy i promienie (promienie zewnętrzne i wysokości faz)
| Wymiar nominalny (mm) | f i m | c i v |
|---|---|---|
| Od 0,5 do 3 | ±0,2 | ±0,4 |
| Powyżej 3 do 6 | ±0,5 | ±1 |
| Powyżej 6 | ±1 | ±2 |
Wymiary kątowe
| Długość krótszego ramienia (mm) | f i m | c | v |
|---|---|---|---|
| Do 10 | ±1° | ±1°30′ | ±3° |
| Powyżej 10 do 50 | ±30′ | ±1° | ±2° |
| Powyżej 50 do 120 | ±20′ | ±30′ | ±1° |
| Powyżej 120 do 400 | ±10′ | ±15′ | ±30′ |
| Powyżej 400 | ±5′ | ±10′ | ±20′ |
Klasa m (średnia) to najczęstszy wybór dla części obrabianych CNC. Klasę f stosuje się do części precyzyjnych, a klasy c i v sprawdzają się przy obróbce zgrubnej oraz w przypadku dużych elementów spawanych lub odlewanych.
Jak zapisywać tolerancje wymiarowe
Jeśli tolerancja ogólna nie wystarcza, podaj indywidualną tolerancję obok wymiaru nominalnego. Gdy odchyłka górna i dolna są równe, zapisz je ze znakiem ±. Gdy się różnią, zapisz je jedna nad drugą: odchyłkę górną u góry, odchyłkę dolną u dołu.
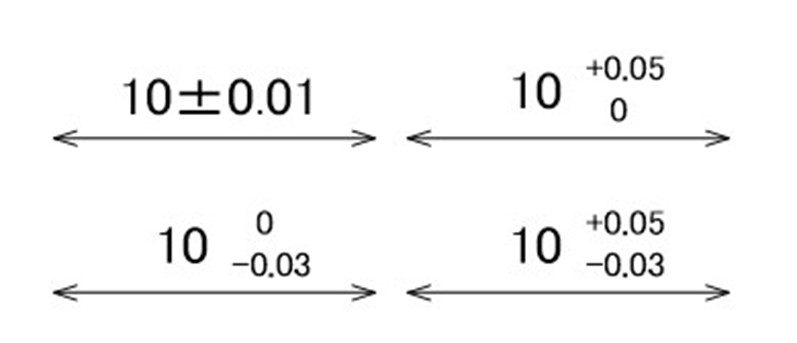
Tolerancja wymiarowa nie musi być symetryczna. Tolerancja jednostronna, np. 10 +0,05/0, przesuwa dopuszczalny zakres na jedną stronę wymiaru nominalnego i pokazuje zamysł konstrukcyjny – na przykład to, że otwór nigdy nie może być mniejszy niż 10 mm. Pamiętaj, że operatorzy obrabiarek zwykle celują w środek pola tolerancji.
Wartości tolerancji zapisuje się czcionką tej samej wielkości co sam wymiar. Ustawienia domyślne Twojego oprogramowania CAD zwykle w zupełności wystarczają, o ile tekst jest dobrze czytelny.
Jak zapisywać tolerancje kątowe
Tolerancje kątowe zapisuje się tak samo jak tolerancje wymiarowe, ale jednostkę trzeba zawsze podać. Kąty podaje się zwykle w stopniach (°), minutach (′) i sekundach (″), przy czym 60 sekund to jedna minuta, a 60 minut to jeden stopień – zupełnie jak na zegarze.
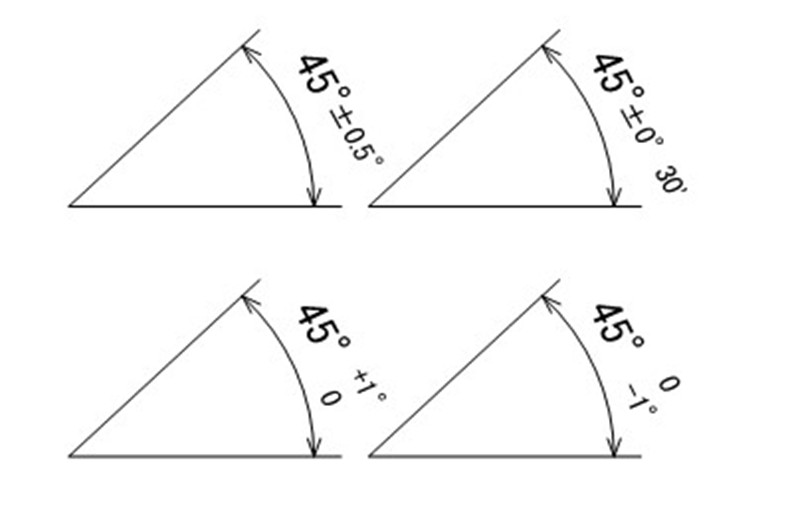
Aby przeliczyć minuty na stopnie dziesiętne, podziel je przez 60. To, czy użyjesz stopni dziesiętnych, czy stopni i minut, zależy od Ciebie – oba zapisy są poprawne.
| Minuty | 1′ | 5′ | 10′ | 15′ | 20′ | 30′ | 45′ |
|---|---|---|---|---|---|---|---|
| Stopnie dziesiętne | 0,0167° | 0,0833° | 0,1667° | 0,25° | 0,3333° | 0,5° | 0,75° |
Sumowanie tolerancji: wymiarowanie łańcuchowe a równoległe
Sposób zwymiarowania części decyduje o tym, jak sumują się tolerancje. Poniższy przykład przedstawia tę samą część o szerokości całkowitej 90 mm z rowkiem 30 mm, zwymiarowaną na dwa sposoby z zastosowaniem tolerancji ogólnych (klasa m).
Wymiarowanie równoległe
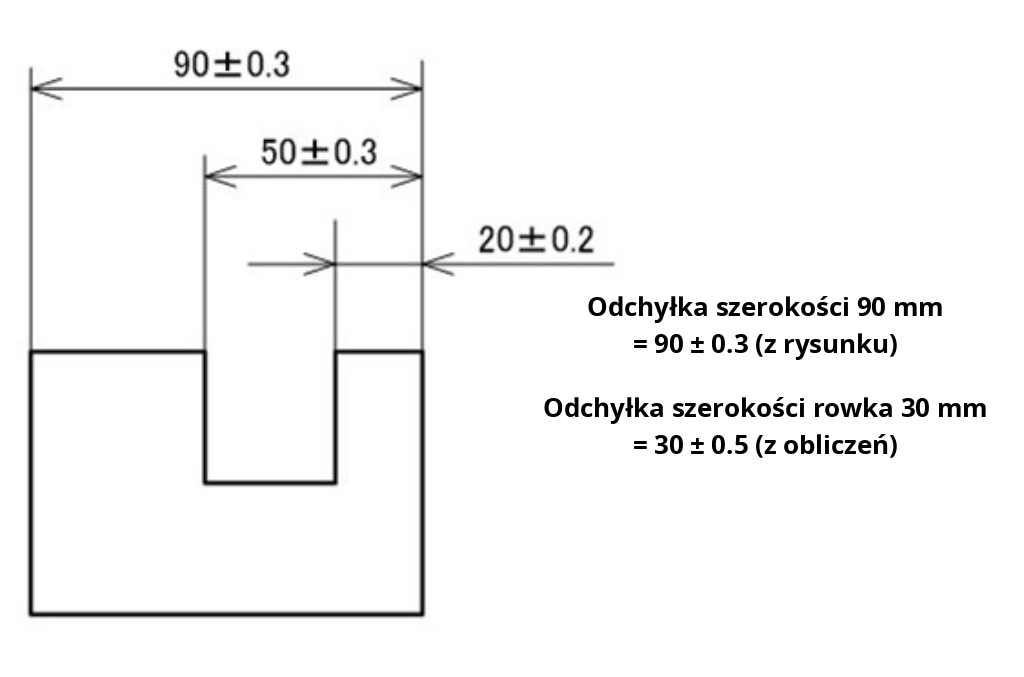
Wszystkie wymiary wychodzą od prawej krawędzi. Szerokość całkowitą można odczytać bezpośrednio: 90 ±0,3 mm. Szerokość rowka jest natomiast różnicą wymiarów 50 mm i 20 mm, więc obie tolerancje się sumują: ±0,3 + ±0,2 = ±0,5 mm.
Wymiarowanie łańcuchowe
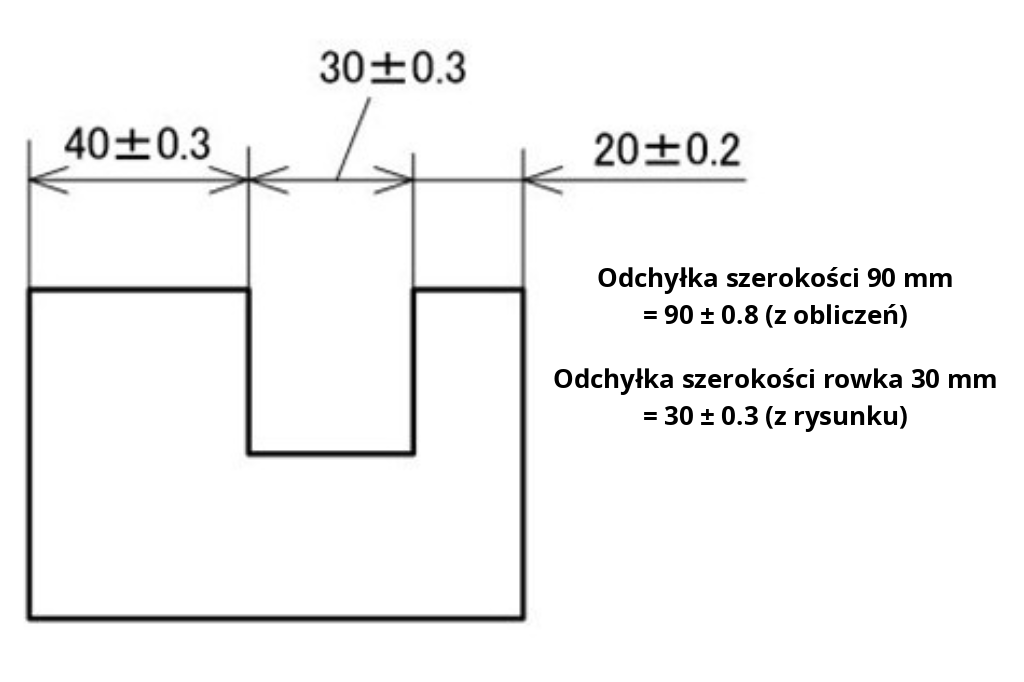
Wymiary następują jeden po drugim. Szerokość rowka można odczytać bezpośrednio: 30 ±0,3 mm. Szerokość całkowita jest sumą trzech wymiarów, więc sumują się wszystkie trzy tolerancje: ±0,3 + ±0,3 + ±0,2 = ±0,8 mm.
| Wymiar | Wymiarowanie równoległe | Wymiarowanie łańcuchowe |
|---|---|---|
| Szerokość całkowita 90 mm | ±0,3 mm (bezpośrednio) | ±0,8 mm (obliczona) |
| Szerokość rowka 30 mm | ±0,5 mm (obliczona) | ±0,3 mm (bezpośrednio) |
Uwaga: wymiary nominalne można dodawać lub odejmować, ale tolerancje zawsze się sumują. Zasada jest prosta:
- Elementy istotne dla funkcji części wymiaruj bezpośrednio, aby ich tolerancja nie wynikała z obliczeń.
- Jeśli najważniejsza jest szerokość rowka, zastosuj wymiarowanie łańcuchowe. Jeśli najważniejsza jest szerokość całkowita lub położenie rowka względem krawędzi, zastosuj wymiarowanie równoległe.
- Unikaj długich łańcuchów wymiarowych przy elementach krytycznych: każde ogniwo dodaje swoją tolerancję.
Powyższe obliczenie to analiza najgorszego przypadku (worst case): zakłada, że wszystkie wymiary jednocześnie osiągają wartości skrajne. Przy większych partiach często stosuje się zamiast niej analizę statystyczną (pierwiastek z sumy kwadratów, RSS). W przykładzie wymiarowania łańcuchowego daje ona √(0,3² + 0,3² + 0,2²) ≈ ±0,47 mm zamiast ±0,8 mm.
Pasowania: luźne, mieszane i ciasne
Pasowanie opisuje zależność między otworem a wałkiem przed ich połączeniem. Norma ISO 286 definiuje trzy rodzaje tolerancji pasowań:
- Pasowanie luźne: wałek jest zawsze mniejszy od otworu. Stosuje się je do części przesuwnych i obrotowych oraz do części, które muszą być łatwe w montażu.
- Pasowanie mieszane: w zależności od rzeczywistych wymiarów powstaje niewielki luz lub niewielki wcisk. Stosuje się je do dokładnego ustalania położenia części, takich jak koła zębate, sprzęgła i kołki ustalające.
- Pasowanie ciasne: wałek jest zawsze większy od otworu. Stosuje się je do części wciskanych, takich jak tuleje i kołki, które muszą trwale pozostać na swoim miejscu.
Jak zapisywać pasowania na rysunku
Pasowania zapisuje się, podając klasę tolerancji po wymiarze nominalnym: wielką literę dla otworów (Ø10 H7) i małą literę dla wałków (Ø10 g6). Litera określa położenie pola tolerancji względem wymiaru nominalnego, a liczba – jego wielkość. Rowki i szczeliny traktuje się jak otwory, a występy jak wałki.
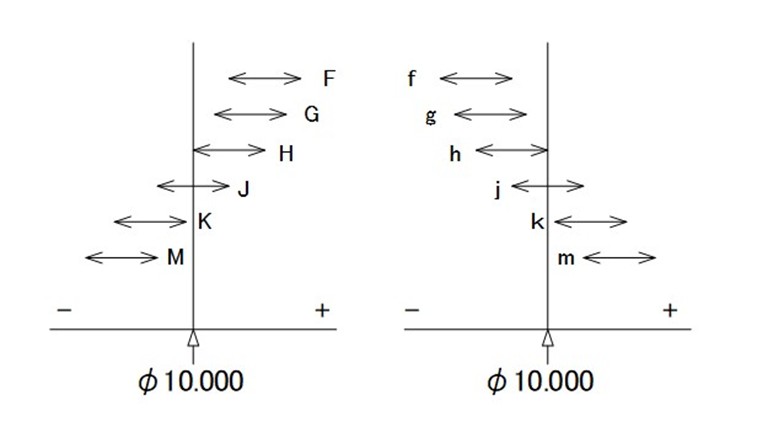
W budowie maszyn najczęściej stosuje się zasadę stałego otworu z otworami H7. Typowe połączenia:
| Pasowanie | Rodzaj | Odchyłki wałka przy Ø10 (otwór H7: 0/+0,015 mm) | Typowe zastosowanie |
|---|---|---|---|
| H7/g6 | Luźne (przesuwne) | −0,005 / −0,014 mm | Precyzyjne części przesuwne i obrotowe, prowadnice |
| H7/h6 | Luźne (ustalające) | 0 / −0,009 mm | Części pozycjonowane, które można zmontować ręcznie |
| H7/k6 | Mieszane | +0,010 / +0,001 mm | Koła zębate, koła pasowe i sprzęgła na wałach |
| H7/p6 | Ciasne (lekki wcisk) | +0,024 / +0,015 mm | Wciskane tuleje i kołki ustalające |
Jak wąskie powinny być tolerancje obróbki CNC?
Węższe tolerancje oznaczają wolniejszą obróbkę, więcej kontroli i więcej braków – dlatego koszt gwałtownie rośnie wraz z zawężaniem tolerancji. Orientacyjne wartości tolerancji CNC:
- Obróbka standardowa: tolerancja ogólna ISO 2768-m, czyli ±0,1 do ±0,3 mm dla typowych wymiarów części.
- Obróbka precyzyjna: ±0,01 do ±0,05 mm dla pasowań, gniazd łożysk i elementów ustalających.
- Tworzywa sztuczne: przewiduj szersze tolerancje, ponieważ tworzywa silniej rozszerzają się pod wpływem temperatury, a niektóre z nich chłoną wilgoć.
Stosuj się do tych zasad, aby części były dokładne i przystępne cenowo:
- Najpierw sprawdź tolerancję ogólną, a indywidualne tolerancje dodawaj tylko tam, gdzie wymaga tego funkcja.
- W przypadku części współpracujących stosuj znormalizowane klasy pasowań, takie jak H7, zamiast dowolnych wartości.
- Wymiaruj elementy krytyczne bezpośrednio, aby uniknąć sumowania się tolerancji.
- Uwzględnij materiał: w przypadku stali nierdzewnej, stali hartowanej i tworzyw sztucznych trudniej utrzymać wąskie tolerancje niż w przypadku aluminium czy stali automatowej.
Tolerancje obróbki CNC z meviy
meviy, platforma produkcji na żądanie firmy MISUMI, wytwarza indywidualnie zaprojektowane części bezpośrednio na podstawie Twoich danych 3D CAD – nie części katalogowe ani znormalizowane. Tolerancje definiuje się bezpośrednio w modelu 3D, bez rysunku 2D:
- Wymiary bez indywidualnej tolerancji są obrabiane w średniej klasie tolerancji ogólnych (JIS B 0405 m, odpowiednik ISO 2768-m).
- Węższe tolerancje ustawiasz bezpośrednio w Przeglądarce 3D – z polem tolerancji nawet 0,02 mm (±0,01 mm).
- Otwory precyzyjne z tolerancją pasowania H7 wykonuje się przez rozwiercanie.
- Po zmianie tolerancji cena i czas realizacji są natychmiast przeliczane, dzięki czemu od razu widzisz koszt precyzji.
Dotyczy to frezowania CNC i toczenia CNC. Dowiedz się więcej o obróbce CNC z meviy.
Najczęściej zadawane pytania o tolerancje obróbki CNC
Jaka jest standardowa tolerancja w obróbce CNC?
Najczęściej stosowaną normą jest tolerancja ogólna ISO 2768-m (średnia). Dla wymiaru od 30 do 120 mm dopuszcza ona ±0,3 mm. Węższe tolerancje należy podać indywidualnie na rysunku lub w modelu 3D.
Czym różni się ISO 2768-1 od ISO 2768-2?
ISO 2768-1 obejmuje tolerancje ogólne wymiarów liniowych i kątowych w klasach f, m, c i v. ISO 2768-2 obejmuje ogólne tolerancje geometryczne, takie jak prostoliniowość, płaskość i prostopadłość, w klasach H, K i L. Na rysunkach często łączy się obie części, np. ISO 2768-mK.
Co oznacza H7?
H7 to klasa tolerancji otworów według ISO 286. Litera H oznacza, że odchyłka dolna wynosi zero, więc otwór nigdy nie jest mniejszy od wymiaru nominalnego. Liczba 7 to stopień tolerancji; dla otworu Ø10 klasa H7 dopuszcza od 0 do +0,015 mm.
Na czym polega sumowanie się tolerancji?
Sumowanie się tolerancji to kumulacja tolerancji, gdy dany wymiar wynika z kilku innych wymiarów. W łańcuchu trzech wymiarów z tolerancjami ±0,3, ±0,3 i ±0,2 mm wymiar wypadkowy może się zmieniać nawet o ±0,8 mm. Zapobiega temu bezpośrednie wymiarowanie elementów krytycznych.
Jak wąskie mogą być tolerancje obróbki CNC?
Nowoczesne obrabiarki CNC są w stanie utrzymać na elementach krytycznych tolerancje ±0,01 mm i węższe. Takie tolerancje znacznie podnoszą koszt, dlatego należy je stosować tylko tam, gdzie wymaga tego funkcja części.
Podsumowanie
Tolerancje obróbki CNC łączą zamysł konstrukcyjny z funkcjonalną i opłacalną częścią. Do wszystkich niekrytycznych wymiarów stosuj tolerancje ogólne według ISO 2768, indywidualne tolerancje wymiarowe, kątowe i pasowania dodawaj tylko tam, gdzie wymaga tego funkcja, a elementy krytyczne wymiaruj bezpośrednio, aby uniknąć sumowania się tolerancji. Efekt: części, które pasują za pierwszym razem, przy możliwie najniższym koszcie.