


CNC-Toleranzen legen fest, wie weit ein gefertigtes Maß von seinem Nennmaß abweichen darf – zum Beispiel 50 ±0,1 mm. Sie entscheiden darüber, ob Bauteile zusammenpassen und funktionieren, und wirken sich direkt auf Bearbeitungszeit und Kosten aus. Die Wahl der richtigen Toleranzen gehört deshalb zu den wichtigsten Aufgaben von Konstrukteuren und Ingenieuren.
Dieser Leitfaden erklärt die Toleranzarten und die zugrunde liegenden Normen, die Allgemeintoleranzen nach ISO 2768, die korrekte Angabe von Maß-, Winkel- und Passungstoleranzen sowie den Einfluss der Bemaßung auf Toleranzketten.
Was sind CNC-Toleranzen?
Eine Toleranz ist die zulässige Abweichung eines Maßes von seinem Nennmaß. Keine Maschine fertigt ein Bauteil exakt auf Nennmaß: Werkzeugverschleiß, Temperatur, Spannung und das Material selbst führen immer zu kleinen Abweichungen. Toleranzen legen fest, wie groß diese Abweichungen sein dürfen, damit jedes Teil trotzdem passt, funktioniert und austauschbar bleibt.
Bei der CNC-Bearbeitung werden Toleranzen meist in Millimetern (mm) oder Mikrometern (µm) angegeben und in der technischen Zeichnung oder im 3D-Modell festgelegt. Sie müssen zwei Ziele vereinen: eng genug für die Funktion des Bauteils, aber so weit wie möglich, damit die Fertigung effizient und wirtschaftlich bleibt.
Toleranzarten in der CNC-Bearbeitung
In der Bauteilkonstruktion werden fünf Toleranzarten verwendet. Jede steuert eine andere Eigenschaft und ist in einer eigenen ISO-Norm festgelegt:
| Toleranzart | Was sie festlegt | Norm | Beispiel |
|---|---|---|---|
| Maßtoleranzen | Längen, Durchmesser, Dicken, Winkel | ISO 14405-1, Allgemeintoleranzen ISO 2768-1 | 50 ±0,1 mm, 90° ±0,5° |
| Geometrische Toleranzen (Form- und Lagetoleranzen) | Form, Richtung, Ort und Lauf von Geometrieelementen | ISO 1101, Allgemeintoleranzen ISO 2768-2 | Ebenheit 0,05 mm |
| Oberflächenbeschaffenheit | Rauheit einer Oberfläche | ISO 21920-1 (früher ISO 1302) | Ra 1,6 µm |
| Passungen | Wie eng Bohrung und Welle zusammenpassen | ISO 286-1 und ISO 286-2 | Ø10 H7/g6 |
| Positionstoleranzen | Lage von Geometrieelementen zu Bezügen | ISO 1101, ISO 5459 (Bezüge) | Position Ø0,1 zu A, B, C |
In Großbritannien fasst BS 8888 diese ISO-Normen in einem Regelwerk für die technische Produktdokumentation zusammen.
Geometrische Toleranzen im Überblick
Geometrische Toleranzen begrenzen über die Größe hinaus die Form und Lage von Geometrieelementen. Jede Toleranzart hat ein eigenes Symbol, das in der Zeichnung in einem Toleranzrahmen angegeben wird:
| Kategorie | Toleranzarten | Bezug erforderlich? |
|---|---|---|
| Form | Geradheit, Ebenheit, Rundheit, Zylinderform | Nein |
| Richtung | Parallelität, Rechtwinkligkeit, Neigung | Ja |
| Ort | Position, Konzentrizität / Koaxialität, Symmetrie | Ja (in der Regel) |
| Lauf | Rundlauf, Gesamtrundlauf | Ja |
| Profil | Linienform, Flächenform | Optional |
Wichtige Begriffe zu Maßtoleranzen
Missverstandene Begriffe führen zu Konstruktionsfehlern. Dies sind die wichtigsten Begriffe nach ISO 286-1:
| Begriff | Bedeutung |
|---|---|
| Größenmaßelement | Ein Geometrieelement, das durch ein Längen- oder Winkelmaß bestimmt ist, z. B. ein Bohrungsdurchmesser oder eine Nutbreite |
| Nennmaß | Das in der Zeichnung angegebene ideale Maß, z. B. Ø10 |
| Höchstmaß und Mindestmaß | Das größte und kleinste Maß, das das fertige Geometrieelement haben darf |
| Oberes Abmaß | Höchstmaß minus Nennmaß (ES für Bohrungen, es für Wellen) |
| Unteres Abmaß | Mindestmaß minus Nennmaß (EI für Bohrungen, ei für Wellen) |
| Toleranz | Differenz zwischen Höchstmaß und Mindestmaß; immer positiv |
| Grundabmaß | Das dem Nennmaß am nächsten liegende Abmaß, angegeben durch einen Buchstaben (z. B. H, g) |
| Toleranzgrad (IT-Grad) | Die Größe der Toleranz, angegeben durch eine Zahl von IT01 bis IT18 |
| Toleranzklasse | Kombination aus Grundabmaß und Toleranzgrad, z. B. H7 oder g6 |
Allgemeintoleranzen nach ISO 2768
Hat ein Maß in der Zeichnung keine eigene Toleranz, gilt die im Schriftfeld angegebene Allgemeintoleranz – zum Beispiel „ISO 2768-mK“. Allgemeintoleranzen halten Zeichnungen übersichtlich: Nur die wirklich wichtigen Maße brauchen eine Einzeltoleranz. Sie liegen symmetrisch um das Nennmaß, und ein Bauteil ist in Ordnung, solange jedes Maß innerhalb des zulässigen Bereichs liegt.
ISO 2768-1 legt für spanend bearbeitete Teile vier Toleranzklassen fest: f (fein), m (mittel), c (grob) und v (sehr grob). Die Werte sind identisch mit der japanischen Norm JIS B 0405.
Längenmaße (außer Fasen und Rundungen)
| Nennmaß (mm) | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | – |
| Über 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| Über 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| Über 30 bis 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| Über 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| Über 400 bis 1.000 | ±0,3 | ±0,8 | ±2 | ±4 |
| Über 1.000 bis 2.000 | ±0,5 | ±1,2 | ±3 | ±6 |
| Über 2.000 bis 4.000 | – | ±2 | ±4 | ±8 |
Fasen und Rundungen (Rundungshalbmesser und Fasenhöhen)
| Nennmaß (mm) | f und m | c und v |
|---|---|---|
| 0,5 bis 3 | ±0,2 | ±0,4 |
| Über 3 bis 6 | ±0,5 | ±1 |
| Über 6 | ±1 | ±2 |
Winkelmaße
| Länge des kürzeren Schenkels (mm) | f und m | c | v |
|---|---|---|---|
| Bis 10 | ±1° | ±1°30′ | ±3° |
| Über 10 bis 50 | ±30′ | ±1° | ±2° |
| Über 50 bis 120 | ±20′ | ±30′ | ±1° |
| Über 120 bis 400 | ±10′ | ±15′ | ±30′ |
| Über 400 | ±5′ | ±10′ | ±20′ |
Klasse m (mittel) ist die gängigste Wahl für CNC-bearbeitete Teile. Klasse f wird für Präzisionsteile verwendet, c und v eignen sich für die Grobbearbeitung sowie für große Schweiß- oder Gussteile.
Maßtoleranzen richtig angeben
Reicht die Allgemeintoleranz nicht aus, geben Sie neben dem Nennmaß eine Einzeltoleranz an. Sind oberes und unteres Abmaß gleich, schreiben Sie sie mit ±. Unterscheiden sie sich, schreiben Sie sie übereinander: das obere Abmaß oben, das untere Abmaß unten.
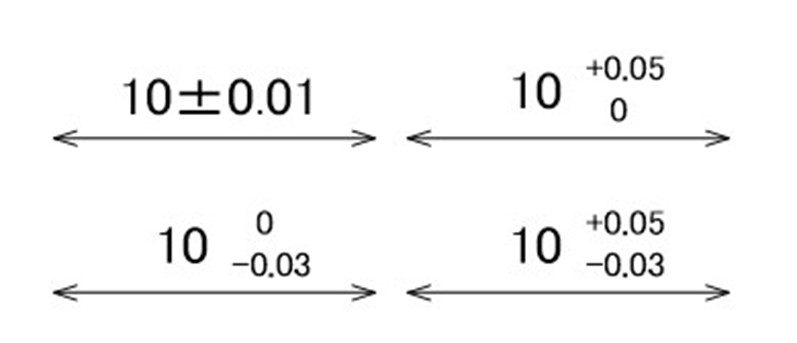
Eine Maßtoleranz muss nicht symmetrisch sein. Eine einseitige Toleranz wie 10 +0,05/0 verschiebt den zulässigen Bereich auf eine Seite des Nennmaßes und macht die Konstruktionsabsicht deutlich – zum Beispiel, dass eine Bohrung nie kleiner als 10 mm sein darf. Beachten Sie, dass Zerspaner in der Regel die Mitte des Toleranzbereichs anstreben.
Toleranzwerte werden in derselben Schriftgröße wie das Maß selbst geschrieben. Die Standardeinstellungen Ihrer CAD-Software reichen meist aus, solange der Text gut lesbar ist.
Winkeltoleranzen richtig angeben
Winkeltoleranzen werden wie Maßtoleranzen angegeben, die Einheit muss jedoch immer mitgeschrieben werden. Winkel werden meist in Grad (°), Minuten (′) und Sekunden (″) angegeben, wobei 60 Sekunden eine Minute und 60 Minuten ein Grad ergeben – genau wie bei einer Uhr.
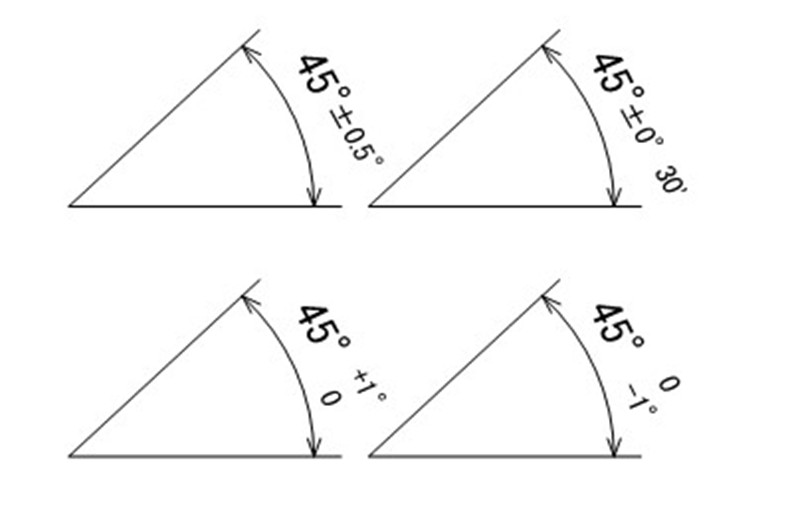
Um Minuten in Dezimalgrad umzurechnen, teilen Sie durch 60. Ob Sie Dezimalgrad oder Grad und Minuten verwenden, bleibt Ihnen überlassen – beides ist korrekt.
| Minuten | 1′ | 5′ | 10′ | 15′ | 20′ | 30′ | 45′ |
|---|---|---|---|---|---|---|---|
| Dezimalgrad | 0,0167° | 0,0833° | 0,1667° | 0,25° | 0,3333° | 0,5° | 0,75° |
Toleranzkette: Kettenbemaßung vs. Parallelbemaßung
Wie Sie ein Bauteil bemaßen, bestimmt, wie sich die Toleranzen addieren. Das folgende Beispiel zeigt dasselbe Bauteil mit einer Gesamtbreite von 90 mm und einer 30 mm breiten Nut, auf zwei Arten bemaßt mit Allgemeintoleranzen (Klasse m).
Parallelbemaßung
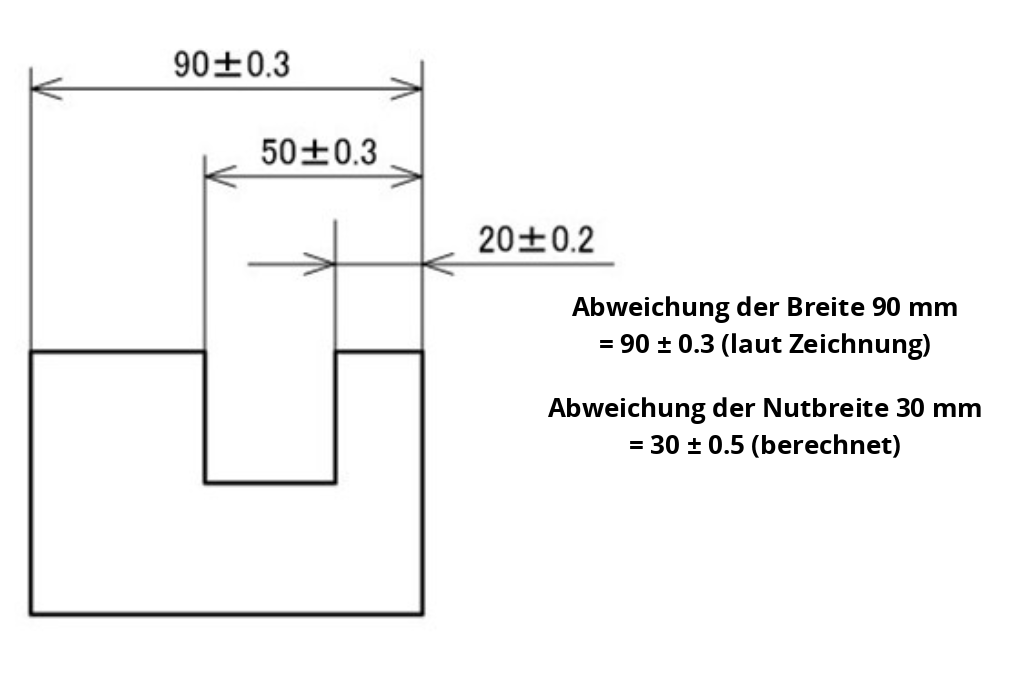
Alle Maße gehen von der rechten Kante aus. Die Gesamtbreite lässt sich direkt ablesen: 90 ±0,3 mm. Die Nutbreite ergibt sich dagegen aus der Differenz von 50 mm und 20 mm, sodass sich beide Toleranzen addieren: ±0,3 + ±0,2 = ±0,5 mm.
Kettenbemaßung
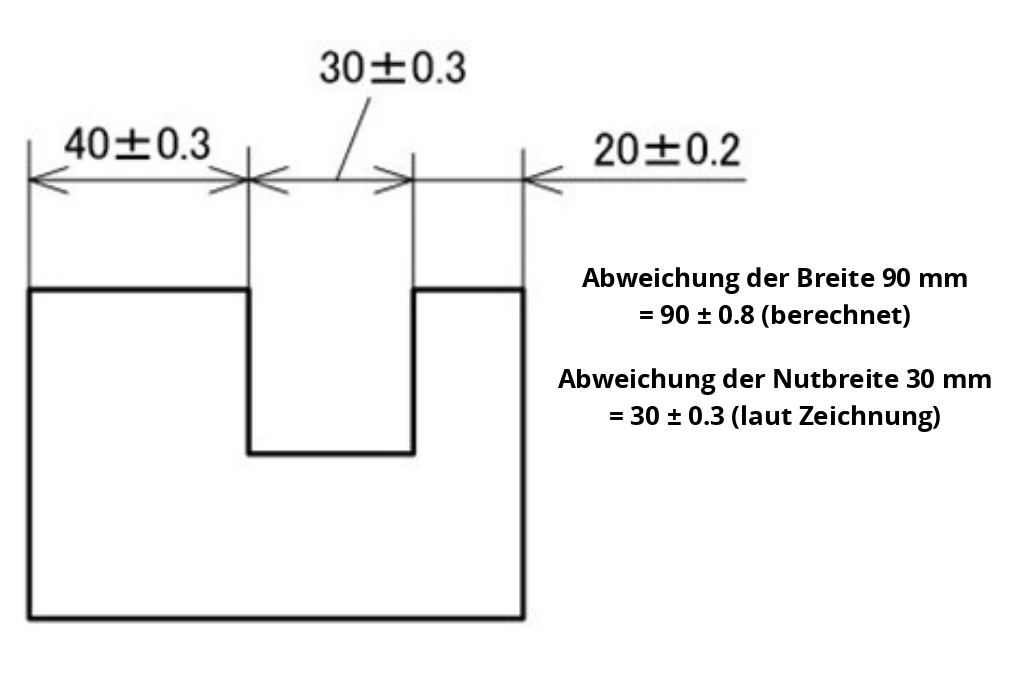
Die Maße schließen aneinander an. Die Nutbreite lässt sich direkt ablesen: 30 ±0,3 mm. Die Gesamtbreite ist die Summe aus drei Maßen, sodass sich alle drei Toleranzen addieren: ±0,3 + ±0,3 + ±0,2 = ±0,8 mm.
| Maß | Parallelbemaßung | Kettenbemaßung |
|---|---|---|
| Gesamtbreite 90 mm | ±0,3 mm (direkt) | ±0,8 mm (berechnet) |
| Nutbreite 30 mm | ±0,5 mm (berechnet) | ±0,3 mm (direkt) |
Hinweis: Nennmaße können addiert oder subtrahiert werden, Toleranzen addieren sich jedoch immer. Die Regel ist einfach:
- Bemaßen Sie funktionskritische Geometrieelemente direkt, damit ihre Toleranz nicht erst aus einer Berechnung folgt.
- Ist die Nutbreite am wichtigsten, verwenden Sie die Kettenbemaßung. Sind die Gesamtbreite oder die Lage der Nut zur Kante am wichtigsten, verwenden Sie die Parallelbemaßung.
- Vermeiden Sie lange Maßketten an kritischen Geometrieelementen: Jedes Glied fügt seine Toleranz hinzu.
Die obige Berechnung ist eine Worst-Case-Analyse: Sie geht davon aus, dass alle Maße gleichzeitig ihre Grenzwerte erreichen. Bei größeren Losgrößen wird stattdessen häufig eine statistische Toleranzrechnung (quadratische Addition, Root Sum Square, RSS) verwendet. Im Beispiel der Kettenbemaßung ergibt sie √(0,3² + 0,3² + 0,2²) ≈ ±0,47 mm statt ±0,8 mm.
Passungen: Spiel-, Übergangs- und Übermaßpassung
Eine Passung beschreibt die Beziehung zwischen Bohrung und Welle vor dem Fügen. ISO 286 unterscheidet drei Arten der Passungstoleranz:
- Spielpassung: Die Welle ist immer kleiner als die Bohrung. Verwendet für gleitende und drehende Teile sowie für Teile, die sich leicht montieren lassen müssen.
- Übergangspassung: Je nach Istmaßen entsteht ein kleines Spiel oder ein kleines Übermaß. Verwendet für die genaue Positionierung von Teilen wie Zahnrädern, Kupplungen und Passstiften.
- Übermaßpassung: Die Welle ist immer größer als die Bohrung. Verwendet für eingepresste Teile wie Buchsen und Stifte, die dauerhaft fest sitzen müssen.
Passungen in der Zeichnung angeben
Passungen werden mit einer Toleranzklasse hinter dem Nennmaß angegeben: ein Großbuchstabe für Bohrungen (Ø10 H7) und ein Kleinbuchstabe für Wellen (Ø10 g6). Der Buchstabe legt die Lage des Toleranzfeldes zum Nennmaß fest, die Zahl seine Größe. Nuten und Schlitze gelten als Bohrungen, vorstehende Elemente als Wellen.
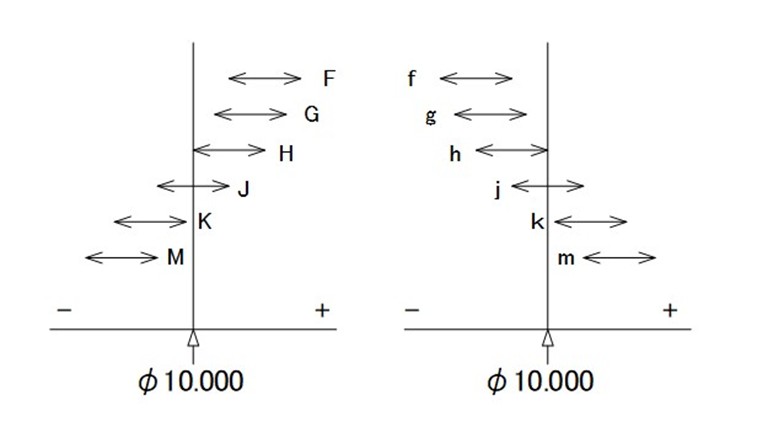
Im Maschinenbau ist das System Einheitsbohrung mit H7-Bohrungen am weitesten verbreitet. Typische Kombinationen:
| Passung | Art | Abmaße der Welle bei Ø10 (Bohrung H7: 0/+0,015 mm) | Typische Anwendung |
|---|---|---|---|
| H7/g6 | Spielpassung (Gleitsitz) | −0,005 / −0,014 mm | Präzise gleitende und drehende Teile, Führungen |
| H7/h6 | Spielpassung (Schiebesitz) | 0 / −0,009 mm | Teile, die positioniert werden und sich von Hand montieren lassen |
| H7/k6 | Übergangspassung | +0,010 / +0,001 mm | Zahnräder, Riemenscheiben und Kupplungen auf Wellen |
| H7/p6 | Übermaßpassung (leichter Presssitz) | +0,024 / +0,015 mm | Eingepresste Buchsen und Passstifte |
Wie eng sollten CNC-Toleranzen sein?
Engere Toleranzen bedeuten langsamere Bearbeitung, mehr Prüfaufwand und mehr Ausschuss – die Kosten steigen daher stark, je enger die Toleranzen werden. Als Richtwert für die CNC-Bearbeitung:
- Standardbearbeitung: Allgemeintoleranz ISO 2768-m, d. h. ±0,1 bis ±0,3 mm bei typischen Bauteilgrößen.
- Präzisionsbearbeitung: ±0,01 bis ±0,05 mm für Passungen, Lagersitze und Positionierelemente.
- Kunststoffe: Planen Sie weitere Toleranzen ein, da sich Kunststoffe bei Temperaturänderungen stärker ausdehnen und manche Feuchtigkeit aufnehmen.
Mit diesen Grundsätzen bleiben Ihre Teile genau und wirtschaftlich:
- Prüfen Sie zuerst die Allgemeintoleranz und ergänzen Sie Einzeltoleranzen nur dort, wo die Funktion sie erfordert.
- Verwenden Sie für Passteile genormte Passungen wie H7 statt beliebiger Werte.
- Bemaßen Sie kritische Geometrieelemente direkt, um Toleranzketten zu vermeiden.
- Berücksichtigen Sie das Material: Edelstahl, gehärteter Stahl und Kunststoffe lassen sich schwerer in engen Toleranzen fertigen als Aluminium oder Automatenstahl.
CNC-Toleranzen mit meviy
meviy, die On-Demand-Fertigungsplattform von MISUMI, fertigt individuell konstruierte Teile direkt aus Ihren 3D-CAD-Daten – keine Katalog- oder Normteile. Toleranzen werden direkt im 3D-Modell festgelegt, ohne 2D-Zeichnung:
- Maße ohne Einzeltoleranz werden nach mittleren Allgemeintoleranzen gefertigt (JIS B 0405 m, entspricht ISO 2768-m).
- Engere Toleranzen legen Sie direkt in der 3D Ansicht fest, mit Toleranzbereichen ab 0,02 mm (±0,01 mm).
- Präzisionsbohrungen mit Passungstoleranz H7 werden durch Reiben hergestellt.
- Preis und Lieferzeit werden bei jeder Toleranzänderung sofort neu berechnet – so sehen Sie die Kosten der Präzision auf einen Blick.
Das gilt für CNC Fräsen und CNC Drehen. Erfahren Sie mehr über die CNC-Bearbeitung mit meviy.
Häufige Fragen zu CNC-Toleranzen
Was ist eine Standardtoleranz bei der CNC-Bearbeitung?
Der gängigste Standard ist die Allgemeintoleranz ISO 2768-m (mittel). Für ein Maß zwischen 30 und 120 mm sind ±0,3 mm zulässig. Engere Toleranzen müssen einzeln in der Zeichnung oder im 3D-Modell angegeben werden.
Was ist der Unterschied zwischen ISO 2768-1 und ISO 2768-2?
ISO 2768-1 regelt Allgemeintoleranzen für Längen- und Winkelmaße in den Klassen f, m, c und v. ISO 2768-2 regelt allgemeine Form- und Lagetoleranzen wie Geradheit, Ebenheit und Rechtwinkligkeit in den Klassen H, K und L. In Zeichnungen werden beide oft kombiniert, z. B. ISO 2768-mK.
Was bedeutet H7?
H7 ist eine Toleranzklasse für Bohrungen nach ISO 286. Der Buchstabe H bedeutet, dass das untere Abmaß null ist – die Bohrung ist also nie kleiner als das Nennmaß. Die Zahl 7 ist der Toleranzgrad; bei einer Bohrung Ø10 lässt H7 0 bis +0,015 mm zu.
Was ist eine Toleranzkette?
Eine Toleranzkette entsteht, wenn sich ein Maß aus mehreren anderen Maßen ergibt und sich deren Toleranzen aufsummieren. Bei einer Kette aus drei Maßen mit ±0,3, ±0,3 und ±0,2 mm kann das resultierende Maß um bis zu ±0,8 mm schwanken. Wer kritische Geometrieelemente direkt bemaßt, verhindert das.
Wie eng können CNC-Toleranzen sein?
Moderne CNC-Maschinen halten an kritischen Geometrieelementen Toleranzen von ±0,01 mm und enger ein. Solche Toleranzen erhöhen die Kosten deutlich und sollten daher nur dort eingesetzt werden, wo die Funktion des Bauteils sie erfordert.
Fazit
CNC-Toleranzen sind das Bindeglied zwischen Konstruktionsabsicht und einem funktionsfähigen, wirtschaftlichen Bauteil. Verwenden Sie für alles Unkritische Allgemeintoleranzen nach ISO 2768, ergänzen Sie Maß-, Winkel- und Passungstoleranzen nur dort, wo die Funktion sie erfordert, und bemaßen Sie kritische Geometrieelemente direkt, um Toleranzketten zu vermeiden. Das Ergebnis: Teile, die auf Anhieb passen – zu den geringstmöglichen Kosten.