


Las tolerancias de mecanizado CNC definen cuánto puede desviarse una cota mecanizada de su valor nominal, por ejemplo 50 ±0,1 mm. Determinan si las piezas encajan entre sí y funcionan, y repercuten directamente en el tiempo y el coste de mecanizado. Por eso, elegir las tolerancias adecuadas es una de las tareas más importantes para diseñadores e ingenieros.
Esta guía explica los tipos de tolerancias y las normas en las que se basan, las tolerancias generales según ISO 2768, cómo indicar correctamente las tolerancias dimensionales, angulares y de ajuste, y cómo influye el acotado en la acumulación de tolerancias.
¿Qué son las tolerancias de mecanizado CNC?
Una tolerancia es la variación admisible de una cota respecto a su medida nominal. Ninguna máquina fabrica una pieza exactamente a la medida nominal: el desgaste de la herramienta, la temperatura, la sujeción y el propio material provocan siempre pequeñas desviaciones. Las tolerancias definen lo grandes que pueden ser estas desviaciones para que cada pieza siga encajando, funcionando y siendo intercambiable.
En el mecanizado CNC, las tolerancias suelen expresarse en milímetros (mm) o micrómetros (µm) y se indican en el dibujo técnico o en el modelo 3D. Buscan un equilibrio entre dos objetivos: ser lo bastante estrechas para la función de la pieza, pero lo más amplias posible para que el mecanizado sea eficiente y rentable.
Tipos de tolerancias en el mecanizado CNC
En el diseño de piezas se utilizan cinco tipos de tolerancias. Cada uno controla una propiedad distinta y se define en su propia norma ISO:
| Tipo de tolerancia | Qué controla | Norma | Ejemplo |
|---|---|---|---|
| Tolerancias dimensionales | Longitudes, diámetros, espesores, ángulos | ISO 14405-1, tolerancias generales ISO 2768-1 | 50 ±0,1 mm, 90° ±0,5° |
| Tolerancias geométricas (GD&T) | Forma, orientación, posición y oscilación de los elementos | ISO 1101, tolerancias generales ISO 2768-2 | Planitud 0,05 mm |
| Textura superficial | Rugosidad de una superficie | ISO 21920-1 (antes ISO 1302) | Ra 1,6 µm |
| Ajustes | Grado de apriete entre un agujero y un eje | ISO 286-1 e ISO 286-2 | Ø10 H7/g6 |
| Tolerancias de posición | Posición de los elementos respecto a las referencias | ISO 1101, ISO 5459 (referencias) | Posición Ø0,1 respecto a A, B, C |
En el Reino Unido, la norma BS 8888 reúne estas normas ISO en un único marco para la documentación técnica de productos.
Las tolerancias geométricas de un vistazo
Las tolerancias geométricas controlan la forma y la posición de los elementos más allá de su tamaño. Cada característica tiene su propio símbolo, que se coloca en un marco de tolerancia en el dibujo:
| Categoría | Características | ¿Requiere referencia? |
|---|---|---|
| Forma | Rectitud, planitud, redondez (circularidad), cilindricidad | No |
| Orientación | Paralelismo, perpendicularidad, inclinación | Sí |
| Posición | Posición, concentricidad / coaxialidad, simetría | Sí (normalmente) |
| Oscilación | Oscilación circular, oscilación total | Sí |
| Perfil | Perfil de una línea, perfil de una superficie | Opcional |
Términos clave de las tolerancias dimensionales
Los términos mal entendidos provocan errores de diseño. Estos son los términos más importantes según ISO 286-1:
| Término | Significado |
|---|---|
| Elemento dimensional | Elemento definido por una dimensión lineal o angular, p. ej., el diámetro de un agujero o el ancho de ranura |
| Medida nominal | La medida ideal indicada en el dibujo, p. ej., Ø10 |
| Medida máxima y mínima admisible | La medida mayor y menor que puede tener el elemento acabado |
| Diferencia superior | Medida máxima admisible menos medida nominal (ES para agujeros, es para ejes) |
| Diferencia inferior | Medida mínima admisible menos medida nominal (EI para agujeros, ei para ejes) |
| Tolerancia | Diferencia entre la medida máxima y la mínima admisible; siempre positiva |
| Diferencia fundamental | La diferencia más próxima a la medida nominal, indicada con una letra (p. ej., H, g) |
| Grado de tolerancia (grado IT) | La magnitud de la tolerancia, indicada con un número de IT01 a IT18 |
| Clase de tolerancia | Combinación de diferencia fundamental y grado de tolerancia, p. ej., H7 o g6 |
Tolerancias generales según ISO 2768
Cuando una cota del dibujo no tiene tolerancia individual, se aplica la tolerancia general indicada en el cajetín, por ejemplo «ISO 2768-mK». Las tolerancias generales mantienen los dibujos limpios: solo las cotas realmente importantes necesitan una tolerancia individual. Son simétricas respecto a la medida nominal, y una pieza es aceptable siempre que todas sus cotas queden dentro del margen permitido.
ISO 2768-1 define cuatro clases de tolerancia para piezas mecanizadas: f (fina), m (media), c (grosera) y v (muy grosera). Los valores son idénticos a los de la norma japonesa JIS B 0405.
Dimensiones lineales (excepto chaflanes y radios)
| Medida nominal (mm) | f (fina) | m (media) | c (grosera) | v (muy grosera) |
|---|---|---|---|---|
| De 0,5 a 3 | ±0,05 | ±0,1 | ±0,2 | – |
| Más de 3 a 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| Más de 6 a 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| Más de 30 a 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| Más de 120 a 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| Más de 400 a 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| Más de 1000 a 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| Más de 2000 a 4000 | – | ±2 | ±4 | ±8 |
Chaflanes y radios (radios exteriores y alturas de chaflán)
| Medida nominal (mm) | f y m | c y v |
|---|---|---|
| De 0,5 a 3 | ±0,2 | ±0,4 |
| Más de 3 a 6 | ±0,5 | ±1 |
| Más de 6 | ±1 | ±2 |
Dimensiones angulares
| Longitud del lado menor (mm) | f y m | c | v |
|---|---|---|---|
| Hasta 10 | ±1° | ±1°30′ | ±3° |
| Más de 10 a 50 | ±30′ | ±1° | ±2° |
| Más de 50 a 120 | ±20′ | ±30′ | ±1° |
| Más de 120 a 400 | ±10′ | ±15′ | ±30′ |
| Más de 400 | ±5′ | ±10′ | ±20′ |
La clase m (media) es la opción más habitual para piezas mecanizadas por CNC. La clase f se utiliza para piezas de precisión, mientras que c y v son adecuadas para el mecanizado de desbaste y para grandes componentes soldados o fundidos.
Cómo indicar tolerancias dimensionales
Si la tolerancia general no es suficiente, indica una tolerancia individual junto a la cota nominal. Si las diferencias superior e inferior son iguales, escríbelas con ±. Si son distintas, escríbelas una sobre otra: la diferencia superior arriba y la inferior abajo.
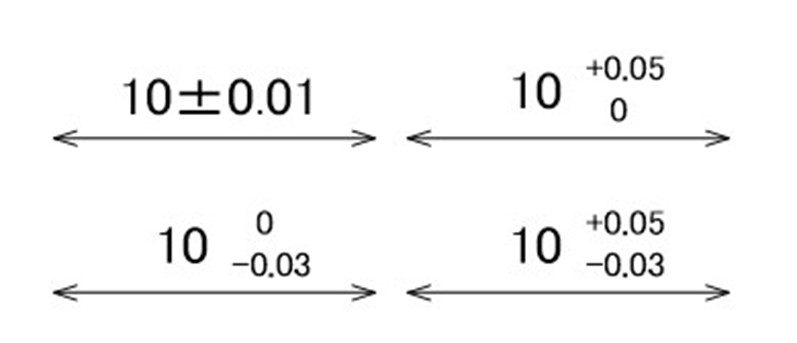
Una tolerancia dimensional no tiene por qué ser simétrica. Una tolerancia unilateral como 10 +0,05/0 desplaza el margen permitido hacia un lado de la medida nominal y refleja la intención de diseño, por ejemplo, que un agujero nunca debe ser menor de 10 mm. Ten en cuenta que los operarios de mecanizado suelen apuntar al centro del intervalo de tolerancia.
Los valores de tolerancia se escriben con el mismo tamaño de fuente que la propia cota. La configuración predeterminada de tu software CAD suele ser adecuada, siempre que el texto se lea con facilidad.
Cómo indicar tolerancias angulares
Las tolerancias angulares siguen la misma notación que las dimensionales, pero la unidad debe indicarse siempre. Los ángulos suelen expresarse en grados (°), minutos (′) y segundos (″): 60 segundos forman un minuto y 60 minutos forman un grado, igual que en un reloj.
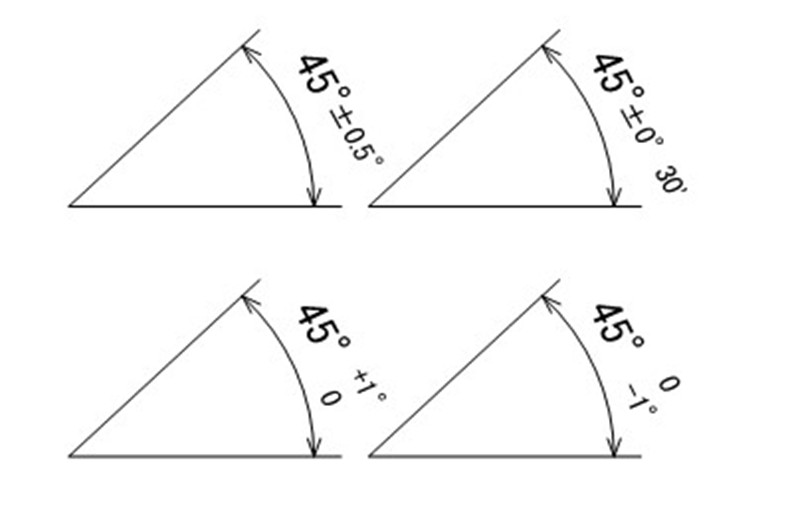
Para convertir minutos en grados decimales, divide entre 60. Puedes usar grados decimales o grados y minutos: ambas formas son correctas.
| Minutos | 1′ | 5′ | 10′ | 15′ | 20′ | 30′ | 45′ |
|---|---|---|---|---|---|---|---|
| Grados decimales | 0,0167° | 0,0833° | 0,1667° | 0,25° | 0,3333° | 0,5° | 0,75° |
Acumulación de tolerancias: acotado en cadena frente a acotado en paralelo
La forma de acotar una pieza determina cómo se suman las tolerancias. El ejemplo siguiente muestra la misma pieza, con un ancho total de 90 mm y una ranura de 30 mm, acotada de dos maneras con tolerancias generales (clase m).
Acotado en paralelo
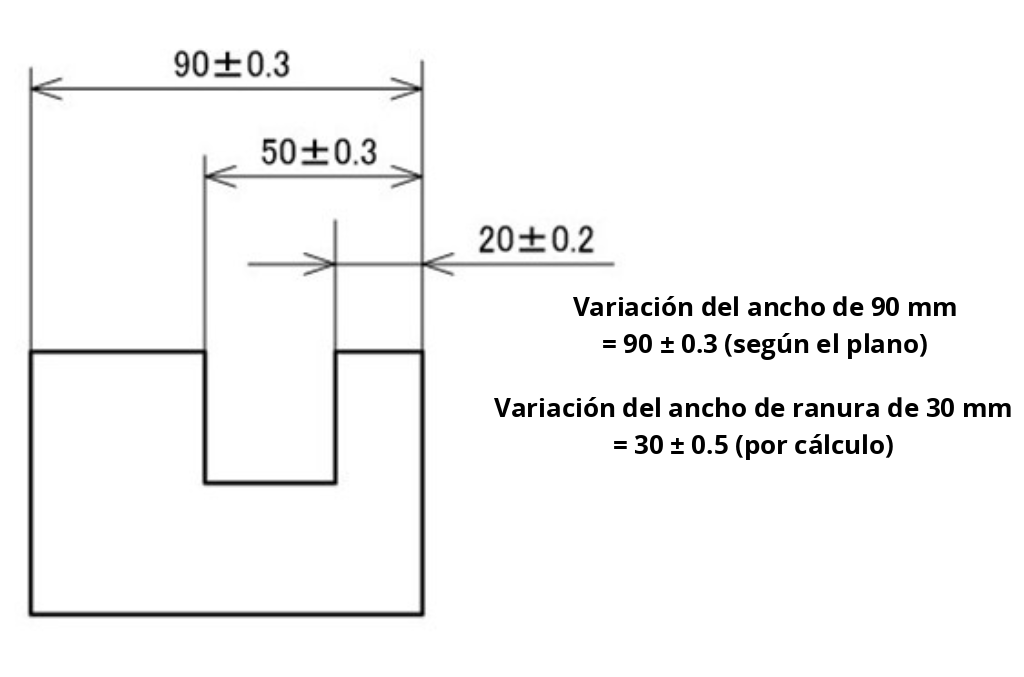
Todas las cotas parten del borde derecho. El ancho total se lee directamente: 90 ±0,3 mm. El ancho de ranura, en cambio, es la diferencia entre 50 mm y 20 mm, por lo que ambas tolerancias se suman: ±0,3 + ±0,2 = ±0,5 mm.
Acotado en cadena
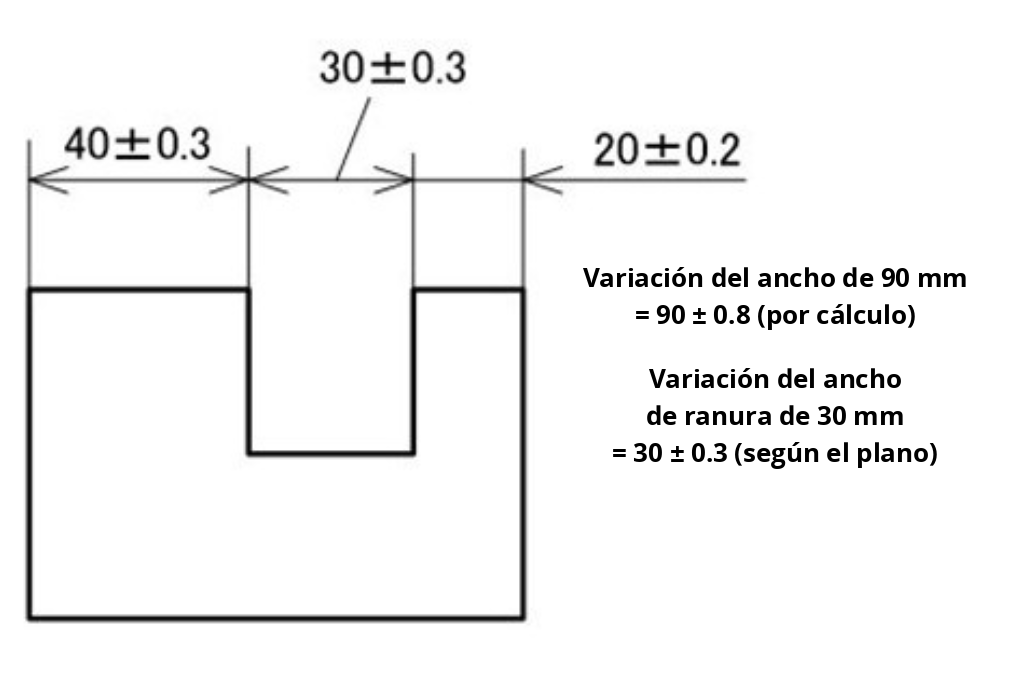
Las cotas van una a continuación de otra. El ancho de ranura se lee directamente: 30 ±0,3 mm. El ancho total es la suma de tres cotas, por lo que se suman las tres tolerancias: ±0,3 + ±0,3 + ±0,2 = ±0,8 mm.
| Cota | Acotado en paralelo | Acotado en cadena |
|---|---|---|
| Ancho total 90 mm | ±0,3 mm (directo) | ±0,8 mm (calculado) |
| Ancho de ranura 30 mm | ±0,5 mm (calculado) | ±0,3 mm (directo) |
Nota: las medidas nominales pueden sumarse o restarse, pero las tolerancias siempre se suman. La regla es sencilla:
- Acota directamente los elementos funcionalmente críticos, para que su tolerancia no sea el resultado de un cálculo.
- Si lo más importante es el ancho de ranura, utiliza el acotado en cadena. Si lo más importante es el ancho total o la posición de la ranura respecto al borde, utiliza el acotado en paralelo.
- Evita cadenas de cotas largas en elementos críticos: cada eslabón añade su tolerancia.
El cálculo anterior es un análisis del caso más desfavorable (worst case): supone que todas las cotas están en sus valores extremos al mismo tiempo. Para lotes mayores se suele utilizar en su lugar un análisis estadístico (raíz de la suma de cuadrados, RSS). En el ejemplo en cadena, da √(0,3² + 0,3² + 0,2²) ≈ ±0,47 mm en lugar de ±0,8 mm.
Ajustes: con juego, indeterminado y con apriete
Un ajuste describe la relación entre un agujero y un eje antes del montaje. ISO 286 define tres tipos de tolerancia de ajuste:
- Ajuste con juego: el eje es siempre menor que el agujero. Se utiliza para piezas deslizantes y giratorias, y para piezas que deben montarse con facilidad.
- Ajuste indeterminado: según las medidas reales, queda un pequeño juego o un pequeño apriete. Se utiliza para posicionar con precisión piezas como engranajes, acoplamientos y pasadores de centrado.
- Ajuste con apriete: el eje es siempre mayor que el agujero. Se utiliza para piezas montadas a presión, como casquillos y pasadores, que deben quedar fijas de forma permanente.
Cómo indicar ajustes en el dibujo
Los ajustes se indican con una clase de tolerancia después de la medida nominal: una letra mayúscula para agujeros (Ø10 H7) y una minúscula para ejes (Ø10 g6). La letra define la posición de la zona de tolerancia respecto a la medida nominal; el número, su magnitud. Las ranuras y los alojamientos se consideran agujeros, y los salientes, ejes.
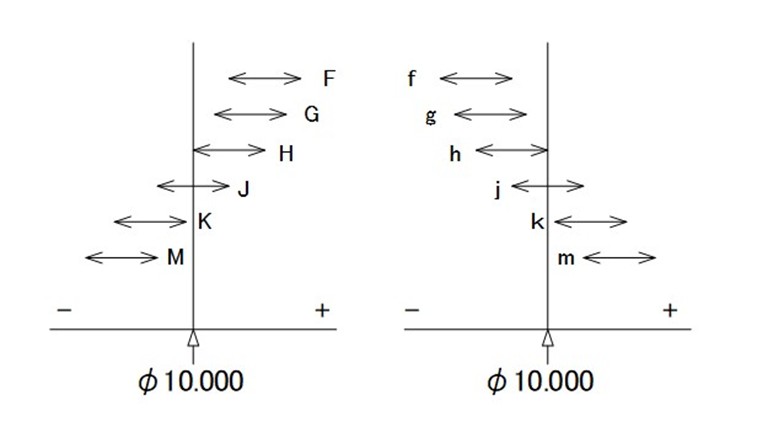
El sistema de agujero base con agujeros H7 es el más habitual en la ingeniería mecánica. Combinaciones típicas:
| Ajuste | Tipo | Diferencias del eje en Ø10 (agujero H7: 0/+0,015 mm) | Uso típico |
|---|---|---|---|
| H7/g6 | Con juego (deslizante) | −0,005 / −0,014 mm | Piezas deslizantes y giratorias de precisión, guías |
| H7/h6 | Con juego (de posicionamiento) | 0 / −0,009 mm | Piezas que se posicionan y pueden montarse a mano |
| H7/k6 | Indeterminado | +0,010 / +0,001 mm | Engranajes, poleas y acoplamientos sobre ejes |
| H7/p6 | Con apriete (prensado ligero) | +0,024 / +0,015 mm | Casquillos y pasadores de centrado montados a presión |
¿Qué precisión deben tener las tolerancias de mecanizado CNC?
Cuanto más estrechas son las tolerancias, más lento es el mecanizado, mayor el esfuerzo de inspección y mayor la tasa de rechazo, por lo que el coste aumenta considerablemente. Como orientación para el mecanizado CNC:
- Mecanizado estándar: tolerancia general ISO 2768-m, es decir, ±0,1–±0,3 mm para tamaños de pieza habituales.
- Mecanizado de precisión: ±0,01–±0,05 mm para ajustes, asientos de rodamientos y elementos de posicionamiento.
- Plásticos: prevé tolerancias más amplias, ya que los plásticos se dilatan más con la temperatura y algunos absorben humedad.
Sigue estos principios para conseguir piezas precisas y asequibles:
- Comprueba primero la tolerancia general y añade tolerancias individuales solo donde la función lo requiera.
- Utiliza clases de ajuste normalizadas como H7 en lugar de valores arbitrarios para las piezas que encajan entre sí.
- Acota directamente los elementos críticos para evitar la acumulación de tolerancias.
- Ten en cuenta el material: con el acero inoxidable, el acero templado y los plásticos es más difícil mantener tolerancias estrechas que con el aluminio o el acero de fácil mecanizado.
Tolerancias de mecanizado CNC con meviy
meviy, la plataforma de fabricación bajo demanda de MISUMI, produce piezas de diseño individual directamente a partir de tus datos CAD 3D, no piezas de catálogo ni estándar. Las tolerancias se definen directamente en el modelo 3D, sin dibujo 2D:
- Las cotas sin tolerancia individual se mecanizan con tolerancias generales medias (JIS B 0405 m, equivalente a ISO 2768-m).
- Las tolerancias más estrechas se definen directamente en el Visor 3D, con intervalos de tolerancia de tan solo 0,02 mm (±0,01 mm).
- Los orificios de precisión con tolerancia de ajuste H7 se fabrican mediante escariado.
- El precio y el plazo de entrega se recalculan al instante cuando cambias una tolerancia, así ves enseguida el coste de la precisión.
Esto se aplica al fresado CNC y al torneado CNC. Descubre más sobre el mecanizado CNC con meviy.
Preguntas frecuentes sobre las tolerancias de mecanizado CNC
¿Cuál es la tolerancia estándar en el mecanizado CNC?
La norma más habitual es la tolerancia general ISO 2768-m (media). Para una cota de entre 30 y 120 mm, admite ±0,3 mm. Las tolerancias más estrechas deben indicarse de forma individual en el dibujo o en el modelo 3D.
¿Qué diferencia hay entre ISO 2768-1 e ISO 2768-2?
ISO 2768-1 regula las tolerancias generales para dimensiones lineales y angulares en las clases f, m, c y v. ISO 2768-2 regula las tolerancias geométricas generales, como rectitud, planitud y perpendicularidad, en las clases H, K y L. En los dibujos suelen combinarse, p. ej., ISO 2768-mK.
¿Qué significa H7?
H7 es una clase de tolerancia para agujeros según ISO 286. La letra H indica que la diferencia inferior es cero, por lo que el agujero nunca es menor que la medida nominal. El número 7 es el grado de tolerancia; para un agujero de Ø10, H7 admite de 0 a +0,015 mm.
¿Qué es la acumulación de tolerancias?
La acumulación de tolerancias es la suma de tolerancias que se produce cuando una cota resulta de varias otras cotas. En una cadena de tres cotas con ±0,3, ±0,3 y ±0,2 mm, la cota resultante puede variar hasta ±0,8 mm. Acotar directamente los elementos críticos lo evita.
¿Hasta qué punto pueden ser estrechas las tolerancias de mecanizado CNC?
Las máquinas CNC modernas pueden mantener tolerancias de ±0,01 mm o más estrechas en elementos críticos. Estas tolerancias encarecen considerablemente la pieza, por lo que solo deben utilizarse donde la función de la pieza lo exija.
Conclusión
Las tolerancias de mecanizado CNC son el nexo entre la intención de diseño y una pieza funcional y asequible. Utiliza tolerancias generales según ISO 2768 para todo lo que no sea crítico, añade tolerancias dimensionales, angulares y de ajuste individuales solo donde la función lo requiera, y acota directamente los elementos críticos para evitar la acumulación de tolerancias. El resultado: piezas que encajan a la primera, al menor coste posible.