


Die Oberflächenrauheit beschreibt die feinen Unregelmäßigkeiten einer bearbeiteten Oberfläche und wird meist als Ra angegeben, als arithmetischer Mittenrauwert in Mikrometern (µm). Sie beeinflusst, wie Teile passen, gleiten, abdichten, verschleißen und aussehen – und wirkt sich direkt auf die Bearbeitungskosten aus. Beim Standard-CNC-Fräsen werden etwa Ra 6,3 bis 3,2 µm erreicht; Schleifen und Feinbearbeitung erreichen Ra 0,8 bis 0,4 µm und darunter.
Dieser Leitfaden erklärt die wichtigsten Rauheitskennwerte, enthält eine Rauheitstabelle mit typischen Werten und Verfahren und zeigt, wie Sie die passende Rauheit für Ihre CNC-Teile auswählen und angeben.
Was ist Oberflächenrauheit?
Keine bearbeitete Oberfläche ist vollkommen glatt. Unter Vergrößerung zeigt jede Oberfläche Spitzen und Täler, die das Schneidwerkzeug, die Schleifscheibe oder das Material selbst hinterlassen haben. Die Oberflächenrauheit quantifiziert diese feinen Unregelmäßigkeiten entlang einer definierten Messstrecke. Die Kennwerte sind in ISO 21920-2 definiert, die die frühere ISO 4287 ersetzt:
- Ra (arithmetischer Mittenrauwert): die mittlere Abweichung des Profils von seiner Mittellinie. Ra ist der in Europa am häufigsten auf Zeichnungen verwendete Kennwert.
- Rz (größte Höhe des Profils): der Mittelwert der größten Profilhöhen (Spitze bis Tal) aus fünf Einzelmessstrecken. Rz reagiert stärker auf einzelne Kratzer und Spitzen und beträgt typischerweise etwa das Vier- bis Siebenfache von Ra.
- Rt (Gesamthöhe des Profils): die größte Profilhöhe (Spitze bis Tal) über die gesamte Messstrecke.
Rauheitstabelle: Ra-Werte, Verfahren und Anwendungen der Oberflächenrauheit
Die Tabelle zeigt gängige Rauheitswerte mit ihrem ungefähren Rz-Äquivalent, der früheren ISO-Rauheitsklasse (N-Klasse) sowie typischen Verfahren und Anwendungen:
| Ra (µm) | Rz ca. (µm) | N-Klasse | Typisches Verfahren | Typische Anwendungen |
|---|---|---|---|---|
| 12,5 | 50 | N10 | Schruppfräsen, Sägen | Nicht funktionale Flächen, Rohkonturen |
| 6,3 | 25 | N9 | Standard-Fräsen und -Drehen | Allgemeine Frästeile, Halterungen, Stützen |
| 3,2 | 12,5 | N8 | Schlichtfräsen und -drehen | Passflächen, Abdeckungen, sichtbare bearbeitete Teile |
| 1,6 | 6,3 | N7 | Feinfräsen und -drehen, Schleifen | Gleitflächen, Führungen, Lagergehäuse, statische Dichtungen |
| 0,8 | 3,2 | N6 | Schleifen, Feinbearbeitung | Lagersitze, Wellen, Präzisionspassungen, Führungsschienen |
| 0,4 | 1,6 | N5 | Schleifen, Polieren | Dynamische Dichtflächen, hochpräzise Gleitflächen |
| 0,2 | 0,8 | N4 | Feinschleifen, Läppen, Polieren | Messflächen von Lehren, hochpräzise Lagerflächen |
Die Rz-Werte sind Näherungswerte zur Orientierung. Ra und Rz lassen sich nicht exakt umrechnen, da das Verhältnis von der Form des Oberflächenprofils abhängt.
Warum die Oberflächenrauheit wichtig ist
- Reibung und Verschleiß: Glattere Oberflächen verringern Reibung und Verschleiß an gleitenden und rotierenden Teilen und verlängern deren Lebensdauer.
- Passungen und Abdichtung: Passflächen, Presspassungen und Dichtungen funktionieren nur mit einer geeigneten Rauheit zuverlässig.
- Dauerfestigkeit: Raue Oberflächen wirken als Kerben, an denen unter zyklischer Belastung Risse entstehen können.
- Haftung von Beschichtungen: Galvanische Überzüge, Lack und Pulverbeschichtung benötigen die richtige Oberflächenstruktur – und feine Oberflächen bleiben unter dünnen Beschichtungen oft sichtbar. Siehe unseren Leitfaden zur Oberflächenbehandlung von Metall.
- Optik: Sichtbare Bauteile erfordern oft eine gleichmäßige, feine Oberfläche.
- Thermischer und elektrischer Kontakt: Glattere Kontaktflächen verbessern die Wärmeübertragung und senken den elektrischen Kontaktwiderstand.
Was beeinflusst die Oberflächenrauheit beim CNC-Fräsen?
- Material: Aluminium, Kupferlegierungen und andere weiche Materialien können schmieren oder eine Aufbauschneide am Werkzeug bilden, während harte Stähle und Edelstahl stabile Bedingungen benötigen, um Rattern zu vermeiden.
- Werkzeuggeometrie und Verschleiß: Scharfe, passend beschichtete Werkzeuge mit geeignetem Eckenradius erzeugen glatte Oberflächen; verschlissene Werkzeuge hinterlassen sichtbare Spuren.
- Vorschub pro Zahn und Schnittgeschwindigkeit: Ein geringerer Zahnvorschub und eine geeignete Schnittgeschwindigkeit verringern die Höhe der Vorschubriefen.
- Maschinensteifigkeit und Spannung: Schwingungen und Werkzeugabdrängung verursachen Rattermarken und erhöhen die Rauheit.
- Kühlschmierstoff und Spanabfuhr: Gute Kühlung und Spanabfuhr verhindern thermische Schäden und Kratzer durch erneut geschnittene Späne.
Reicht Fräsen allein nicht aus, lassen sich durch Schleifen, Feinbearbeitung, Polieren oder Läppen niedrigere Rauheitswerte erreichen.
Oberflächenrauheit in der Zeichnung angeben
Die Oberflächenrauheit wird mit dem Symbol für die Oberflächenbeschaffenheit nach ISO 21920-1 (früher ISO 1302) angegeben. Das Grundsymbol ist ein hakenförmiges Zeichen; ein waagerechter Strich bedeutet, dass eine materialabtragende Bearbeitung erforderlich ist. Der Wert wird am Symbol eingetragen, zum Beispiel Ra 1,6.
- Geben Sie eine allgemeine Rauheit für das gesamte Teil in der Nähe des Schriftfelds an, zum Beispiel Ra 6,3, und legen Sie feinere Werte nur für Funktionsflächen fest.
- Verwenden Sie den Kennwert, der in Ihrem Unternehmen und bei Ihrem Lieferanten üblich ist – in Europa meist Ra.
- Berücksichtigen Sie die Oberflächenbehandlung: Wird ein Teil galvanisch beschichtet oder eloxiert, geben Sie an, ob die Rauheit vor oder nach der Behandlung gilt.
Mehr über Symbole und Angaben erfahren Sie in unserem Leitfaden zur technischen Zeichnung, mehr zur Maßgenauigkeit in unserem Leitfaden zu CNC-Toleranzen.
Die richtige Oberflächenrauheit auswählen
Jede feinere Rauheitsstufe erhöht Bearbeitungszeit und Kosten. Wählen Sie die raueste Oberfläche, die die Funktion noch erfüllt:
- Ra 6,3: nicht sichtbare Funktionsteile wie Halterungen, Stützen und Grundplatten.
- Ra 3,2: Passflächen, sichtbare Teile und Flächen mit mittleren Anforderungen an die Passung.
- Ra 1,6: Gleitflächen, Führungen, statische Dichtflächen und präzise Kontaktflächen.
- Ra 0,8: Lagersitze, Wellen und hochpräzise Passungen.
- Ra 0,4: dynamische Dichtflächen und hochpräzise Gleitflächen mit minimaler Reibung.
Oberflächenrauheit für CNC-Teile mit meviy
meviy, die On-Demand-Fertigungsplattform von MISUMI, fertigt individuell konstruierte Teile direkt aus Ihren 3D-CAD-Daten – keine Katalog- oder Normteile. Die Oberflächenrauheit wird direkt am 3D-Modell festgelegt, ohne 2D-Zeichnung:
- CNC Fräsen: Die Standardrauheit beträgt Ra 6,3 (Rz 25); für das gesamte Teil kann Ra 3,2 (Rz 12,5) gewählt werden. Für einzelne Flächen können Sie Ra 3,2, 1,6, 0,8 oder 0,4 mit den Optionen Schleifen oder Feinfinish angeben.
- CNC Drehen: Ra 6,3 bis 0,4 an Außendurchmessern, Stirnflächen und anderen Flächen, mit Schleifen (G) oder Polieren (SPBF) als Optionen.
- Qualitätskontrolle: Die angegebene Rauheit wird mit Rauheitsmessgeräten und Vergleichsnormalen geprüft; bei Ra 0,8 oder feiner wird an zwei oder drei Stellen gemessen.
- Sofortpreis: Der Preis wird sofort neu berechnet, sodass Sie die Kosten jeder Rauheitsstufe sehen.
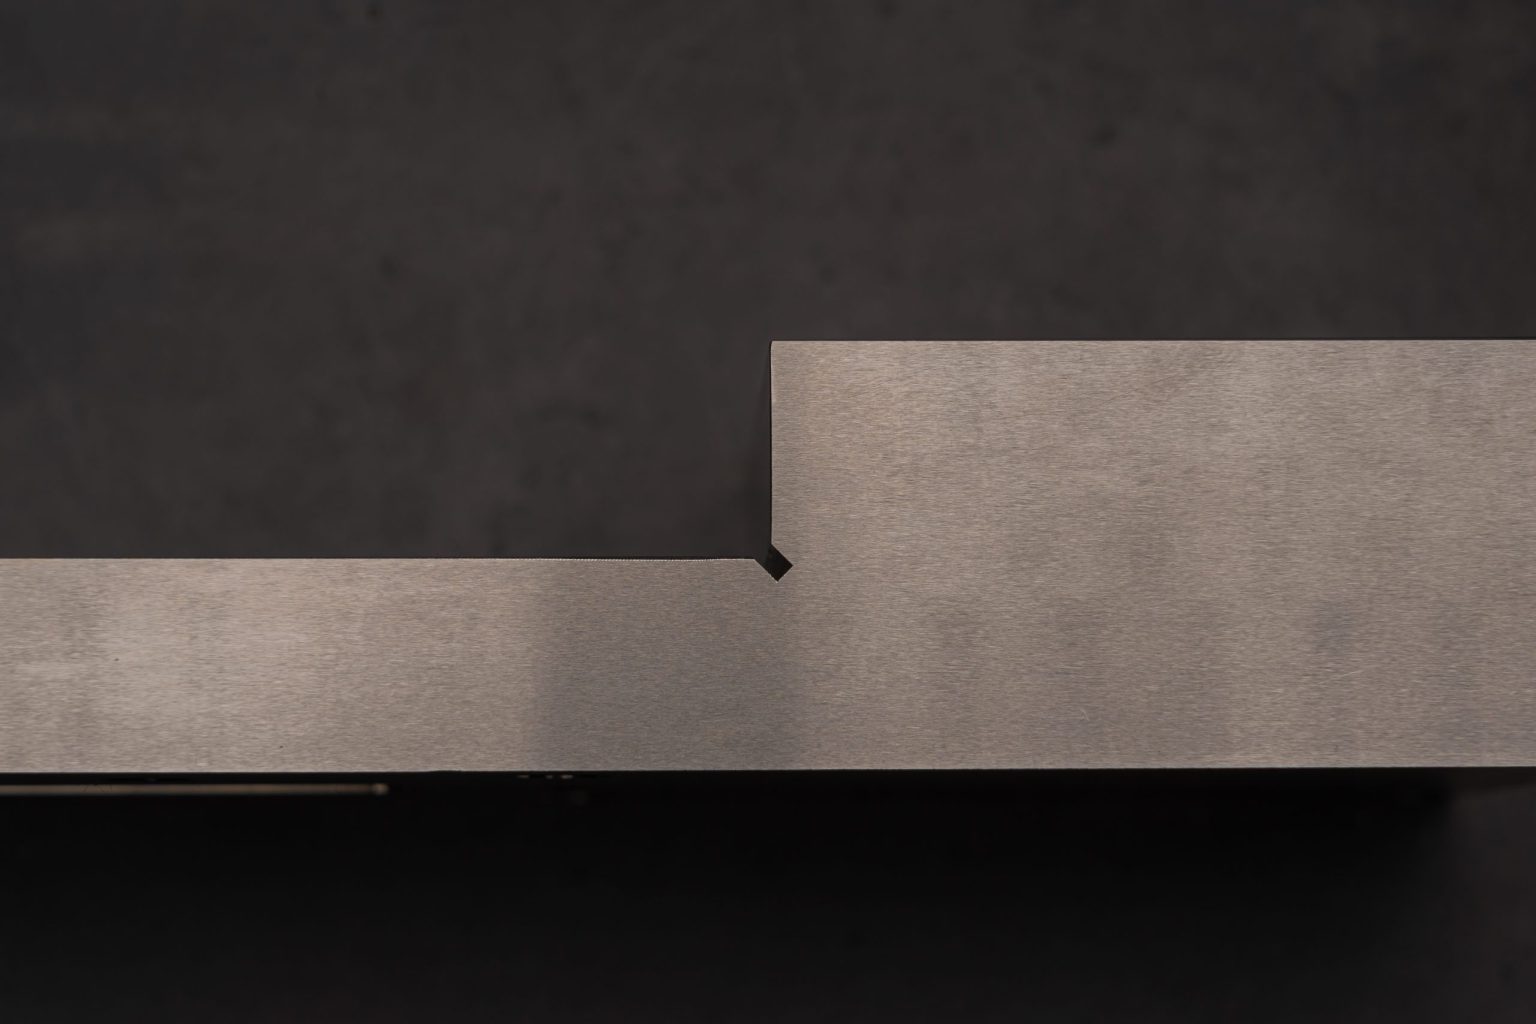
Beim Schleifen kann in Innenecken eine Entlastungsnut erforderlich sein – wie in der Innenecke des oben gezeigten geschliffenen Edelstahlteils. Einige Optionen hängen vom Material und von der Form ab. Mehr über die CNC-Bearbeitung mit meviy.
Häufige Fragen zur Oberflächenrauheit
Was ist Oberflächenrauheit?
Die Oberflächenrauheit beschreibt die feinen Unregelmäßigkeiten einer Oberfläche, die durch die Bearbeitung entstehen. Sie wird meist als Ra angegeben, die arithmetische mittlere Abweichung des Oberflächenprofils in Mikrometern. Ein niedrigerer Ra-Wert bedeutet eine glattere Oberfläche.
Was ist der Unterschied zwischen Ra und Rz?
Ra ist die mittlere Abweichung des Profils von seiner Mittellinie. Rz ist der Mittelwert der größten Profilhöhen (Spitze bis Tal) aus fünf Einzelmessstrecken und reagiert stärker auf einzelne Spitzen und Kratzer. Rz beträgt typischerweise etwa das Vier- bis Siebenfache von Ra.
Welche Oberflächenrauheit erreicht CNC-Fräsen?
Beim Standard-CNC-Fräsen werden etwa Ra 6,3 bis 3,2 µm erreicht. Durch Feinfräsen sind etwa Ra 1,6 µm möglich. Für Ra 0,8 µm und darunter ist in der Regel Schleifen oder Feinbearbeitung erforderlich.
Was bedeutet Ra 3,2?
Ra 3,2 bedeutet, dass die mittlere Abweichung des Oberflächenprofils von seiner Mittellinie 3,2 Mikrometer beträgt. Diese Oberfläche ist für Passflächen und sichtbare bearbeitete Teile üblich und entspricht etwa Rz 12,5 sowie der früheren Rauheitsklasse N8.
Kostet eine feinere Oberflächenrauheit mehr?
Ja. Feinere Oberflächen erfordern langsamere Schlichtdurchgänge, zusätzliche Verfahren wie Schleifen und mehr Prüfaufwand. Legen Sie feine Rauheitswerte nur für Funktionsflächen fest und verwenden Sie für den Rest des Teils eine allgemeine Rauheit.
Fazit
Die Oberflächenrauheit beeinflusst Reibung, Verschleiß, Abdichtung, Dauerfestigkeit und Optik. Ra ist der Standardkennwert: Ra 6,3 bis 3,2 µm deckt die meisten Frästeile ab, während Ra 1,6 bis 0,4 µm für Gleitflächen, Lagersitze und Dichtungen benötigt wird und in der Regel Schleifen oder Feinbearbeitung erfordert. Geben Sie eine allgemeine Rauheit für das gesamte Teil an und feinere Werte nur dort, wo die Funktion sie erfordert – so bleiben Ihre Teile präzise und bezahlbar.