


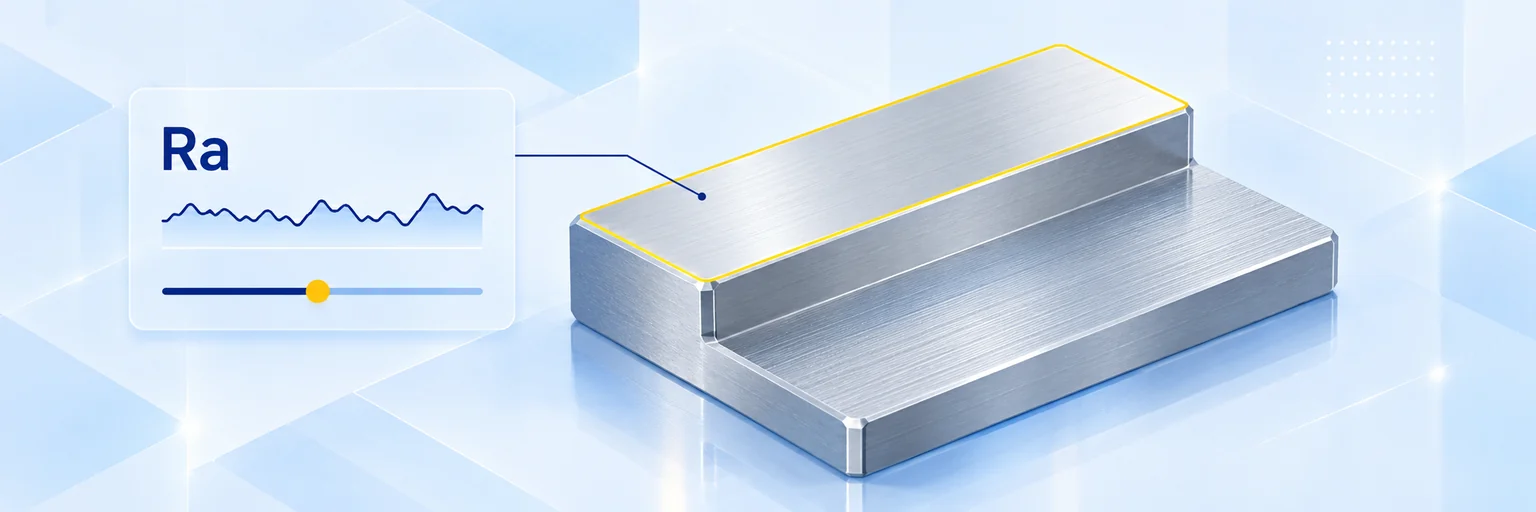
La rugosité de surface décrit les fines irrégularités d’une surface usinée et s’exprime généralement par le Ra, l’écart moyen arithmétique en micromètres (µm). Elle influe sur l’ajustement, le glissement, l’étanchéité, l’usure et l’aspect des pièces – et a un impact direct sur le coût d’usinage. Un fraisage CNC standard atteint environ Ra 6,3 à 3,2 µm ; la rectification et la finition fine permettent d’obtenir Ra 0,8 à 0,4 µm, voire moins.
Ce guide présente les principaux paramètres de rugosité, propose un tableau de rugosité avec les valeurs et procédés typiques, et explique comment choisir et spécifier la bonne rugosité pour vos pièces CNC.
Qu’est-ce que la rugosité de surface ?
Aucune surface usinée n’est parfaitement lisse. Au grossissement, chaque surface présente des pics et des creux laissés par l’outil de coupe, la meule ou le matériau lui-même. La rugosité de surface quantifie ces fines irrégularités sur une longueur de mesure définie. Les paramètres sont définis dans la norme ISO 21920-2, qui remplace l’ancienne ISO 4287 :
- Ra (écart moyen arithmétique) : l’écart moyen du profil par rapport à sa ligne moyenne. Le Ra est le paramètre le plus utilisé sur les plans en Europe.
- Rz (hauteur maximale du profil) : la moyenne des plus grandes hauteurs pic-creux mesurées sur cinq longueurs de base. Le Rz réagit plus fortement aux rayures et aux pics isolés et vaut généralement environ quatre à sept fois le Ra.
- Rt (hauteur totale du profil) : la plus grande hauteur pic-creux sur toute la longueur d’évaluation.
Tableau de rugosité de surface : valeurs Ra, procédés et applications
Le tableau indique les valeurs de rugosité courantes avec leur équivalent Rz approximatif, l’ancienne classe de rugosité ISO (classe N) ainsi que les procédés et applications typiques :
| Ra (µm) | Rz approx. (µm) | Classe N | Procédé typique | Applications typiques |
|---|---|---|---|---|
| 12,5 | 50 | N10 | Fraisage d’ébauche, sciage | Surfaces non fonctionnelles, contours bruts |
| 6,3 | 25 | N9 | Fraisage et tournage standard | Pièces usinées courantes, équerres, supports |
| 3,2 | 12,5 | N8 | Fraisage et tournage de finition | Faces d’appui, couvercles, pièces usinées visibles |
| 1,6 | 6,3 | N7 | Fraisage et tournage fins, rectification | Surfaces de glissement, guidages, logements de roulement, joints statiques |
| 0,8 | 3,2 | N6 | Rectification, finition fine | Portées de roulement, arbres, ajustements de précision, rails de guidage |
| 0,4 | 1,6 | N5 | Rectification, polissage | Surfaces d’étanchéité dynamique, surfaces de glissement de haute précision |
| 0,2 | 0,8 | N4 | Rectification fine, rodage, polissage | Surfaces de calibres, surfaces d’appui de haute précision |
Les valeurs Rz sont des approximations données à titre indicatif. Le Ra et le Rz ne peuvent pas être convertis de manière exacte, car leur rapport dépend de la forme du profil de surface.
Pourquoi la rugosité de surface est-elle importante ?
- Frottement et usure : des surfaces plus lisses réduisent le frottement et l’usure des pièces en glissement ou en rotation et prolongent leur durée de vie.
- Ajustements et étanchéité : les surfaces d’appui, les ajustements serrés et les joints ne fonctionnent de manière fiable qu’avec une rugosité adaptée.
- Résistance à la fatigue : les surfaces rugueuses agissent comme des entailles à partir desquelles des fissures peuvent s’amorcer sous charges cycliques.
- Adhérence des revêtements : les dépôts galvaniques, la peinture et le revêtement par poudre exigent une texture de surface adaptée – et les surfaces fines restent souvent visibles sous les finitions minces. Consultez notre guide sur le traitement de surface des métaux.
- Aspect : les composants visibles nécessitent souvent une finition fine et homogène.
- Contact thermique et électrique : des faces de contact plus lisses améliorent le transfert de chaleur et réduisent la résistance de contact électrique.
Qu’est-ce qui influence la rugosité de surface en fraisage CNC ?
- Matériau : l’aluminium, les alliages de cuivre et d’autres matériaux tendres peuvent beurrer ou former une arête rapportée sur l’outil, tandis que les aciers durs et l’acier inoxydable exigent des conditions stables pour éviter le broutage.
- Géométrie et usure de l’outil : des outils affûtés, correctement revêtus et dotés d’un rayon de bec adapté produisent des surfaces lisses ; les outils usés laissent des marques visibles.
- Avance par dent et vitesse de coupe : une avance par dent plus faible et une vitesse de coupe adaptée réduisent la hauteur des stries d’avance.
- Rigidité de la machine et bridage : les vibrations et la flexion de l’outil provoquent des marques de broutage et augmentent la rugosité.
- Lubrification et évacuation des copeaux : un bon refroidissement et une bonne évacuation des copeaux évitent les dommages thermiques et les rayures dues aux copeaux recoupés.
Lorsque le fraisage seul ne suffit pas, la rectification, la finition fine, le polissage ou le rodage permettent d’obtenir des valeurs de rugosité plus faibles.
Comment indiquer la rugosité de surface sur un plan ?
La rugosité de surface est indiquée à l’aide du symbole d’état de surface selon la norme ISO 21920-1 (anciennement ISO 1302). Le symbole de base est un signe en forme de coche ; une barre horizontale signifie qu’un enlèvement de matière (usinage) est exigé. La valeur est inscrite sur le symbole, par exemple Ra 1,6.
- Indiquez une rugosité générale pour l’ensemble de la pièce à proximité du cartouche, par exemple Ra 6,3, et ne spécifiez des valeurs plus fines que sur les surfaces fonctionnelles.
- Utilisez le paramètre courant dans votre entreprise et chez votre fournisseur – en Europe, il s’agit généralement du Ra.
- Tenez compte du traitement de surface : si une pièce est revêtue ou anodisée, précisez si la rugosité s’applique avant ou après la finition.
Pour en savoir plus sur les symboles et les annotations, consultez notre guide du dessin technique, et pour la précision dimensionnelle, notre guide des tolérances d’usinage CNC.
Comment choisir la bonne rugosité de surface ?
Chaque palier de rugosité plus fin augmente le temps et le coût d’usinage. Choisissez la surface la plus rugueuse qui remplit encore sa fonction :
- Ra 6,3 : pièces fonctionnelles non visibles telles qu’équerres, supports et plaques de base.
- Ra 3,2 : faces d’appui, pièces visibles et surfaces soumises à des exigences d’ajustement modérées.
- Ra 1,6 : surfaces de glissement, guidages, surfaces d’étanchéité statique et faces de contact précises.
- Ra 0,8 : portées de roulement, arbres et ajustements de haute précision.
- Ra 0,4 : surfaces d’étanchéité dynamique et surfaces de glissement de haute précision à frottement minimal.
Rugosité de surface des pièces CNC avec meviy
meviy, la plateforme de fabrication à la demande de MISUMI, produit des pièces conçues sur mesure directement à partir de vos données CAO 3D – et non des pièces catalogue ou standard. La rugosité de surface se définit directement sur le modèle 3D, sans plan 2D :
- Fraisage CNC : la rugosité de surface par défaut est Ra 6,3 (Rz 25) ; Ra 3,2 (Rz 12,5) peut être choisi pour l’ensemble de la pièce. Pour des surfaces individuelles, vous pouvez spécifier Ra 3,2, 1,6, 0,8 ou 0,4 avec les options rectification ou finition fine.
- Tournage CNC : Ra 6,3 à 0,4 sur les diamètres extérieurs, les faces frontales et d’autres surfaces, avec la rectification (G) ou le polissage (SPBF) en option.
- Contrôle de qualité : la rugosité spécifiée est vérifiée à l’aide de rugosimètres et d’échantillons de comparaison ; pour Ra 0,8 ou plus fin, les mesures sont effectuées en deux ou trois points.
- Prix instantané : le prix est recalculé immédiatement, ce qui vous permet de voir le coût de chaque palier de rugosité.
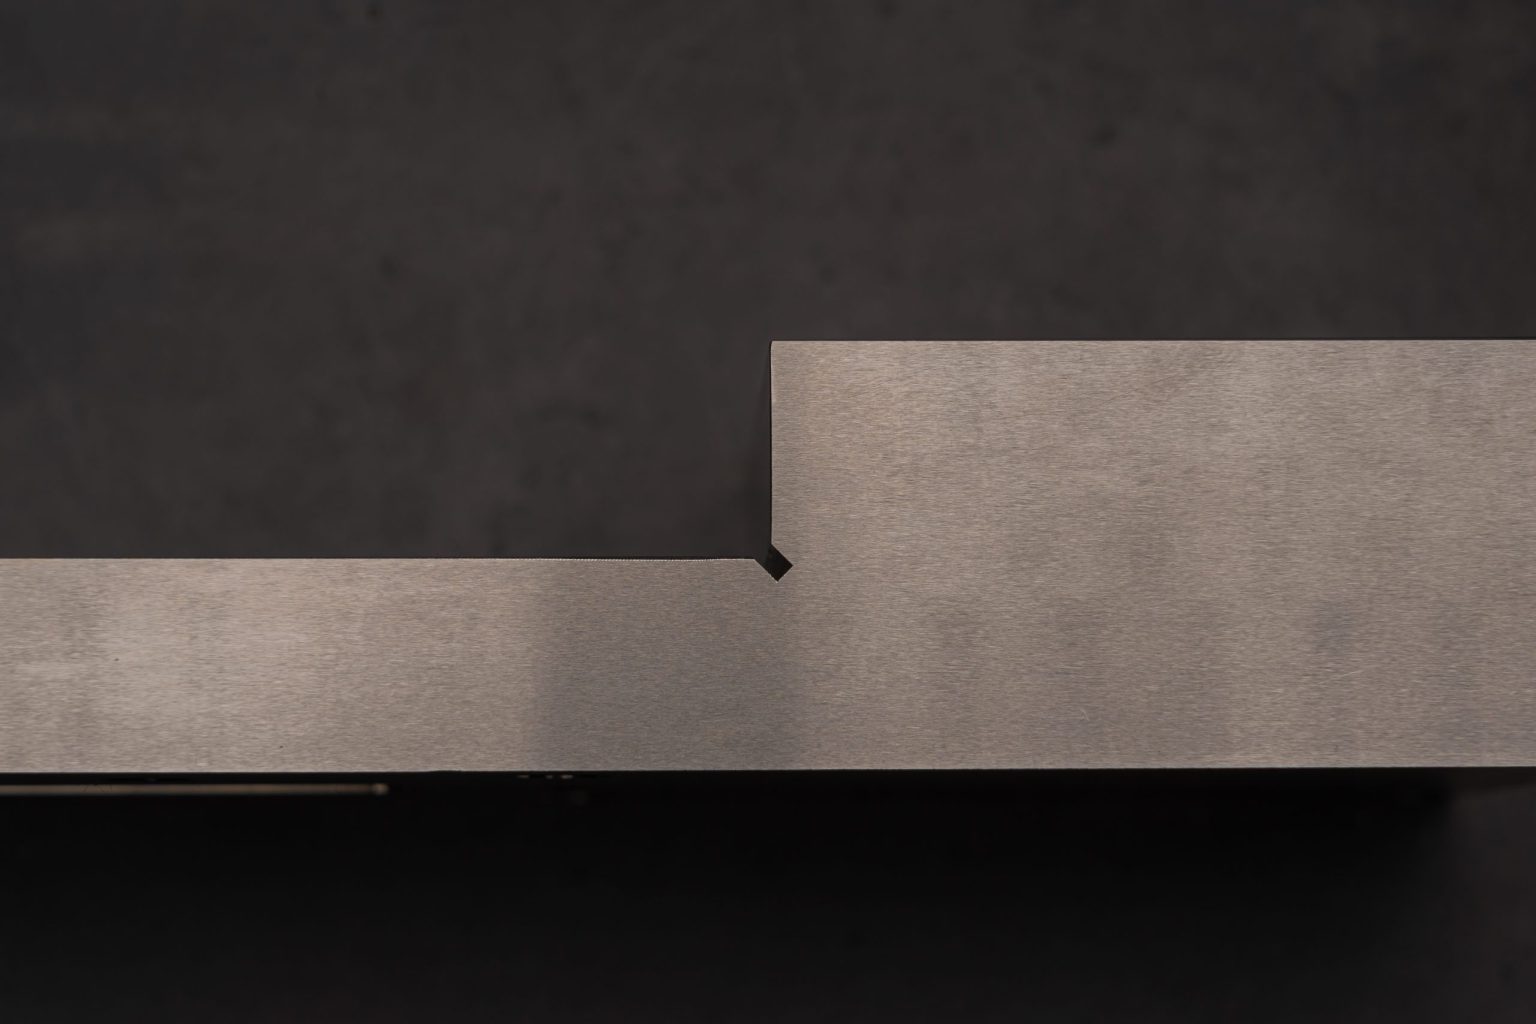
Pour la rectification, une rainure de dégagement peut être nécessaire dans les angles intérieurs – comme celle visible dans l’angle intérieur de la pièce rectifiée en acier inoxydable illustrée ci-dessus. Certaines options dépendent du matériau et de la forme. En savoir plus sur l’usinage CNC avec meviy.
Questions fréquentes sur la rugosité de surface
Qu’est-ce que la rugosité de surface ?
La rugosité de surface décrit les fines irrégularités d’une surface laissées par l’usinage. Elle s’exprime généralement par le Ra, l’écart moyen arithmétique du profil de surface en micromètres. Plus la valeur Ra est faible, plus la surface est lisse.
Quelle est la différence entre Ra et Rz ?
Le Ra est l’écart moyen du profil par rapport à sa ligne moyenne. Le Rz est la moyenne des plus grandes hauteurs pic-creux mesurées sur cinq longueurs de base et réagit plus fortement aux pics et rayures isolés. Le Rz vaut généralement environ quatre à sept fois le Ra.
Quelle rugosité de surface peut-on obtenir en fraisage CNC ?
Un fraisage CNC standard atteint environ Ra 6,3 à 3,2 µm. Le fraisage fin permet d’obtenir environ Ra 1,6 µm. Pour Ra 0,8 µm et moins, une rectification ou une finition fine est généralement nécessaire.
Que signifie Ra 3,2 ?
Ra 3,2 signifie que l’écart moyen du profil de surface par rapport à sa ligne moyenne est de 3,2 micromètres. C’est une finition courante pour les faces d’appui et les pièces usinées visibles ; elle correspond approximativement à Rz 12,5 et à l’ancienne classe de rugosité N8.
Une rugosité de surface plus fine coûte-t-elle plus cher ?
Oui. Les surfaces plus fines nécessitent des passes de finition plus lentes, des procédés supplémentaires comme la rectification, et davantage de contrôles. Ne spécifiez des valeurs de rugosité fines que sur les surfaces fonctionnelles et utilisez une rugosité générale pour le reste de la pièce.
Conclusion
La rugosité de surface influe sur le frottement, l’usure, l’étanchéité, la résistance à la fatigue et l’aspect. Le Ra est le paramètre de référence : Ra 6,3 à 3,2 µm suffit pour la plupart des pièces fraisées, tandis que Ra 1,6 à 0,4 µm est nécessaire pour les surfaces de glissement, les portées de roulement et les joints, et exige généralement une rectification ou une finition fine. Indiquez une rugosité générale pour l’ensemble de la pièce et des valeurs plus fines uniquement là où la fonction l’exige – vos pièces restent ainsi précises et abordables.