


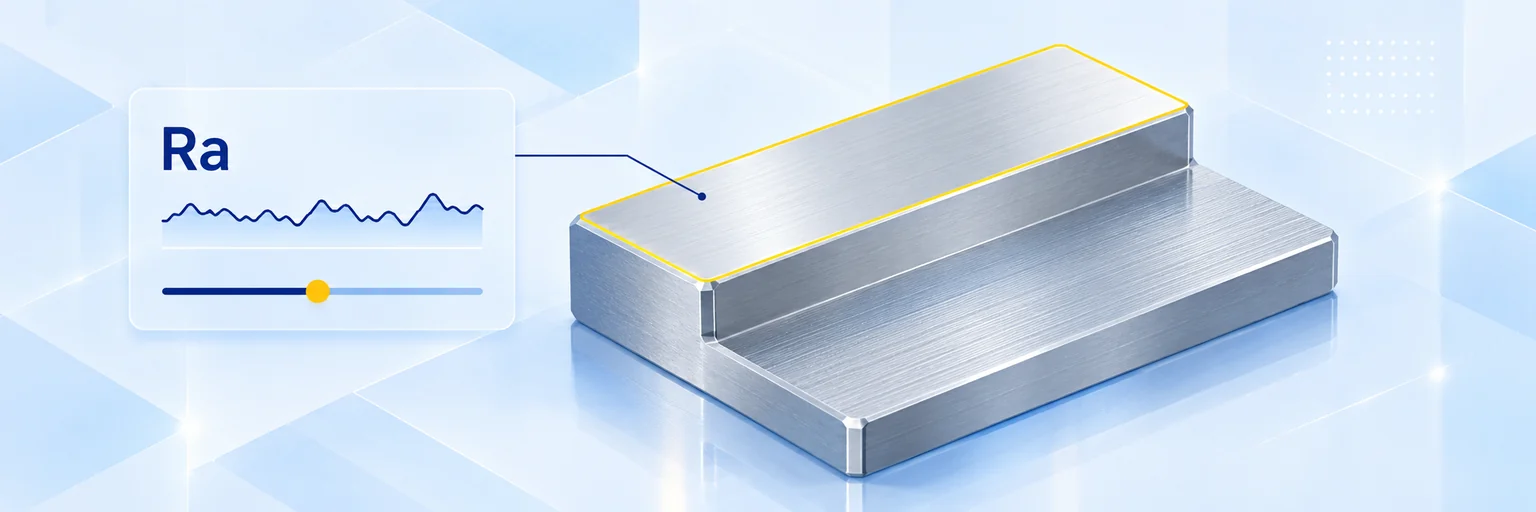
La rugosità superficiale descrive le irregolarità fini di una superficie lavorata ed è indicata di norma come Ra, la rugosità media aritmetica in micrometri (µm). Influisce su accoppiamento, scorrimento, tenuta, usura e aspetto dei pezzi e ha un impatto diretto sui costi di lavorazione. Con la fresatura CNC standard si ottiene circa Ra 6,3–3,2 µm; con rettifica e finitura fine si raggiunge Ra 0,8–0,4 µm e anche meno.
Questa guida spiega i principali parametri di rugosità, presenta una tabella della rugosità superficiale con valori e processi tipici e mostra come scegliere e indicare la rugosità giusta per i tuoi pezzi CNC.
Che cos’è la rugosità superficiale?
Nessuna superficie lavorata è perfettamente liscia. Al microscopio ogni superficie presenta picchi e valli lasciati dall’utensile, dalla mola o dal materiale stesso. La rugosità superficiale quantifica queste irregolarità fini lungo una lunghezza di misura definita. I parametri sono definiti nella ISO 21920-2, che sostituisce la precedente ISO 4287:
- Ra (rugosità media aritmetica): lo scostamento medio del profilo dalla sua linea media. Ra è il parametro più utilizzato nei disegni in Europa.
- Rz (altezza massima del profilo): la media delle massime altezze picco-valle di cinque lunghezze di campionamento. Rz reagisce in modo più marcato a singoli graffi e picchi ed è in genere da quattro a sette volte Ra.
- Rt (altezza totale del profilo): la massima altezza picco-valle sull’intera lunghezza di valutazione.
Tabella della rugosità superficiale: valori Ra, processi e applicazioni
La tabella riporta i valori di rugosità più comuni con il corrispondente Rz approssimativo, la precedente classe di rugosità ISO (classe N) e i processi e le applicazioni tipici:
| Ra (µm) | Rz appross. (µm) | Classe N | Processo tipico | Applicazioni tipiche |
|---|---|---|---|---|
| 12,5 | 50 | N10 | Sgrossatura di fresatura, segatura | Superfici non funzionali, contorni grezzi |
| 6,3 | 25 | N9 | Fresatura e tornitura standard | Pezzi lavorati generici, staffe, supporti |
| 3,2 | 12,5 | N8 | Fresatura e tornitura di finitura | Superfici di accoppiamento, coperchi, pezzi lavorati a vista |
| 1,6 | 6,3 | N7 | Fresatura e tornitura fine, rettifica | Superfici di scorrimento, guide, sedi di cuscinetti, tenute statiche |
| 0,8 | 3,2 | N6 | Rettifica, finitura fine | Sedi di cuscinetti, alberi, accoppiamenti di precisione, rotaie di guida |
| 0,4 | 1,6 | N5 | Rettifica, lucidatura | Superfici di tenuta dinamiche, superfici di scorrimento di alta precisione |
| 0,2 | 0,8 | N4 | Rettifica fine, lappatura, lucidatura | Superfici di calibri, superfici portanti di alta precisione |
I valori Rz sono approssimazioni a titolo orientativo. Ra e Rz non si possono convertire esattamente l’uno nell’altro, perché il rapporto dipende dalla forma del profilo della superficie.
Perché la rugosità superficiale è importante
- Attrito e usura: le superfici più lisce riducono attrito e usura su parti in scorrimento e in rotazione e ne prolungano la durata.
- Accoppiamenti e tenuta: superfici di accoppiamento, accoppiamenti forzati e guarnizioni funzionano in modo affidabile solo con una rugosità adeguata.
- Resistenza a fatica: le superfici ruvide agiscono come intagli da cui possono innescarsi cricche sotto carichi ciclici.
- Adesione dei rivestimenti: placcature, verniciature e verniciature a polvere richiedono la giusta struttura superficiale, e le superfici fini restano spesso visibili sotto rivestimenti sottili. Consulta la nostra guida ai trattamenti superficiali dei metalli.
- Aspetto: i componenti a vista richiedono spesso una finitura uniforme e fine.
- Contatto termico ed elettrico: superfici di contatto più lisce migliorano la trasmissione del calore e riducono la resistenza di contatto elettrica.
Cosa influisce sulla rugosità superficiale nella fresatura CNC?
- Materiale: alluminio, leghe di rame e altri materiali teneri possono impastarsi o formare un tagliente di riporto sull’utensile, mentre gli acciai duri e l’acciaio inox richiedono condizioni stabili per evitare vibrazioni.
- Geometria e usura dell’utensile: utensili affilati, con il rivestimento corretto e un raggio di punta adeguato producono superfici lisce; gli utensili usurati lasciano segni visibili.
- Avanzamento per dente e velocità di taglio: un avanzamento per dente ridotto e una velocità di taglio adeguata diminuiscono l’altezza dei segni di avanzamento.
- Rigidità della macchina e serraggio: vibrazioni e flessione dell’utensile causano segni di vibrazione e aumentano la rugosità.
- Refrigerante ed evacuazione dei trucioli: un buon raffreddamento e una buona rimozione dei trucioli evitano danni termici e graffi dovuti a trucioli ritagliati.
Quando la sola fresatura non basta, con rettifica, finitura fine, lucidatura o lappatura si ottengono valori di rugosità più bassi.
Come indicare la rugosità superficiale a disegno
La rugosità superficiale si indica con il simbolo di stato della superficie secondo la ISO 21920-1 (in precedenza ISO 1302). Il simbolo base è un segno a forma di spunta; un tratto orizzontale indica che è richiesta l’asportazione di materiale (lavorazione meccanica). Il valore si scrive sul simbolo, ad esempio Ra 1,6.
- Indica una rugosità generale per l’intero pezzo vicino al cartiglio, ad esempio Ra 6,3, e specifica valori più fini solo sulle superfici funzionali.
- Usa il parametro consueto nella tua azienda e presso il tuo fornitore: in Europa di solito Ra.
- Tieni conto del trattamento superficiale: se un pezzo viene placcato o anodizzato, indica se la rugosità vale prima o dopo il trattamento.
Scopri di più su simboli e indicazioni nella nostra guida al disegno tecnico e sulla precisione dimensionale nella nostra guida alle tolleranze di lavorazione CNC.
Come scegliere la rugosità superficiale giusta
Ogni grado di rugosità più fine aumenta tempi e costi di lavorazione. Scegli la superficie più ruvida che soddisfa ancora la funzione:
- Ra 6,3: parti funzionali non a vista come staffe, supporti e piastre di base.
- Ra 3,2: superfici di accoppiamento, parti a vista e superfici con requisiti di accoppiamento moderati.
- Ra 1,6: superfici di scorrimento, guide, superfici di tenuta statiche e superfici di contatto precise.
- Ra 0,8: sedi di cuscinetti, alberi e accoppiamenti di alta precisione.
- Ra 0,4: superfici di tenuta dinamiche e superfici di scorrimento di alta precisione con attrito minimo.
Rugosità superficiale per pezzi CNC con meviy
meviy, la piattaforma di produzione on demand di MISUMI, realizza parti progettate su misura direttamente dai tuoi dati CAD 3D, non parti a catalogo o standard. La rugosità superficiale si imposta direttamente sul modello 3D, senza disegno 2D:
- Fresatura CNC: la rugosità superficiale predefinita è Ra 6,3 (Rz 25); per l’intero pezzo si può scegliere Ra 3,2 (Rz 12,5). Per singole superfici puoi specificare Ra 3,2, 1,6, 0,8 o 0,4 con le opzioni rettifica o finitura fine.
- Tornitura CNC: da Ra 6,3 a 0,4 su diametri esterni, facce frontali e altre superfici, con rettifica (G) o lucidatura (SPBF) come opzioni.
- Controllo qualità: la rugosità specificata viene verificata con rugosimetri e campioni di confronto; per Ra 0,8 o valori più fini, la misura viene eseguita in due o tre punti.
- Prezzo istantaneo: il prezzo viene ricalcolato immediatamente, così vedi il costo di ogni grado di rugosità.
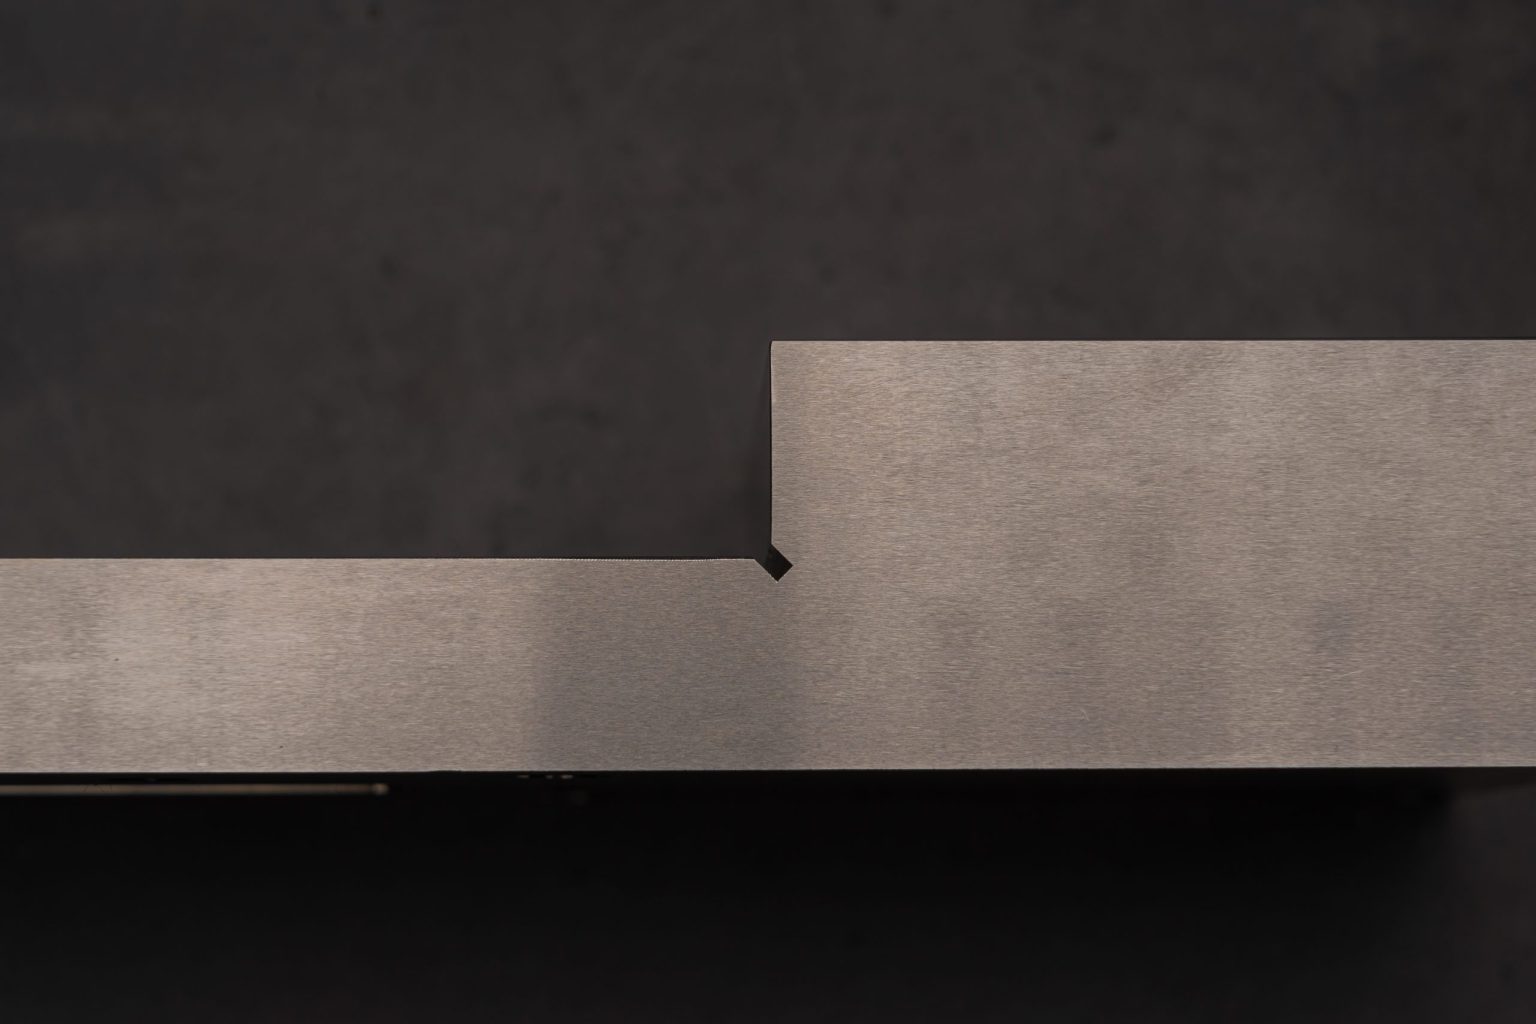
Per la rettifica può essere necessaria una scanalatura di scarico negli angoli interni, come quella nell’angolo interno del pezzo rettificato in acciaio inox mostrato sopra. Alcune opzioni dipendono dal materiale e dalla forma. Scopri di più sulla lavorazione CNC con meviy.
Domande frequenti sulla rugosità superficiale
Che cos’è la rugosità superficiale?
La rugosità superficiale descrive le irregolarità fini di una superficie lasciate dalla lavorazione. Di norma è indicata come Ra, lo scostamento medio aritmetico del profilo della superficie in micrometri. Un valore Ra più basso indica una superficie più liscia.
Qual è la differenza tra Ra e Rz?
Ra è lo scostamento medio del profilo dalla sua linea media. Rz è la media delle massime altezze picco-valle di cinque lunghezze di campionamento e reagisce in modo più marcato a singoli picchi e graffi. Rz è in genere da quattro a sette volte Ra.
Quale rugosità superficiale si ottiene con la fresatura CNC?
Con la fresatura CNC standard si ottiene circa Ra 6,3–3,2 µm. Con la fresatura fine si arriva a circa Ra 1,6 µm. Per Ra 0,8 µm e valori inferiori servono di solito la rettifica o la finitura fine.
Che cosa significa Ra 3,2?
Ra 3,2 significa che lo scostamento medio del profilo della superficie dalla sua linea media è di 3,2 micrometri. È una finitura comune per superfici di accoppiamento e pezzi lavorati a vista e corrisponde all’incirca a Rz 12,5 e alla precedente classe di rugosità N8.
Una rugosità superficiale più fine costa di più?
Sì. Le superfici più fini richiedono passate di finitura più lente, processi aggiuntivi come la rettifica e più controlli. Specifica valori di rugosità fini solo sulle superfici funzionali e usa una rugosità generale per il resto del pezzo.
Conclusione
La rugosità superficiale influisce su attrito, usura, tenuta, resistenza a fatica e aspetto. Ra è il parametro standard: Ra 6,3–3,2 µm copre la maggior parte dei pezzi fresati, mentre Ra 1,6–0,4 µm è necessario per superfici di scorrimento, sedi di cuscinetti e tenute e richiede di solito rettifica o finitura fine. Indica una rugosità generale per l’intero pezzo e valori più fini solo dove la funzione lo richiede: così i tuoi pezzi restano precisi e convenienti.