


El cizallado de chapa —también llamado corte por cizalla— es un proceso de corte en frío que separa la chapa metálica a lo largo de una línea recta entre dos cuchillas, sin calor, sin virutas y sin ancho de corte. Es la forma más rápida y económica de cortar bobinas y chapas de gran formato en tiras y formatos antes de su posterior procesamiento.
Esta guía explica cómo funciona el corte por cizalla, qué cizallas se utilizan, qué aspecto tiene el borde cortado y cómo se compara el cizallado con el corte láser y el punzonado.
¿Qué es el cizallado de chapa?
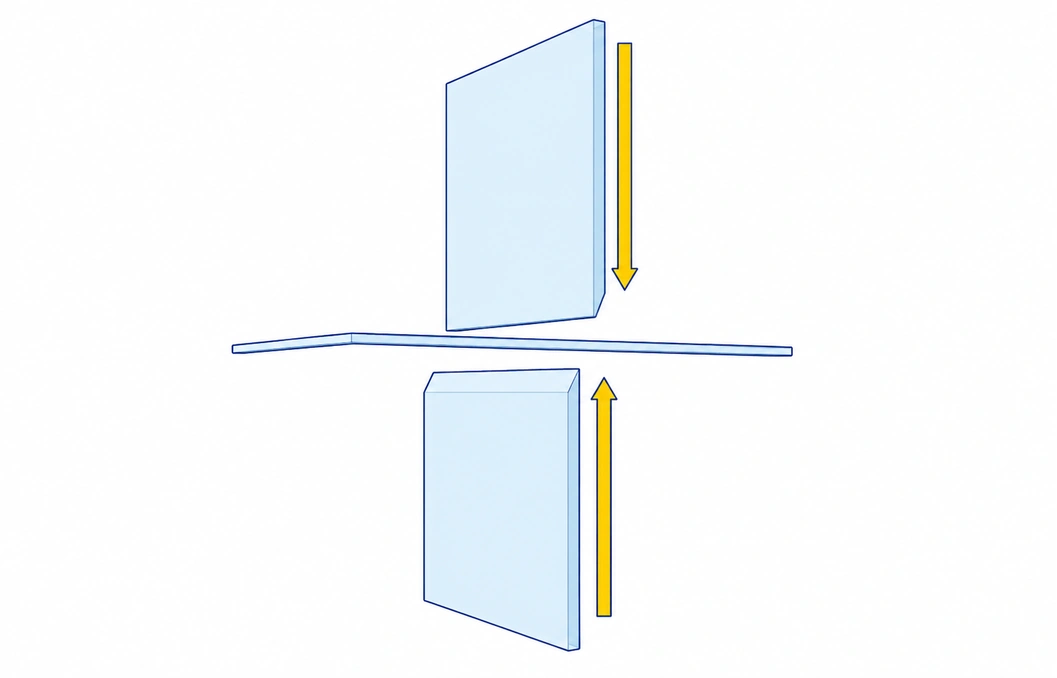
El cizallado de chapa es un proceso de corte mecánico en el que una cuchilla superior y una inferior se desplazan una junto a otra y ejercen fuerzas de cizallamiento opuestas sobre el material. Primero la chapa se deforma plásticamente, después se inician grietas en ambos filos de corte y el material se rompe a lo largo de la línea de corte. Las tijeras funcionan exactamente según el mismo principio.
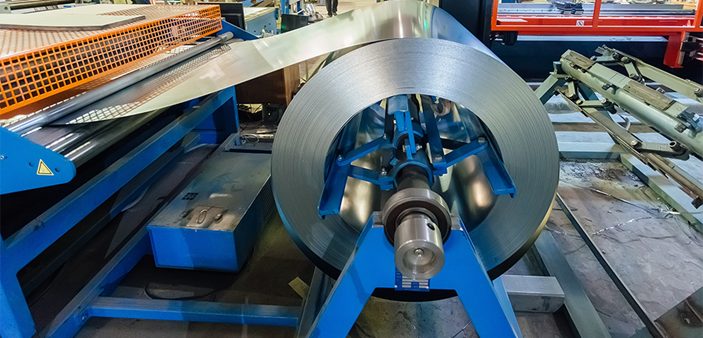
El cizallado se utiliza para chapas de acero, acero inoxidable, aluminio, cobre y latón, así como para láminas de plástico y papel. A diferencia del corte láser, que permite contornos complejos, el cizallado solo realiza cortes rectos. Por ello se emplea sobre todo al inicio del proceso de fabricación de chapa metálica, para cortar bobinas y chapas estándar en formatos del tamaño necesario. El punzonado y el troquelado también son procesos de cizallado; la única diferencia es que los filos de corte forman contornos cerrados en lugar de cuchillas rectas.
Cómo funciona el corte por cizalla
Una cizalla —también llamada cizalla de guillotina, cizalla mecánica o cizalla de escuadrar— corta la chapa en tres pasos:
- Posicionamiento y sujeción: la chapa se coloca contra el tope trasero y los pisadores la presionan firmemente sobre la mesa de la máquina para que no pueda desplazarse ni inclinarse.
- Corte: la cuchilla superior baja y pasa junto a la cuchilla inferior fija. El material se deforma plásticamente y después se rompe a lo largo de la línea de corte.
- Separación: la tira o el formato cortado cae de la máquina y la cuchilla superior vuelve a su posición inicial.
Dos ajustes determinan la calidad del corte:
- Ángulo de corte (ángulo de inclinación de la cuchilla): la cuchilla superior está inclinada, normalmente entre 0,5° y 3°, de modo que corta la chapa de forma progresiva y no toda a la vez. Así se reduce la fuerza necesaria. Las chapas más gruesas requieren un ángulo mayor, pero un ángulo excesivo hace que la tira cortada se arquee o se tuerza.
- Holgura entre cuchillas: la separación entre la cuchilla superior y la inferior, normalmente de un 5–10 % del espesor de la chapa según el material. Una holgura insuficiente aumenta la fuerza y el desgaste de las cuchillas; una holgura excesiva produce rebabas y redondeos de borde grandes.
Tipos de cizallas
Según el espesor de la chapa y el volumen de producción se utilizan distintos tipos de máquina. Las capacidades se refieren a acero dulce y dependen del tamaño de la máquina:
| Tipo de máquina | Accionamiento | Espesor de chapa típico | Ventajas | Inconvenientes |
|---|---|---|---|---|
| Cizalla de guillotina mecánica | Motor eléctrico, volante de inercia y embrague | Hasta aprox. 6 mm | Rápida, diseño sencillo, fácil mantenimiento | Fuerte impacto de corte y ruido; no apta para chapas gruesas |
| Cizalla de guillotina hidráulica | Cilindros hidráulicos | Aprox. de 3 a 25 mm y más | Ángulo de corte y holgura regulables, alta calidad de corte, protección contra sobrecarga, pocas vibraciones | Más lenta; el sistema hidráulico requiere mantenimiento |
| Cizalla pendular hidráulica | Hidráulico, viga superior basculante | Aprox. de 3 a 16 mm | Robusta y económica | Ángulo de corte fijo; menos flexible que las cizallas de guillotina |
| Líneas de corte longitudinal y de corte transversal | Cuchillas circulares rotativas o cizallas volantes | Bobinas de espesor fino a medio | Proceso continuo, productividad muy alta | Solo para bobinas y grandes series |
Las cizallas mecánicas son la opción económica para chapas finas y altas cadencias de corte. Las cizallas hidráulicas son el estándar para materiales más gruesos y siempre que la calidad del corte deba ajustarse a distintos materiales.
Calidad del borde de corte: rebabas, redondeo y deformación
Un borde cizallado no es liso en todo su espesor. Como el material primero se deforma y después se rompe, todo borde cizallado presenta cuatro zonas características:
| Zona | Dónde aparece | Aspecto |
|---|---|---|
| Redondeo del borde | Borde del lado de entrada de la cuchilla | Arista redondeada donde el material fue arrastrado antes del corte |
| Zona bruñida (de cizallado) | Parte superior de la superficie de corte | Franja lisa y brillante, a menudo de aproximadamente un tercio del espesor |
| Zona de fractura | Parte inferior de la superficie de corte | Superficie rugosa, mate y ligeramente inclinada |
| Rebaba | Borde del lado de salida de la cuchilla | Saliente afilado de material desgarrado |
Además, las tiras estrechas pueden arquearse, torcerse o curvarse tras el corte, sobre todo con un ángulo de corte grande. Las rebabas y la deformación dependen principalmente de la holgura entre cuchillas, del ángulo de corte, del afilado de las cuchillas y de la precisión de la máquina. Las rebabas suponen un riesgo para la seguridad y pueden dificultar el montaje, por lo que las piezas cizalladas suelen desbarbarse con herramientas abrasivas, rectificado o desbarbadoras. Indica en el plano la rebaba admisible y el estado del borde; consulta nuestra guía de diseño de chapa metálica.
Ventajas e inconvenientes del corte por cizalla
Frente al corte láser, el corte por plasma u oxicorte y el aserrado, el corte por cizalla ofrece claras ventajas para cortes rectos:
- Sin ancho de corte ni virutas: no se pierde material a lo largo de la línea de corte.
- Sin zona afectada térmicamente: al tratarse de un proceso en frío, el cizallado no altera las propiedades del material en el borde.
- Muy rápido: una sola carrera corta todo el ancho de la chapa, ideal para grandes lotes y producción continua.
- Bajo coste por corte: no requiere gases, refrigerantes ni consumibles aparte de las cuchillas.
- Menor coste de material: comprar bobinas o chapas estándar y cizallarlas internamente suele ser más barato que comprar formatos ya cortados.
Los inconvenientes:
- Solo cortes rectos: sin contornos, agujeros ni recortes.
- El borde de corte presenta redondeo, zona de fractura y rebabas, por lo que es más rugoso que un borde cortado por láser.
- Las tiras estrechas pueden arquearse o torcerse, y los materiales muy gruesos o muy duros requieren máquinas grandes y caras.
Cizallado vs. corte láser vs. punzonado
El cizallado, el corte láser y el punzonado se combinan a menudo en la fabricación de chapa metálica. Esta comparativa muestra qué proceso es adecuado para cada tarea:
| Criterio | Cizallado | Corte láser | Punzonado |
|---|---|---|---|
| Formas de corte | Solo líneas rectas | Cualquier contorno 2D | Agujeros, recortes y contornos con herramientas estándar |
| Aporte de calor | Ninguno | Pequeña zona afectada térmicamente | Ninguno |
| Pérdida de material | Ninguna a lo largo del corte | Ancho de corte de aprox. 0,1–0,5 mm | Retales de punzonado y esqueleto sobrante |
| Calidad del borde | Redondeo, zona bruñida y zona de fractura, rebaba | Borde liso con estrías finas | Similar al cizallado, rebaba pequeña |
| Velocidad | Muy rápido para cortes rectos | Rápido para contornos complejos | Muy rápido para patrones de agujeros |
| Uso típico | Cortar bobinas y chapas en formatos y tiras | Piezas a medida, prototipos, contornos complejos | Piezas con muchos agujeros, formas conformadas como rejillas de ventilación |
Piezas de chapa metálica a medida con meviy
meviy, la plataforma de fabricación bajo demanda de MISUMI, produce piezas de chapa metálica de diseño individual directamente a partir de tus datos CAD 3D, no piezas de catálogo ni estándar. En lugar de cizallar formatos estándar, meviy corta cada pieza a su contorno final y después la pliega y le aplica el acabado:
- Corte por láser o con punzonadora de torreta, según la pieza: los bordes cortados por láser son lisos y los punzonados presentan una superficie ligeramente curvada.
- En el lado de salida pueden aparecer rebabas de hasta 0,1 mm; el chaflán opcional redondea rebabas y esquinas.
- Procesos adicionales como plegado, roscado, tuercas de inserción a presión y tratamiento superficial.
- Precio y plazo de entrega al instante, sin necesidad de plano 2D.
Más información sobre la fabricación de chapa con meviy.
Preguntas frecuentes sobre el cizallado de chapa
¿Qué es el corte por cizalla?
El corte por cizalla es un proceso de corte en frío en el que dos cuchillas ejercen fuerzas de cizallamiento opuestas sobre una chapa hasta que esta se rompe a lo largo de una línea recta. No genera ancho de corte, virutas ni zona afectada térmicamente.
¿Qué espesor puede cortar una cizalla?
Las cizallas de guillotina mecánicas suelen cortar acero dulce de hasta unos 6 mm. Las cizallas de guillotina hidráulicas cortan 25 mm y más, según el tamaño de la máquina. El acero inoxidable requiere más fuerza, por lo que la capacidad es menor.
¿Qué es el ángulo de corte de una cizalla?
El ángulo de corte es la inclinación de la cuchilla superior, normalmente de entre 0,5° y 3°. Un ángulo mayor reduce la fuerza de corte, pero puede hacer que las tiras estrechas se arqueen o se tuerzan.
¿Por qué un borde cizallado tiene rebabas?
Porque el material se desgarra al final del corte. El tamaño de la rebaba depende principalmente de la holgura entre cuchillas y del afilado de las cuchillas. Con la holgura correcta y cuchillas afiladas, las rebabas se mantienen pequeñas; el desbarbado elimina el resto.
¿Es mejor el cizallado que el corte láser?
Para cortes rectos, el cizallado es más rápido y más barato y no aporta calor. Para contornos, agujeros y piezas a medida, el corte láser es la mejor opción. En la práctica, ambos procesos se combinan a menudo.
Conclusión
El cizallado de chapa corta chapas y bobinas a lo largo de líneas rectas de forma rápida, limpia y sin calor ni ancho de corte. Las cizallas mecánicas son adecuadas para chapas finas y altas cadencias de corte, mientras que las hidráulicas trabajan materiales gruesos con una calidad de corte regulable. El borde cizallado siempre presenta redondeo, una zona de fractura y una rebaba, que se controlan con la holgura entre cuchillas y el ángulo de corte adecuados. Para formatos y tiras, el cizallado es imbatible; para contornos a medida, el corte láser y el punzonado toman el relevo.