


Scherschneiden von Blech – auch Blech scheren oder Schneiden mit der Tafelschere genannt – ist ein Kaltschneidverfahren, bei dem Blech zwischen zwei Messern entlang einer geraden Linie getrennt wird, ohne Wärme, Späne oder Schnittfuge. Es ist der schnellste und wirtschaftlichste Weg, Coils und große Blechtafeln vor der Weiterverarbeitung in Streifen und Zuschnitte zu teilen.
Dieser Leitfaden erklärt, wie das Scherschneiden funktioniert, welche Scheren eingesetzt werden, wie die Schnittkante aussieht und wie sich das Verfahren vom Laserschneiden und Stanzen unterscheidet.
Was ist Scherschneiden?
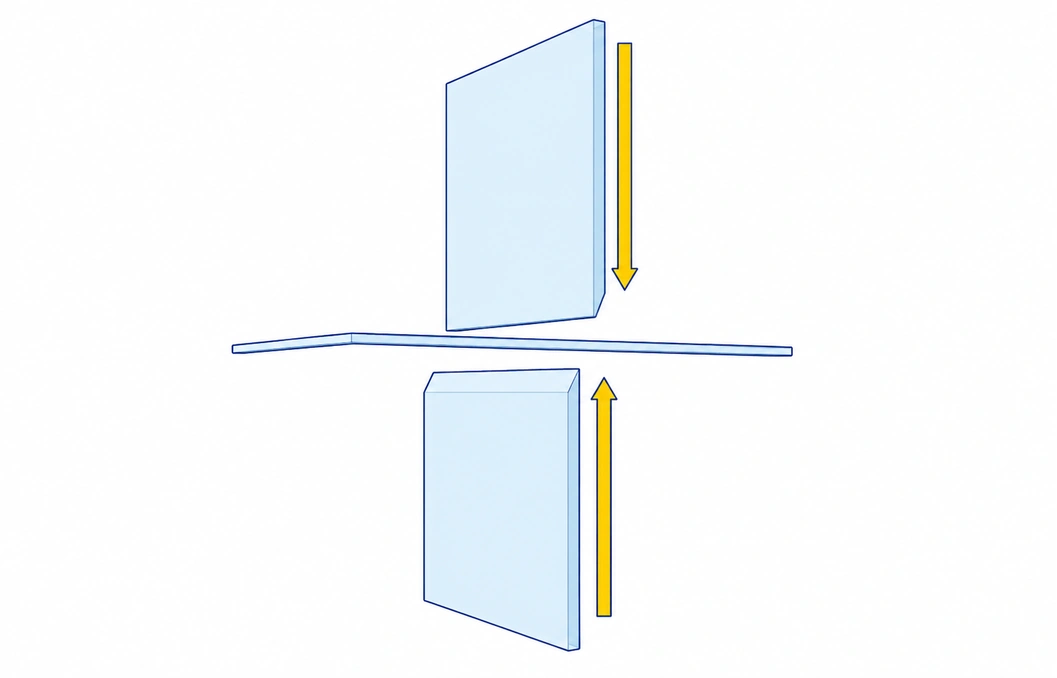
Scherschneiden ist ein mechanisches Trennverfahren, bei dem sich ein Ober- und ein Untermesser aneinander vorbeibewegen und entgegengesetzte Scherkräfte auf das Material ausüben. Das Blech verformt sich zunächst plastisch, dann entstehen an beiden Schneidkanten Risse, und das Material bricht entlang der Schnittlinie. Eine Schere arbeitet nach genau demselben Prinzip.
Geschert werden Bleche aus Stahl, Edelstahl, Aluminium, Kupfer und Messing sowie Kunststoffplatten und Papier. Anders als beim Laserschneiden, das komplexe Konturen erzeugt, sind beim Scheren nur gerade Schnitte möglich. Das Verfahren wird daher vor allem am Anfang des Blechbearbeitungsprozesses eingesetzt, um Coils und Standardtafeln in Zuschnitte der benötigten Größe zu teilen. Auch Stanzen und Ausschneiden sind Scherschneidverfahren – der einzige Unterschied: Die Schneidkanten bilden geschlossene Konturen statt gerader Messer.
So funktioniert das Scherschneiden
Eine Schere – auch Tafelschere, Guillotineschere oder Maschinenschere genannt – schneidet das Blech in drei Schritten:
- Positionieren und Spannen: Das Blech wird an den Hinteranschlag angelegt, und Niederhalter drücken es fest auf den Maschinentisch, damit es nicht verrutschen oder kippen kann.
- Schneiden: Das Obermesser fährt am feststehenden Untermesser vorbei nach unten. Das Material verformt sich plastisch und bricht dann entlang der Schnittlinie.
- Trennen: Der abgeschnittene Streifen oder Zuschnitt fällt aus der Maschine, und das Obermesser kehrt in seine Ausgangsstellung zurück.
Zwei Einstellungen bestimmen die Schnittqualität:
- Schnittwinkel (Scherwinkel): Das Obermesser ist geneigt, typischerweise um etwa 0,5° bis 3°, sodass es das Blech fortschreitend statt auf einmal durchtrennt. Das senkt die erforderliche Schneidkraft. Dickere Bleche erfordern einen größeren Schnittwinkel – ein zu großer Winkel führt jedoch dazu, dass sich der abgeschnittene Streifen durchbiegt oder verdreht.
- Schneidspalt: der Abstand zwischen Ober- und Untermesser, je nach Material typischerweise etwa 5–10 % der Blechdicke. Ein zu kleiner Schneidspalt erhöht die Schneidkraft und den Messerverschleiß; ein zu großer verursacht starke Gratbildung und großen Kanteneinzug.
Arten von Blechscheren
Je nach Blechdicke und Produktionsmenge kommen unterschiedliche Maschinentypen zum Einsatz. Die Angaben beziehen sich auf Baustahl und hängen von der Maschinengröße ab:
| Maschinentyp | Antrieb | Typische Blechdicke | Stärken | Schwächen |
|---|---|---|---|---|
| Mechanische Tafelschere | Elektromotor, Schwungrad und Kupplung | Bis ca. 6 mm | Schnell, einfacher Aufbau, wartungsfreundlich | Starker Schneidschlag und Lärm; nicht für dicke Bleche geeignet |
| Hydraulische Tafelschere | Hydraulikzylinder | Ca. 3 bis 25 mm und mehr | Einstellbarer Schnittwinkel und Schneidspalt, hohe Schnittqualität, Überlastschutz, vibrationsarm | Langsamer; Hydrauliksystem ist wartungsintensiv |
| Hydraulische Schwingschnittschere | Hydraulisch, schwenkender Messerbalken | Ca. 3 bis 16 mm | Robust und wirtschaftlich | Fester Schnittwinkel; weniger flexibel als Tafelscheren |
| Längs- und Querteilanlagen | Rotierende Kreismesser oder fliegende Scheren | Dünne bis mittlere Coils | Kontinuierlich, sehr hohe Ausbringung | Nur für Coils und große Serien |
Mechanische Scheren sind die wirtschaftliche Wahl für dünne Bleche und hohe Schnittzahlen. Hydraulische Scheren sind der Standard für dickere Materialien und überall dort, wo die Schnittqualität an unterschiedliche Materialien angepasst werden muss.
Qualität der Schnittkante: Grat, Kanteneinzug und Verzug
Eine Scherkante ist nicht über die gesamte Dicke glatt. Da sich das Material zuerst verformt und dann bricht, weist jede Scherkante vier typische Zonen auf:
| Zone | Lage | Aussehen |
|---|---|---|
| Kanteneinzug | Kante auf der Messereintrittsseite | Abgerundete Kante, an der das Material vor dem Schnitt eingezogen wurde |
| Glattschnittzone | Oberer Teil der Schnittfläche | Glattes, glänzendes Band – oft etwa ein Drittel der Dicke |
| Bruchzone | Unterer Teil der Schnittfläche | Raue, matte und leicht schräge Fläche |
| Grat | Kante auf der Messeraustrittsseite | Scharfer Überstand aus abgerissenem Material |
Hinzu kommt, dass sich schmale Streifen nach dem Schnitt durchbiegen, verdrehen oder krümmen können, besonders bei großem Schnittwinkel. Grat und Verzug hängen vor allem vom Schneidspalt, vom Schnittwinkel, von der Schärfe der Messer und von der Präzision der Maschine ab. Grate sind ein Sicherheitsrisiko und können die Montage behindern; gescherte Teile werden daher meist mit Schleifmitteln, durch Schleifen oder mit Entgratmaschinen entgratet. Geben Sie den zulässigen Grat und den Kantenzustand in der Zeichnung an – siehe unseren Leitfaden zur Konstruktion von Blechteilen.
Vor- und Nachteile des Scherschneidens
Im Vergleich zu Laser-, Plasma- oder Brennschneiden und Sägen bietet das Scherschneiden bei geraden Schnitten klare Vorteile:
- Keine Schnittfuge und keine Späne: Entlang der Schnittlinie geht kein Material verloren.
- Keine Wärmeeinflusszone: Als Kaltverfahren verändert das Scheren die Materialeigenschaften an der Kante nicht.
- Sehr schnell: Ein Hub schneidet die gesamte Blechbreite – ideal für große Losgrößen und kontinuierliche Fertigung.
- Niedrige Kosten pro Schnitt: keine Gase, Kühlschmierstoffe oder Verbrauchsmaterialien außer den Messern.
- Geringere Materialkosten: Coils oder Standardtafeln einzukaufen und selbst zu scheren ist oft günstiger als der Kauf fertiger Zuschnitte.
Die Nachteile:
- Nur gerade Schnitte – keine Konturen, Bohrungen oder Ausschnitte.
- Die Schnittkante weist Kanteneinzug, Bruchzone und Grat auf und ist daher rauer als eine lasergeschnittene Kante.
- Schmale Streifen können sich durchbiegen oder verdrehen, und sehr dicke oder sehr harte Materialien erfordern große, teure Maschinen.
Scheren, Laserschneiden oder Stanzen?
Scheren, Laserschneiden und Stanzen werden in der Blechbearbeitung häufig kombiniert. Dieser Vergleich zeigt, welches Verfahren sich für welche Aufgabe eignet:
| Kriterium | Scheren | Laserschneiden | Stanzen |
|---|---|---|---|
| Schnittformen | Nur gerade Linien | Beliebige 2D-Konturen | Bohrungen, Ausschnitte und Konturen mit Standardwerkzeugen |
| Wärmeeintrag | Keiner | Kleine Wärmeeinflusszone | Keiner |
| Materialverlust | Keiner entlang des Schnitts | Schnittfuge von ca. 0,1–0,5 mm | Stanzbutzen und Restgitter |
| Kantenqualität | Kanteneinzug, Glattschnitt- und Bruchzone, Grat | Glatte Kante mit feinen Riefen | Ähnlich wie beim Scheren, kleiner Grat |
| Geschwindigkeit | Sehr schnell bei geraden Schnitten | Schnell bei komplexen Konturen | Sehr schnell bei Lochbildern |
| Typischer Einsatz | Teilen von Coils und Tafeln in Zuschnitte und Streifen | Sonderteile, Prototypen, komplexe Konturen | Teile mit vielen Bohrungen, umgeformte Elemente wie Kiemen |
Individuelle Blechteile mit meviy
meviy, die On-Demand-Fertigungsplattform von MISUMI, fertigt individuell konstruierte Blechteile direkt aus Ihren 3D-CAD-Daten – keine Katalog- oder Normteile. Statt Standardzuschnitte zu scheren, schneidet meviy jedes Teil auf seine Endkontur zu und biegt und veredelt es anschließend:
- Schneiden per Laser oder Revolverstanzpresse, je nach Teil – lasergeschnittene Kanten sind glatt, gestanzte Kanten haben eine leicht gewölbte Fläche.
- Auf der Austrittsseite können Grate bis 0,1 mm entstehen; optionales Kantenbrechen rundet Grate und Ecken ab.
- Weiterbearbeitung wie Biegen, Gewindeschneiden, Einpressmuttern und Oberflächenbehandlung.
- Sofortiger Preis und Lieferzeit – keine 2D-Zeichnung erforderlich.
Mehr zur Blechbearbeitung mit meviy.
Häufige Fragen zum Scherschneiden von Blech
Was ist Scherschneiden?
Scherschneiden ist ein Kaltschneidverfahren, bei dem zwei Messer entgegengesetzte Scherkräfte auf ein Blech ausüben, bis es entlang einer geraden Linie bricht. Dabei entstehen keine Schnittfuge, keine Späne und keine Wärmeeinflusszone.
Wie dick kann eine Tafelschere schneiden?
Mechanische Tafelscheren schneiden Baustahl typischerweise bis etwa 6 mm. Hydraulische Tafelscheren schaffen je nach Maschinengröße 25 mm und mehr. Edelstahl erfordert mehr Kraft, daher ist die mögliche Blechdicke geringer.
Was ist der Schnittwinkel bei einer Schere?
Der Schnittwinkel ist die Neigung des Obermessers, typischerweise etwa 0,5° bis 3°. Ein größerer Winkel verringert die Schneidkraft, kann aber dazu führen, dass sich schmale Streifen durchbiegen oder verdrehen.
Warum hat eine Scherkante Grate?
Weil das Material am Ende des Schnitts auseinandergerissen wird. Die Gratgröße hängt vor allem vom Schneidspalt und von der Schärfe der Messer ab. Ein korrekter Schneidspalt und scharfe Messer halten Grate klein; durch Entgraten wird der Rest entfernt.
Ist Scheren besser als Laserschneiden?
Bei geraden Schnitten ist Scheren schneller und günstiger und verursacht keinen Wärmeeintrag. Für Konturen, Bohrungen und Sonderteile ist das Laserschneiden die bessere Wahl. In der Praxis werden beide Verfahren oft kombiniert.
Fazit
Das Scherschneiden teilt Bleche und Coils schnell, sauber und ohne Wärme oder Schnittfuge entlang gerader Linien. Mechanische Scheren eignen sich für dünne Bleche und hohe Schnittzahlen, hydraulische Scheren bewältigen dicke Materialien mit einstellbarer Schnittqualität. Die Scherkante weist stets Kanteneinzug, Bruchzone und Grat auf – gesteuert über den richtigen Schneidspalt und Schnittwinkel. Für Zuschnitte und Streifen ist das Scheren unschlagbar; bei individuellen Konturen übernehmen Laserschneiden und Stanzen.