


Die Konstruktion von Blechteilen beginnt mit der Zeichnung. Präzise, übersichtlich aufgebaute Blechzeichnungen zeigen dem Hersteller genau, auf welche Maße, Toleranzen, Materialien und Kantenzustände es ankommt – und sie verhindern kostspielige Fehler, Nacharbeit und Verzögerungen in der Fertigung.
Dieser Leitfaden fasst das Wichtigste zusammen: wie Blechteile gefertigt werden, welche Konstruktionsregeln Teile fertigungsgerecht machen, welche Symbole Sie auf einer Blechzeichnung finden und wie Sie die häufigsten Fertigungsprobleme lösen – von der Rückfederung bis zu verformten Bohrungen in der Nähe von Biegungen.
Was ist Blech? Die Basis für die Konstruktion von Blechteilen
Blech ist Metall, das zu dünnen, flachen Tafeln geformt wurde – typischerweise mit einer Dicke von wenigen Zehntelmillimetern bis zu mehreren Millimetern. Gängige Blechmaterialien sind Stahl (auch feuerverzinkt oder galvanisch verzinkt), Edelstahl und Aluminium. Da Blech vielseitig, langlebig und leicht zu bearbeiten ist, wird es für Automobilteile, Industriemaschinen, Elektronikgehäuse, im Bauwesen und für Komponenten in der Luft- und Raumfahrt eingesetzt.
Was ist Blechbearbeitung?
Bei der Blechbearbeitung werden flache Tafeln durch Trennen, Umformen und Fügen zu fertigen Bauteilen verarbeitet. Die wichtigsten Verfahren sind Laserschneiden, Stanzen, Biegen auf der Abkantpresse und Schweißen. Mit modernen CNC-gesteuerten Maschinen lassen sich kundenspezifische Teile mit präzisen Maßen und komplexen Geometrien schnell und kostengünstig herstellen – vom einfachen Halter bis zur mehrteiligen Schweißbaugruppe.
Welche Rolle die Zeichnung im Blechbearbeitungsprozess spielt
Ein Blechteil durchläuft in der Regel fünf Phasen, und für alle ist die Zeichnung die Referenz:
- Konzeptentwurf: Funktion und Grundform des Teils werden festgelegt, zum Beispiel eine Schutzabdeckung, ein tragender Rahmen oder ein Luftleitblech.
- CAD-Modellierung: Das Teil wird im 3D-CAD modelliert. Material, Blechdicke und endgültige Form werden festgelegt, und aus dem 3D-Modell werden 2D-Zeichnungen abgeleitet.
- Angebot und Prüfung der Herstellbarkeit: Der Hersteller prüft, ob sich das Teil wie gezeichnet fertigen lässt. Unter Umständen müssen Toleranzen, Formen, Kosten oder Lieferzeit angepasst werden – wer etwa ein vorrätiges Material wählt, verkürzt die Lieferzeit.
- Fertigung: Das Teil wird geschnitten, gebogen und bei Bedarf geschweißt und oberflächenbehandelt.
- Prüfung und Lieferung: Das Teil wird anhand der Zeichnung vermessen, komplexe Formen mit 3D-Messtechnik. Teile innerhalb der Toleranz werden zur Lieferung freigegeben.
Konstruktion von Blechteilen: Regeln für fertigungsgerechte Teile
Die meisten Probleme in der Blechbearbeitung entstehen bereits in der Konstruktion. Mit den folgenden Faustregeln bleiben Teile fertigungsgerecht, und Verformungen werden vermieden. Die Beispielwerte sind die Grenzwerte von meviy für 2,0 mm Stahl beim Standardbiegen auf der Abkantpresse; t steht für die Blechdicke.
| Konstruktionsmerkmal | Faustregel | Beispiel: 2,0 mm Stahl |
|---|---|---|
| Blechdicke | Einheitlich über das gesamte Teil | Überall 2,0 mm |
| Innenbiegeradius | Ca. 1 × t | Ca. 2,0 mm |
| Minimale Schenkelhöhe | Ca. 4 × t | 8,2 mm |
| Bohrung zur Biegung (ohne Verformung) | Ca. 4 × t | 8,0 mm |
| Bohrung zur Kante, Bohrung zu Bohrung | Mindestens 1 × t | 2,0 mm |
| Toleranz des Biegewinkels | ±1° | ±1,0° |
Andere Materialien, Blechdicken und Sonderbiegewerkzeuge haben leicht abweichende Grenzwerte. Grundsätzlich gilt: Je dicker das Blech, desto größere Abstände müssen Sie einplanen.
Was eine gute Blechzeichnung enthält
Maße und Toleranzen sind unverzichtbar, doch auch einige weitere Angaben entscheiden darüber, ob eine Blechzeichnung eindeutig ist und sich gut danach fertigen lässt:
- Schriftfeld: Teilenummer, Teilebezeichnung, Material, Blechdicke, Oberflächenbehandlung und Allgemeintoleranzklasse. Das Format ist je nach Unternehmen unterschiedlich, diese Angaben sollten jedoch immer vorhanden sein.
- Bezugsmaße (Bezüge): Eindeutige Bezugspunkte sorgen auch bei komplexen Geometrien für eine einheitliche und einfache Messung.
- Bemaßung in der Vorderansicht: Tragen Sie möglichst viele Maße in einer Ansicht ein, statt sie auf mehrere Ansichten zu verteilen. So ist die Zeichnung deutlich leichter zu lesen.
- Grat und Kantenzustand: Beim Schneiden und Stanzen entstehen Grate. Geben Sie an, ob Grate entfernt werden müssen und welcher Kantenzustand zulässig ist.
- Realisierbare Toleranzen: Geben Sie nur Toleranzen an, die das Verfahren tatsächlich einhalten kann (siehe Tabelle unten). Engere Toleranzen als nötig treiben die Kosten in die Höhe.
- Verformung an der Biegung: An der Biegestelle wölbt sich das Material leicht aus – auf jeder Seite um bis zu etwa 15 % der Blechdicke. Berücksichtigen Sie dies, wenn Teile dicht an angrenzenden Bauteilen sitzen, insbesondere bei L-förmigen Biegungen.
Typische Toleranzen für Blechteile
Längentoleranzen hängen vom Nennmaß ab und davon, ob das Maß über eine Biegung verläuft. Maße auf einer ebenen Fläche sind genauer als Maße über eine Biegung hinweg. Die folgenden Werte sind die Allgemeintoleranzen von meviy für Blechdicken bis 6,0 mm (in Anlehnung an JIS B 0408, Klasse B):
| Nennmaß | Gleiche Fläche (ohne Biegung) | Über eine Biegung |
|---|---|---|
| Bis 6 mm | ±0,1 mm | ±0,3 mm |
| Über 6 bis 30 mm | ±0,2 mm | ±0,5 mm |
| Über 30 bis 120 mm | ±0,3 mm | ±0,8 mm |
| Über 120 bis 400 mm | ±0,5 mm | ±1,2 mm |
| Über 400 bis 1.000 mm | ±0,8 mm | ±2,0 mm |
Benötigt ein Teil engere Toleranzen oder eine exakte Passung, sollten Sie das kritische Formelement nach dem Biegen spanend bearbeiten lassen oder die Konstruktion so anpassen, dass das wichtige Maß auf einer Fläche liegt.
Gängige Symbole in Blechzeichnungen
In Blechzeichnungen wird nur eine kleine Zahl genormter Symbole verwendet. Hier ein Überblick:
| Symbol | Bedeutung | Beispiel |
|---|---|---|
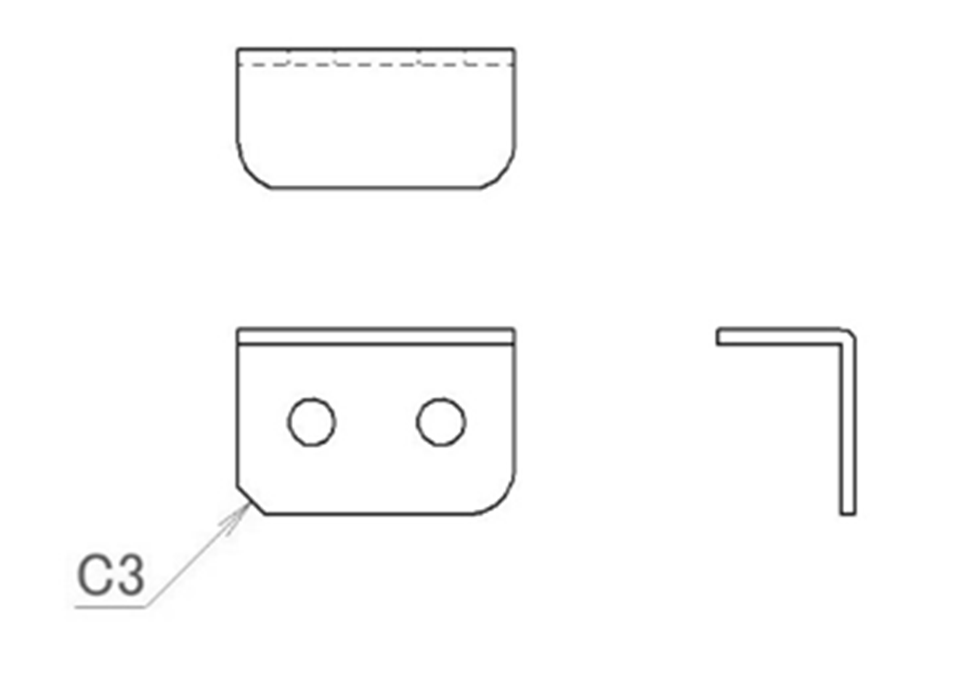
| C | Fase (45°) in der angegebenen Größe | C3 = Fase 3 mm |
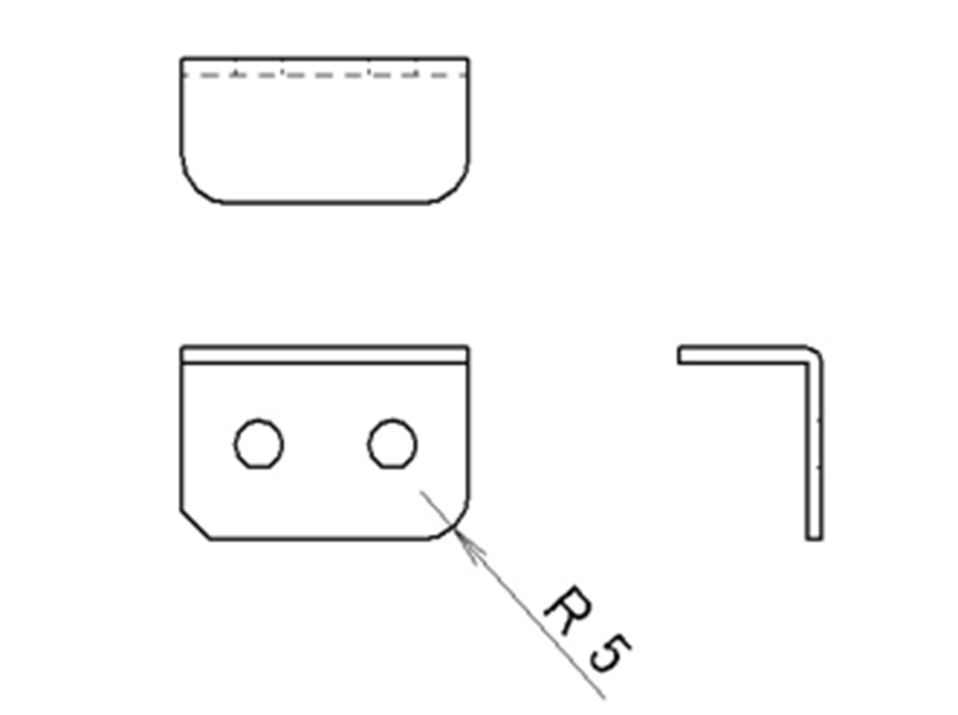
| R | Radius oder Rundung | R5 = Radius 5 mm |
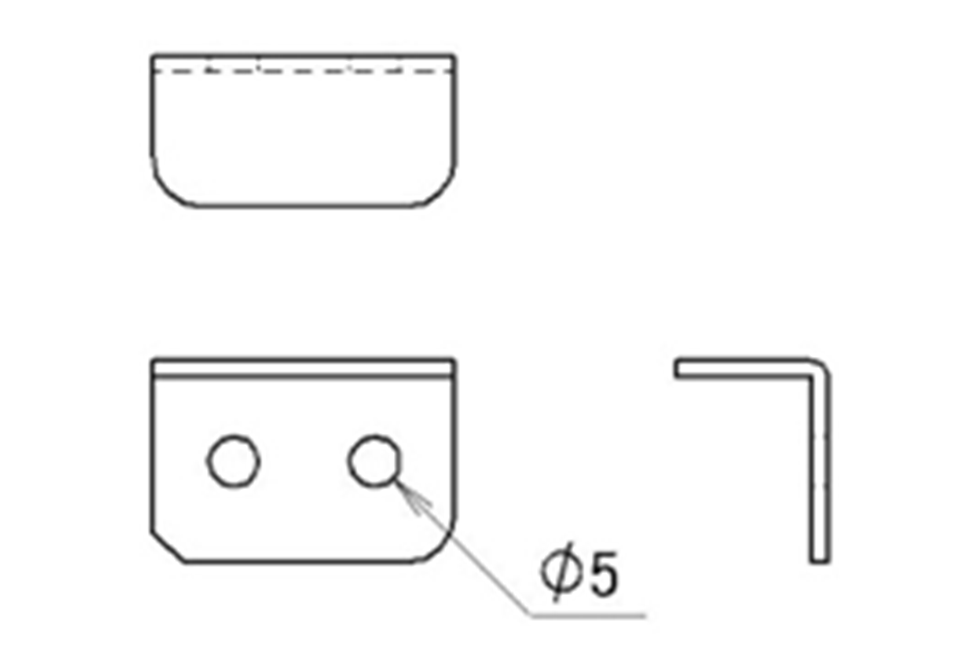
| Ø | Durchmesser einer Bohrung oder eines runden Formelements | Ø5 = Bohrung 5 mm |
| Kantensymbol (ISO 13715) | Geforderter Kantenzustand: Grat zulässig oder gratfrei | −0,1 = gratfrei, Abtrag bis 0,1 mm |
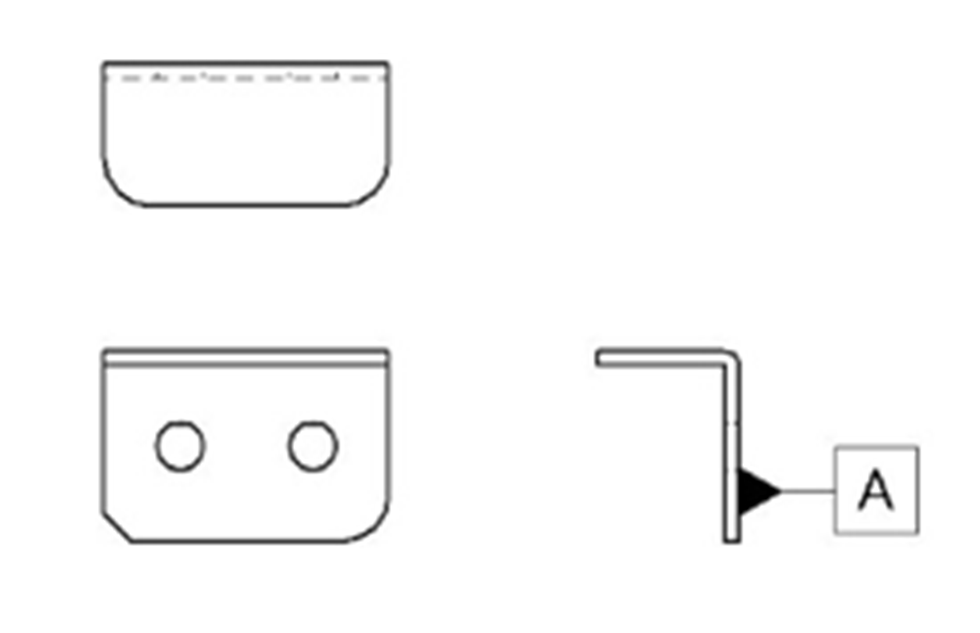
| Bezug (A, B, C) | Bezugselement für Positionierung und Messung | Dreieck mit Buchstabe A |
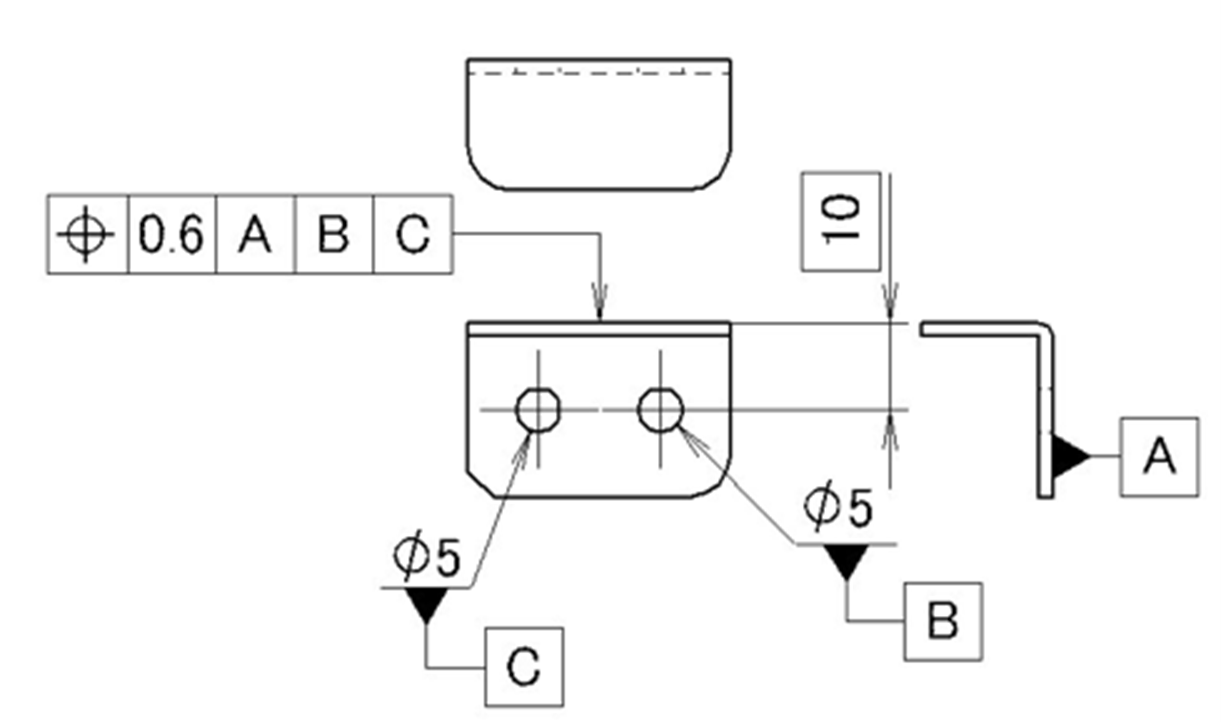
| Geometrische Toleranz | Zulässige Abweichung von Form, Richtung oder Lage | Positionstoleranz ⌖ 0,6 A B C |
Fase (C)
Fasen brechen scharfe Kanten und Ecken – für mehr Sicherheit und eine einfachere Montage. Die Angabe „C3“ bezeichnet eine 45°-Fase von 3 mm.
Radius und Rundung (R)
Abgerundete Ecken verringern die Verletzungsgefahr und verbessern das Erscheinungsbild des Teils. Die Angabe „R5“ bezeichnet einen Radius von 5 mm. Mehr zu abgerundeten Ecken erfahren Sie in unserem Leitfaden zum Eckenradius.
Kantensymbole
Kantensymbole nach ISO 13715 legen den geforderten Kantenzustand fest. Ein negativer Wert bedeutet, dass die Kante gratfrei sein muss und Material bis zur angegebenen Tiefe abgetragen werden darf, zum Beispiel „−0,1“ oder ein Bereich wie „−0,05 bis −1“. Ein positiver Wert lässt einen Grat bis zu dieser Höhe zu. Ohne Kantensymbol gilt der allgemeine Kantenzustand aus dem Schriftfeld.
Durchmesser (Ø)
Das Ø-Symbol kennzeichnet den Durchmesser von Bohrungen und runden Formelementen, etwa von Befestigungsbohrungen, Vorbohrungen und Ausschnitten zur Gewichtsreduzierung.
Bezüge
Bezüge sind Bezugselemente – Flächen, Kanten oder Bohrungen –, von denen aus andere Formelemente positioniert und gemessen werden, sowohl in der Fertigung als auch bei der Prüfung. Dargestellt werden sie als ausgefülltes Dreieck mit einem Buchstaben in einem Kästchen.
Geometrische Toleranzen
Geometrische Toleranzen legen fest, wie weit Form, Richtung oder Lage eines Formelements abweichen dürfen. Für Blechteile sind zwei davon relevant:
- Positionstoleranz: legt die genaue Lage von Bohrungen relativ zu den Bezügen fest. Sie wird für kritische Bohrbilder verwendet, ist bei einfachen Blechteilen aber selten erforderlich.
- Rechtwinkligkeitstoleranz: kann die Genauigkeit einer Biegung beschreiben. In der Praxis wird stattdessen meist eine Winkeltoleranz (zum Beispiel ±1°) angegeben.
Häufige Probleme in der Blechbearbeitung und ihre Lösungen
Rückfederung beim Biegen
Rückfederung tritt auf, wenn sich ein gebogenes Blech nach dem Entlasten des Biegestempels wieder leicht öffnet, weil ein Teil der Verformung elastisch ist. Der Biegewinkel fällt dann größer aus als beabsichtigt. Höherfeste Materialien wie Edelstahl federn stärker zurück als unlegierter Baustahl. Gängige Gegenmaßnahmen:
- Überbiegen: Das Blech wird etwas über den Zielwinkel hinaus gebogen, sodass es auf den richtigen Winkel zurückfedert.
- Prägebiegen und Nachprägen: Der Stempel drückt das Blech vollständig in das Gesenk oder prägt die Biegezone mit hoher Kraft nach, sodass sich das Material plastisch verformt und weniger zurückfedert.
- Zweistufiges Biegen: Das Teil wird vorgebogen und anschließend auf den Endwinkel nachgebogen.
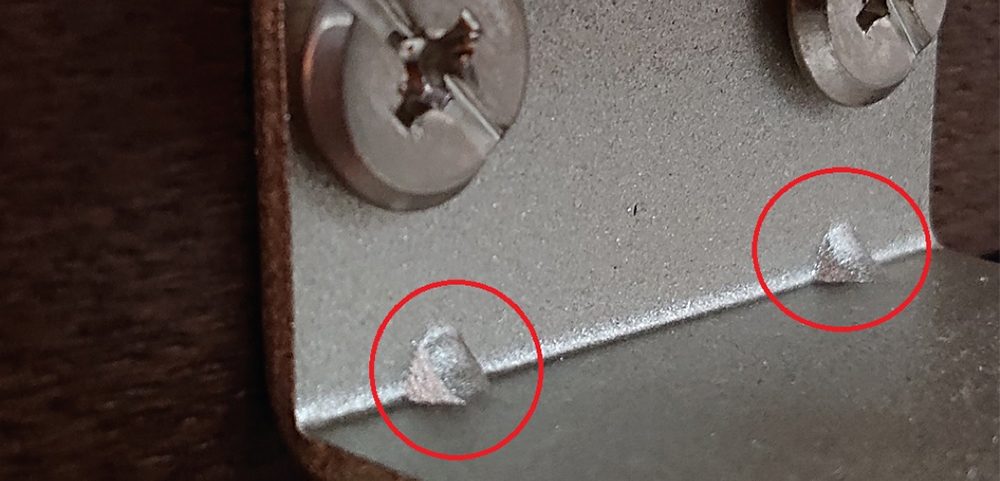
- Versteifungssicken: Kleine dreieckige Sicken, die in die Biegung eingeprägt werden, fixieren den Winkel und machen den Halter steifer.
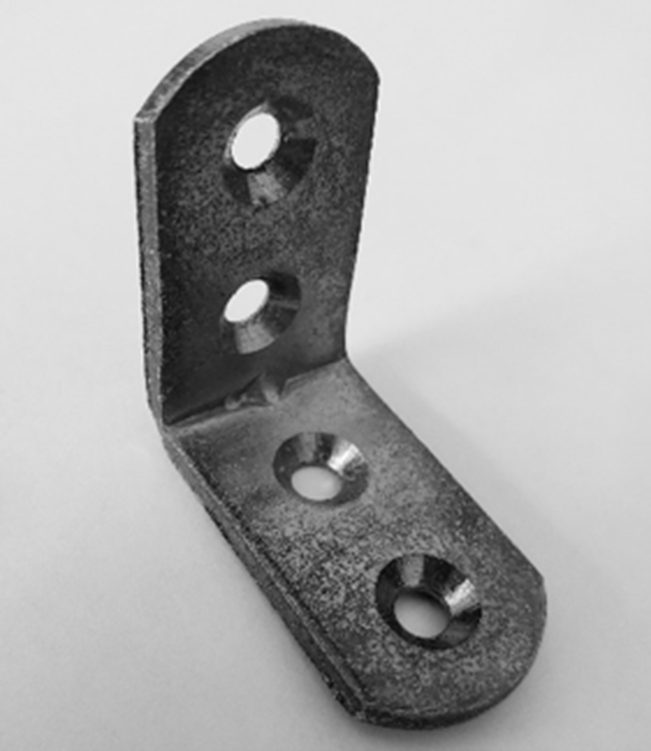
Das Foto unten zeigt solche Sicken in der Biegung eines eingebauten Halters. Weitere Möglichkeiten, Halter steifer zu machen, finden Sie in unserem Leitfaden zum Thema Blech versteifen.
Verformung von Bohrungen in der Nähe von Biegungen
Bohrungen, die zu nah an einer Biegelinie liegen, werden beim Biegen verzogen. So vermeiden Sie das:
- Halten Sie zwischen Bohrungsrand und Biegung einen Abstand von etwa der vierfachen Blechdicke ein.
- Ist der Platz begrenzt, sehen Sie einen Freischnitt entlang der Biegelinie vor oder lassen Sie die Bohrungen nach dem Biegen fertigen – beachten Sie dabei, dass ein zusätzlicher Arbeitsgang die Kosten erhöht.
Kollisionen in der Abwicklung
Ein 3D-Modell kann korrekt aussehen, während die Abwicklung sich überlappende Schenkel oder kollidierende Ausschnitte enthält. Prüfen Sie die Abwicklung daher immer auf Kollisionen, bevor Sie die Konstruktion freigeben.
Zu geringe Gewindetiefe in dünnem Blech
Ein direkt in dünnes Blech geschnittenes Gewinde hat nur wenige tragende Gewindegänge und kann ausreißen oder sich lockern. Bessere Lösungen:
- Durchzugsgewinde: Das Material um die Bohrung wird zu einem Kragen umgeformt, der die Gewindelänge vergrößert.
- Einpressmuttern: Selbstverankernde Muttern werden in das Blech eingepresst und bieten ein verschleißfestes Gewinde über die volle Länge.
- Schweißmuttern: werden für hohe Belastungen aufgeschweißt.
Brauchen Sie noch eine 2D-Zeichnung? Kundenspezifische Blechteile mit meviy
Mit meviy bestellen Sie kundenspezifische Blechteile direkt anhand Ihres 3D-CAD-Modells – ganz ohne 2D-Zeichnung. Laden Sie das Modell hoch: meviy erkennt automatisch Bohrungen, Gewindebohrungen, Senkungen, Durchzugsgewinde und Biegungen, prüft die Herstellbarkeit anhand seiner Konstruktionsregeln und zeigt Preis und Lieferzeit innerhalb von Sekunden an.
- Individuell konstruierte Teile aus Ihren eigenen CAD-Daten – keine Katalog- oder Normteile.
- Laserschneiden, Stanzen, Biegen und Schweißen von Stahl, verzinktem Stahl, Edelstahl und Aluminium.
- Allgemeintoleranzen wie oben dargestellt; Bohrungen und Gewinde lassen sich in der 3D Ansicht bearbeiten.
- Optionen wie Kantenbrechen, Einpressmuttern, Pulverbeschichtung und galvanische Beschichtung.
Typische Teile sind Halter, Abdeckungen, Gehäuse, Montageplatten und Rahmen für Projekte in der Blechbearbeitung in jeder Losgröße. Wenn Sie nur eine 2D-Zeichnung haben, erstellt meviy auf Anfrage trotzdem ein Angebot.
Häufige Fragen zur Konstruktion von Blechteilen
Was sollte eine Blechzeichnung enthalten?
Eine Blechzeichnung sollte ein Schriftfeld mit Teilenummer, Material, Blechdicke, Oberflächenbehandlung und Allgemeintoleranzklasse enthalten, außerdem eindeutige Bezüge, alle Maße mit realisierbaren Toleranzen, den geforderten Kantenzustand sowie Biegeangaben wie Richtung, Winkel und Innenradius.
Welcher Mindestabstand ist zwischen Bohrung und Biegung nötig?
Als Faustregel gilt: Halten Sie zwischen Bohrung und Biegung etwa die vierfache Blechdicke ein. Bei 2,0 mm Stahl sind das etwa 8 mm. Geringere Abstände sind oft trotzdem möglich, die Bohrungen können sich beim Biegen jedoch verformen.
Welche Toleranzen sind bei Blechteilen realistisch?
Für Maße auf einer ebenen Fläche sind je nach Länge ±0,1 bis ±0,5 mm üblich. Maße über eine Biegung haben größere Toleranzen, zum Beispiel ±0,3 bis ±1,2 mm, und Biegewinkel werden in der Regel auf etwa ±1° eingehalten.
Was bedeuten C3 und R5 auf einer Zeichnung?
C3 bezeichnet eine 45°-Fase von 3 mm an einer Kante oder Ecke. R5 bezeichnet einen Radius von 5 mm. Beide Angaben dienen dazu, scharfe Kanten und Ecken zu brechen.
Wie lässt sich die Rückfederung beim Blechbiegen verhindern?
Die Rückfederung wird durch Überbiegen, durch Prägebiegen oder Nachprägen der Biegung, durch zweistufiges Biegen oder durch Versteifungssicken in der Biegung ausgeglichen. Außerdem passen Hersteller ihre Biegeparameter an das Material an, da härtere Materialien stärker zurückfedern.
Fazit: Gute Zeichnungen sorgen für bessere Blechteile
Eine durchdachte Konstruktion von Blechteilen zahlt sich aus: Einheitliche Blechdicke, ausreichende Abstände zwischen Bohrungen, Kanten und Biegungen, realisierbare Toleranzen und eine eindeutige Zeichnung mit den richtigen Symbolen machen Teile leichter herstellbar, genauer und günstiger. Gehen Sie typische Probleme wie Rückfederung, Bohrungsverformung und zu dünne Gewinde schon in der Konstruktion an – dann entsprechen die gelieferten Teile genau Ihrem Entwurf.