


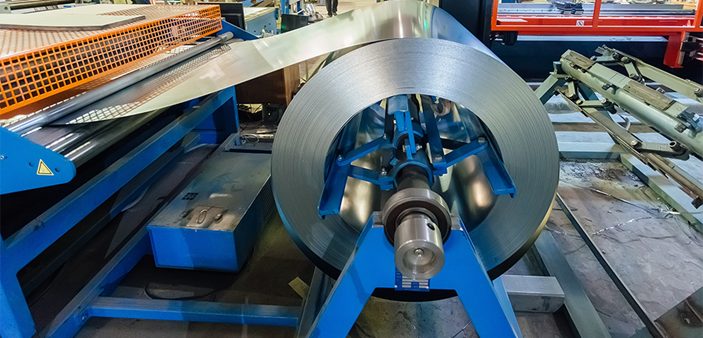
Cięcie blachy na gilotynie – fachowo nazywane cięciem nożycowym – to proces cięcia na zimno, w którym blacha jest rozdzielana wzdłuż linii prostej między dwoma nożami, bez ciepła, wiórów i szczeliny cięcia. To najszybszy i najbardziej ekonomiczny sposób dzielenia kręgów i dużych arkuszy na pasy i wykroje przed dalszą obróbką.
Z tego poradnika dowiesz się, jak przebiega cięcie nożycowe, jakie nożyce do blachy się stosuje, jak wygląda krawędź cięcia oraz jak cięcie nożycami wypada na tle cięcia laserowego i wykrawania.
Na czym polega cięcie blachy na gilotynie?
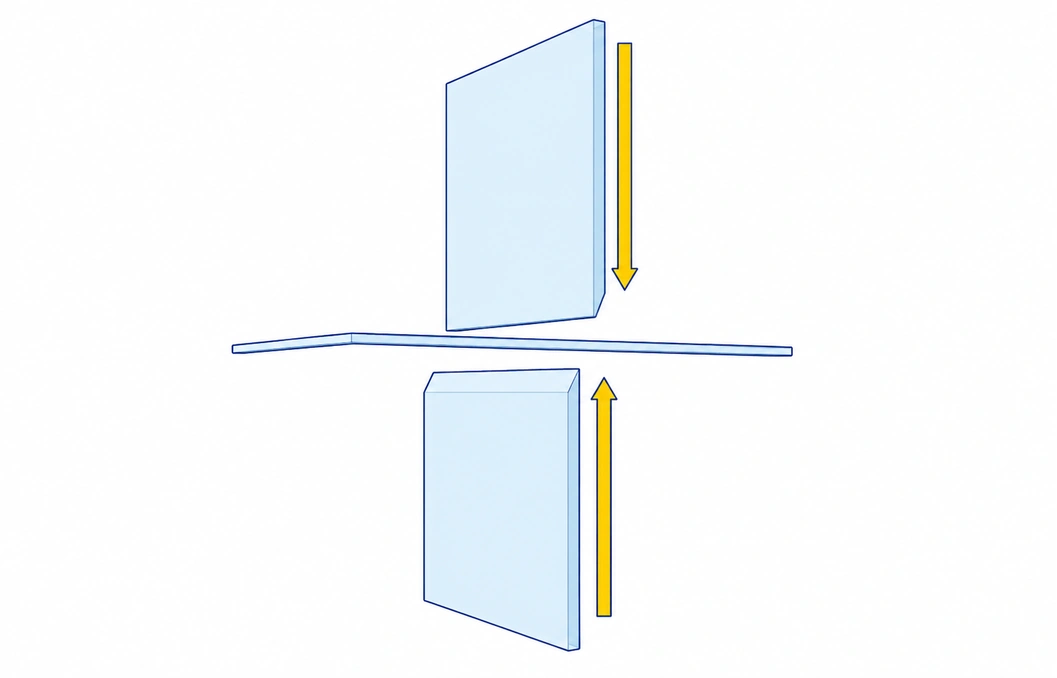
Cięcie blachy na gilotynie to mechaniczny proces cięcia, w którym nóż górny i dolny przesuwają się względem siebie i działają na materiał przeciwnie skierowanymi siłami ścinającymi. Blacha najpierw odkształca się plastycznie, następnie przy obu krawędziach tnących powstają pęknięcia, a materiał ulega rozdzieleniu wzdłuż linii cięcia. Na dokładnie tej samej zasadzie działają nożyczki.
Cięcie nożycowe stosuje się do blach stalowych, nierdzewnych, aluminiowych, miedzianych i mosiężnych, a także do płyt z tworzyw sztucznych i papieru. W odróżnieniu od cięcia laserowego, które pozwala uzyskać złożone kontury, cięcie nożycami daje wyłącznie cięcia proste. Dlatego wykorzystuje się je głównie na początku procesu obróbki blach, aby podzielić kręgi i arkusze w formatach standardowych na wykroje o wymaganym wymiarze. Wykrawanie i wycinanie to również procesy cięcia nożycowego – różnica polega jedynie na tym, że krawędzie tnące tworzą zamknięte kontury zamiast prostych noży.
Jak przebiega cięcie nożycowe
Nożyce do blachy – nazywane też gilotyną, nożycami gilotynowymi lub nożycami mechanicznymi – tną blachę w trzech krokach:
- Pozycjonowanie i docisk: blachę opiera się o zderzak tylny, a dociski mocno przyciskają ją do stołu maszyny, tak aby nie mogła się przesunąć ani przechylić.
- Cięcie: nóż górny przesuwa się w dół obok nieruchomego noża dolnego. Materiał odkształca się plastycznie, a następnie ulega rozdzieleniu wzdłuż linii cięcia.
- Oddzielenie: odcięty pas lub wykrój odpada od maszyny, a nóż górny wraca do położenia wyjściowego.
O jakości cięcia decydują dwa parametry:
- Kąt pochylenia noża (kąt cięcia): nóż górny jest pochylony, zwykle o ok. 0,5°–3°, dzięki czemu tnie blachę stopniowo, a nie na całej długości naraz. Zmniejsza to wymaganą siłę cięcia. Grubsze blachy wymagają większego kąta pochylenia – jednak zbyt duży kąt powoduje wyginanie lub skręcanie odcinanego pasa.
- Luz między nożami: szczelina między nożem górnym a dolnym, zwykle ok. 5–10% grubości blachy, w zależności od materiału. Zbyt mały luz zwiększa siłę cięcia i zużycie noży; zbyt duży luz prowadzi do powstania dużych zadziorów i silnego zaokrąglenia krawędzi.
Rodzaje nożyc do blachy
W zależności od grubości blachy i wielkości produkcji stosuje się różne typy maszyn. Podane zakresy dotyczą stali niskowęglowej i zależą od wielkości maszyny:
| Typ maszyny | Napęd | Typowa grubość blachy | Zalety | Wady |
|---|---|---|---|---|
| Mechaniczne nożyce gilotynowe | Silnik elektryczny, koło zamachowe i sprzęgło | Do ok. 6 mm | Szybkie, prosta konstrukcja, łatwa konserwacja | Silne uderzenia przy cięciu i hałas; nie nadają się do grubych blach |
| Hydrauliczne nożyce gilotynowe | Siłowniki hydrauliczne | Ok. 3–25 mm i więcej | Regulowany kąt pochylenia noża i luz, wysoka jakość cięcia, zabezpieczenie przed przeciążeniem, niskie drgania | Wolniejsze; układ hydrauliczny wymaga konserwacji |
| Hydrauliczne nożyce wahadłowe | Hydrauliczny, wahliwie prowadzona belka górna | Ok. 3–16 mm | Wytrzymałe i ekonomiczne | Stały kąt pochylenia noża; mniej uniwersalne niż nożyce gilotynowe |
| Linie do cięcia wzdłużnego i poprzecznego | Obrotowe noże krążkowe lub nożyce latające | Kręgi cienkie i średniej grubości | Praca ciągła, bardzo wysoka wydajność | Tylko do kręgów i długich serii produkcyjnych |
Nożyce mechaniczne to ekonomiczny wybór przy cienkich blachach i dużej liczbie cięć. Nożyce hydrauliczne są standardem przy grubszych materiałach oraz wszędzie tam, gdzie jakość cięcia trzeba dopasować do różnych materiałów.
Jakość krawędzi cięcia: zadziory, zaokrąglenie i odkształcenia
Krawędź po cięciu nożycami nie jest gładka na całej grubości. Ponieważ materiał najpierw się odkształca, a dopiero potem pęka, na każdej takiej krawędzi występują cztery typowe strefy:
| Strefa | Gdzie występuje | Wygląd |
|---|---|---|
| Strefa zaokrąglenia | Krawędź po stronie wejścia noża | Zaokrąglona krawędź w miejscu, w którym materiał został wciągnięty przed cięciem |
| Strefa gładka (ścinania) | Górna część powierzchni cięcia | Gładki, błyszczący pas – często ok. jednej trzeciej grubości |
| Strefa przełomu | Dolna część powierzchni cięcia | Chropowata, matowa i lekko pochylona powierzchnia |
| Zadzior | Krawędź po stronie wyjścia noża | Ostry wypływ rozerwanego materiału |
Ponadto wąskie pasy mogą po cięciu wyginać się, skręcać lub wykrzywiać, zwłaszcza przy dużym kącie pochylenia noża. Zadziory i odkształcenia zależą przede wszystkim od luzu między nożami, kąta pochylenia noża, ostrości noży i dokładności maszyny. Zadziory stanowią zagrożenie dla bezpieczeństwa i mogą utrudniać montaż, dlatego części cięte nożycami zwykle się gratuje – narzędziami ściernymi, szlifowaniem lub w gratowarkach. Na rysunku określ dopuszczalny zadzior i stan krawędzi – zobacz nasz poradnik projektowania części z blachy.
Zalety i wady cięcia nożycowego
W porównaniu z cięciem laserowym, plazmowym lub tlenowym oraz z piłowaniem cięcie nożycowe ma przy cięciach prostych wyraźne zalety:
- Brak szczeliny cięcia i wiórów: wzdłuż linii cięcia nie ma strat materiału.
- Brak strefy wpływu ciepła: jako proces na zimno cięcie nożycami nie zmienia właściwości materiału przy krawędzi.
- Bardzo duża szybkość: jeden skok przecina blachę na całej szerokości, co jest idealne przy dużych partiach i produkcji ciągłej.
- Niski koszt jednego cięcia: poza nożami nie są potrzebne gazy, chłodziwa ani inne materiały eksploatacyjne.
- Niższy koszt materiału: zakup kręgów lub arkuszy standardowych i cięcie ich we własnym zakresie jest często tańsze niż zakup gotowych wykrojów.
Wady:
- Wyłącznie cięcia proste – bez konturów, otworów i wycięć.
- Krawędź cięcia ma strefę zaokrąglenia, strefę przełomu i zadziory, dlatego jest bardziej chropowata niż krawędź po cięciu laserowym.
- Wąskie pasy mogą się wyginać lub skręcać, a bardzo grube lub bardzo twarde materiały wymagają dużych, drogich maszyn.
Cięcie nożycami, cięcie laserowe czy wykrawanie?
Cięcie nożycami, cięcie laserowe i wykrawanie często łączy się w obróbce blach. To porównanie pokazuje, który proces sprawdza się w jakim zadaniu:
| Kryterium | Cięcie nożycami | Cięcie laserowe | Wykrawanie |
|---|---|---|---|
| Kształty cięcia | Tylko linie proste | Dowolny kontur 2D | Otwory, wycięcia i kontury przy użyciu narzędzi standardowych |
| Wprowadzanie ciepła | Brak | Niewielka strefa wpływu ciepła | Brak |
| Straty materiału | Brak wzdłuż linii cięcia | Szczelina cięcia ok. 0,1–0,5 mm | Wypraski (odpad z otworów) i pozostały szkielet |
| Jakość krawędzi | Strefa zaokrąglenia, strefa gładka i strefa przełomu, zadzior | Gładka krawędź z drobnymi rowkami | Podobna jak przy cięciu nożycami, niewielki zadzior |
| Szybkość | Bardzo szybkie przy cięciach prostych | Szybkie przy złożonych konturach | Bardzo szybkie przy układach otworów |
| Typowe zastosowanie | Dzielenie kręgów i arkuszy na wykroje i pasy | Części niestandardowe, prototypy, złożone kontury | Części z wieloma otworami, elementy kształtowane, np. żaluzje |
Niestandardowe części z blachy z meviy
meviy, platforma produkcji na żądanie firmy MISUMI, wytwarza indywidualnie zaprojektowane części z blachy bezpośrednio na podstawie Twoich danych CAD 3D – a nie części katalogowe czy standardowe. Zamiast cięcia standardowych wykrojów nożycami meviy wycina każdą część od razu do jej ostatecznego konturu, a następnie ją gnie i wykańcza:
- Cięcie laserem lub na wykrawarce rewolwerowej, w zależności od części – krawędzie po cięciu laserowym są gładkie, a krawędzie wykrawane mają lekko zakrzywioną powierzchnię.
- Po stronie wyjścia narzędzia mogą wystąpić zadziory do 0,1 mm; opcjonalne złamanie krawędzi zaokrągla zadziory i narożniki.
- Dalsza obróbka, taka jak gięcie, gwintowanie, nakrętki wciskane i obróbka powierzchniowa.
- Natychmiastowa cena i termin realizacji – bez rysunku 2D.
Dowiedz się więcej o obróbce blachy z meviy.
Najczęściej zadawane pytania: cięcie blachy na gilotynie
Czym jest cięcie nożycowe?
Cięcie nożycowe to proces cięcia na zimno, w którym dwa noże działają na blachę przeciwnie skierowanymi siłami ścinającymi, aż ulegnie ona rozdzieleniu wzdłuż linii prostej. Nie powstaje przy tym szczelina cięcia, wióry ani strefa wpływu ciepła.
Jak grubą blachę można ciąć na gilotynie?
Mechaniczne nożyce gilotynowe tną zwykle stal niskowęglową o grubości do ok. 6 mm. Hydrauliczne nożyce gilotynowe tną blachy o grubości 25 mm i większej, w zależności od wielkości maszyny. Stal nierdzewna wymaga większej siły, dlatego zakres grubości jest mniejszy.
Czym jest kąt pochylenia noża w nożycach?
Kąt pochylenia noża to nachylenie noża górnego, zwykle ok. 0,5°–3°. Większy kąt zmniejsza siłę cięcia, ale może powodować wyginanie lub skręcanie wąskich pasów.
Dlaczego na krawędzi po cięciu nożycami powstają zadziory?
Ponieważ pod koniec cięcia materiał zostaje rozerwany. Wielkość zadzioru zależy głównie od luzu między nożami i ostrości noży. Prawidłowy luz i ostre noże pozwalają utrzymać małe zadziory; resztę usuwa się przez gratowanie.
Czy cięcie nożycami jest lepsze od cięcia laserowego?
Przy cięciach prostych cięcie nożycami jest szybsze i tańsze, a przy tym nie wprowadza ciepła do materiału. Przy konturach, otworach i częściach niestandardowych lepszym wyborem jest cięcie laserowe. W praktyce oba procesy często się łączy.
Podsumowanie
Cięcie blachy na gilotynie pozwala dzielić arkusze i kręgi wzdłuż linii prostych szybko, czysto oraz bez ciepła i szczeliny cięcia. Nożyce mechaniczne sprawdzają się przy cienkich blachach i dużej liczbie cięć, a nożyce hydrauliczne radzą sobie z grubymi materiałami i umożliwiają regulację jakości cięcia. Krawędź po cięciu nożycami zawsze ma strefę zaokrąglenia, strefę przełomu i zadzior – ich wielkość kontroluje się odpowiednim luzem między nożami i kątem pochylenia noża. Przy wykrojach i pasach cięcie nożycami jest bezkonkurencyjne; przy niestandardowych konturach zadanie przejmują cięcie laserowe i wykrawanie.