


Le cisaillage de tôle – aussi appelé coupe par cisaillement – est un procédé de découpe à froid qui sépare la tôle en ligne droite entre deux lames, sans chaleur, sans copeaux et sans saignée. C'est la méthode la plus rapide et la plus économique pour débiter des bobines et des tôles de grand format en bandes et en flans avant leur transformation.
Ce guide explique le principe de la coupe par cisaillement, les cisailles utilisées, l'aspect du bord cisaillé et les différences entre le cisaillage, la découpe laser et le poinçonnage.
Qu'est-ce que le cisaillage de tôle ?
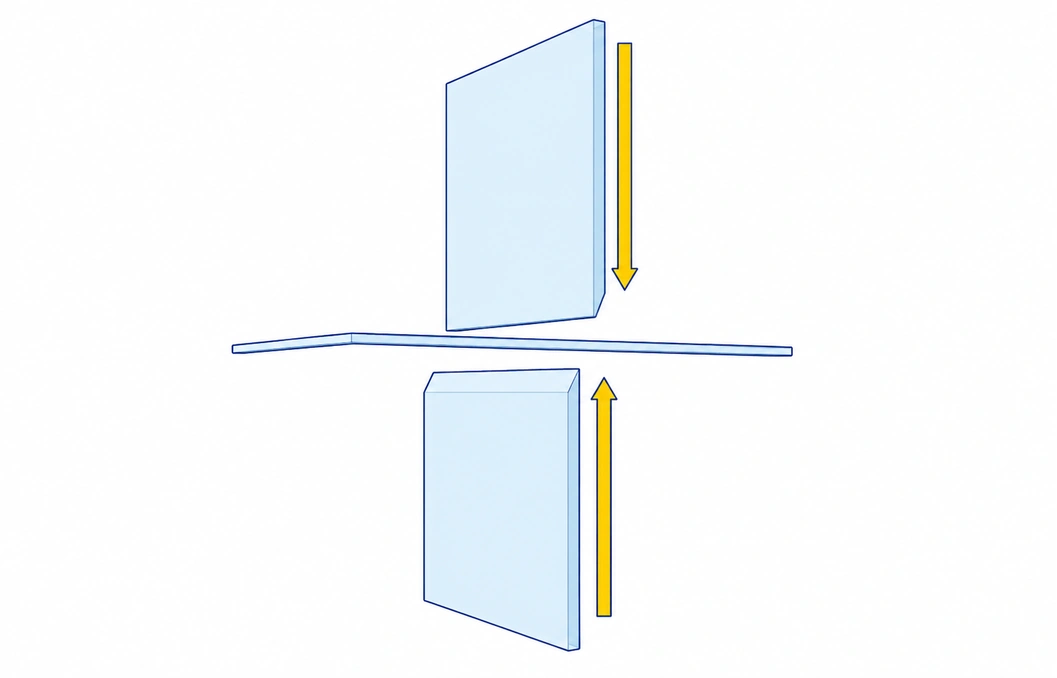
Le cisaillage de tôle est un procédé de découpe mécanique dans lequel une lame supérieure et une lame inférieure se croisent et exercent des efforts de cisaillement opposés sur le matériau. La tôle se déforme d'abord plastiquement, puis des fissures s'amorcent au niveau des deux arêtes de coupe et le matériau se rompt le long de la ligne de coupe. Une paire de ciseaux fonctionne exactement selon le même principe.
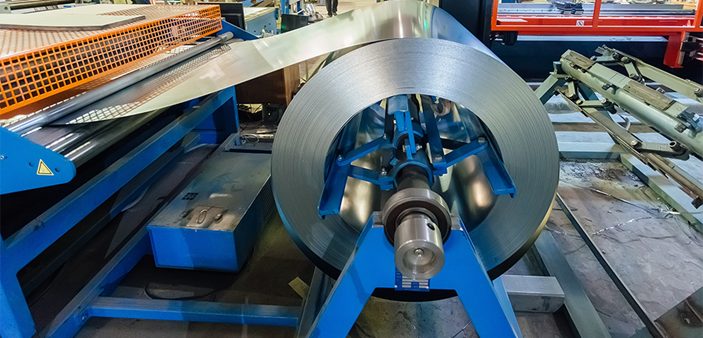
Le cisaillage s'applique aux tôles en acier, en acier inoxydable, en aluminium, en cuivre et en laiton, ainsi qu'aux plaques plastiques et au papier. Contrairement à la découpe laser, qui réalise des contours complexes, le cisaillage ne produit que des coupes droites. Il intervient donc surtout au début du processus de fabrication des pièces en tôle, pour débiter les bobines et les tôles standard en flans aux dimensions voulues. Le poinçonnage et le découpage sont eux aussi des procédés de cisaillage – à la seule différence que les arêtes de coupe forment des contours fermés au lieu de lames droites.
Comment fonctionne la coupe par cisaillement ?
Une cisaille – aussi appelée cisaille guillotine ou cisaille à tôle – coupe la tôle en trois étapes :
- Positionnement et bridage : la tôle est placée contre la butée arrière, puis des presse-tôles la plaquent fermement sur la table de la machine pour qu'elle ne puisse ni glisser ni basculer.
- Coupe : la lame supérieure descend le long de la lame inférieure fixe. Le matériau se déforme plastiquement, puis se rompt le long de la ligne de coupe.
- Séparation : la bande ou le flan découpé se détache de la machine, et la lame supérieure revient en position initiale.
Deux réglages déterminent la qualité de coupe :
- Angle de coupe (angle d'inclinaison de la lame) : la lame supérieure est inclinée, généralement d'environ 0,5° à 3°, afin de couper la tôle progressivement plutôt que sur toute sa largeur en une fois. L'effort de coupe nécessaire s'en trouve réduit. Les tôles plus épaisses exigent un angle plus grand – mais un angle trop important fait cintrer ou vriller la bande découpée.
- Jeu de coupe : l'écart entre la lame supérieure et la lame inférieure, généralement d'environ 5–10 % de l'épaisseur de la tôle selon le matériau. Un jeu trop faible augmente l'effort et l'usure des lames ; un jeu trop important provoque de grosses bavures et un bombé prononcé.
Types de cisailles
Le type de machine dépend de l'épaisseur de tôle et du volume de production. Les capacités indiquées s'entendent pour de l'acier doux et dépendent de la taille de la machine :
| Type de machine | Entraînement | Épaisseur de tôle typique | Points forts | Points faibles |
|---|---|---|---|---|
| Cisaille guillotine mécanique | Moteur électrique, volant d'inertie et embrayage | Jusqu'à env. 6 mm | Rapide, conception simple, entretien facile | Fort choc de coupe et bruit ; ne convient pas aux tôles épaisses |
| Cisaille guillotine hydraulique | Vérins hydrauliques | Env. 3 à 25 mm et plus | Angle de coupe et jeu réglables, haute qualité de coupe, protection contre les surcharges, faibles vibrations | Plus lente ; le circuit hydraulique demande de l'entretien |
| Cisaille hydraulique à lame pivotante | Hydraulique, tablier supérieur pivotant | Env. 3 à 16 mm | Robuste et économique | Angle de coupe fixe ; moins polyvalente que les cisailles guillotines |
| Lignes de refendage et de coupe à longueur | Couteaux circulaires rotatifs ou cisailles volantes | Bobines fines à moyennes | Production continue, cadence très élevée | Uniquement pour les bobines et les grandes séries |
Les cisailles mécaniques sont le choix économique pour les tôles fines et les cadences de coupe élevées. Les cisailles hydrauliques sont la référence pour les matériaux plus épais et dès que la qualité de coupe doit être adaptée à différents matériaux.
Qualité du bord cisaillé : bavures, bombé et distorsion
Un bord cisaillé n'est pas lisse sur toute son épaisseur. Comme le matériau se déforme d'abord puis se rompt, chaque bord cisaillé présente quatre zones caractéristiques :
| Zone | Emplacement | Aspect |
|---|---|---|
| Bombé (arrondi) | Arête côté entrée de la lame | Arête arrondie, là où le matériau a été entraîné avant la coupe |
| Zone cisaillée (brillante) | Partie supérieure de la surface de coupe | Bande lisse et brillante – souvent environ un tiers de l'épaisseur |
| Zone d'arrachement | Partie inférieure de la surface de coupe | Surface rugueuse, mate et légèrement inclinée |
| Bavure | Arête côté sortie de la lame | Saillie tranchante de matière arrachée |
En outre, les bandes étroites peuvent cintrer, vriller ou se courber après la coupe, en particulier avec un angle de coupe important. Les bavures et la distorsion dépendent principalement du jeu de coupe, de l'angle de coupe, de l'affûtage des lames et de la précision de la machine. Les bavures présentent un risque de blessure et peuvent gêner l'assemblage : les pièces cisaillées sont donc généralement ébavurées à l'aide d'outils abrasifs, par meulage ou sur des ébavureuses. Indiquez sur le plan la bavure admissible et l'état des arêtes – voir notre guide de conception des pièces en tôle.
Avantages et inconvénients de la coupe par cisaillement
Par rapport à la découpe laser, au coupage plasma ou oxycoupage et au sciage, la coupe par cisaillement offre de nets avantages pour les coupes droites :
- Ni saignée ni copeaux : aucune perte de matière le long de la ligne de coupe.
- Pas de zone affectée thermiquement : procédé à froid, le cisaillage ne modifie pas les propriétés du matériau au niveau du bord.
- Très rapide : une seule course coupe toute la largeur de la tôle – idéal pour les grandes séries et la production continue.
- Faible coût par coupe : ni gaz, ni liquide de refroidissement, ni consommables en dehors des lames.
- Coût matière réduit : acheter des bobines ou des tôles standard et les cisailler en interne revient souvent moins cher que d'acheter des flans prédécoupés.
Les inconvénients :
- Uniquement des coupes droites – ni contours, ni trous, ni découpes.
- Le bord cisaillé présente un bombé, une zone d'arrachement et des bavures ; il est donc plus rugueux qu'un bord découpé au laser.
- Les bandes étroites peuvent cintrer ou vriller, et les matériaux très épais ou très durs nécessitent des machines imposantes et coûteuses.
Cisaillage, découpe laser ou poinçonnage : comparatif
Le cisaillage, la découpe laser et le poinçonnage sont souvent combinés dans la fabrication de pièces en tôle. Ce comparatif montre quel procédé convient à quelle tâche :
| Critère | Cisaillage | Découpe laser | Poinçonnage |
|---|---|---|---|
| Formes de coupe | Lignes droites uniquement | Tout contour 2D | Trous, découpes et contours avec outils standard |
| Apport de chaleur | Aucun | Faible zone affectée thermiquement | Aucun |
| Perte de matière | Aucune le long de la coupe | Saignée d'env. 0,1–0,5 mm | Débouchures et squelette résiduel |
| Qualité du bord | Bombé, zone cisaillée et zone d'arrachement, bavure | Bord lisse avec fines stries | Comparable au cisaillage, faible bavure |
| Vitesse | Très rapide pour les coupes droites | Rapide pour les contours complexes | Très rapide pour les motifs de trous |
| Utilisation typique | Débit de bobines et de tôles en flans et en bandes | Pièces sur mesure, prototypes, contours complexes | Pièces comportant de nombreux trous, formes embouties comme les persiennes |
Pièces en tôle sur mesure avec meviy
meviy, la plateforme de fabrication à la demande de MISUMI, produit des pièces en tôle conçues individuellement, directement à partir de vos données CAO 3D – il ne s'agit pas de pièces catalogue ou standard. Au lieu de cisailler des flans standard, meviy découpe chaque pièce à son contour définitif, puis la plie et la finit :
- Découpe au laser ou sur poinçonneuse à tourelle selon la pièce – les bords découpés au laser sont lisses, les bords poinçonnés présentent une surface légèrement arrondie.
- Des bavures jusqu'à 0,1 mm peuvent apparaître côté sortie ; le chanfreinage des arêtes en option arrondit bavures et angles.
- Opérations complémentaires telles que pliage, taraudage, écrous à sertir et traitement de surface.
- Prix et délai instantanés – aucun plan 2D requis.
En savoir plus sur la fabrication de pièces en tôle avec meviy.
Questions fréquentes sur le cisaillage de tôle
Qu'est-ce que la coupe par cisaillement ?
La coupe par cisaillement est un procédé de découpe à froid dans lequel deux lames exercent des efforts de cisaillement opposés sur une tôle jusqu'à sa rupture le long d'une ligne droite. Elle ne produit ni saignée, ni copeaux, ni zone affectée thermiquement.
Quelle épaisseur une cisaille peut-elle couper ?
Les cisailles guillotines mécaniques coupent généralement l'acier doux jusqu'à environ 6 mm. Les cisailles guillotines hydrauliques coupent 25 mm et plus, selon la taille de la machine. L'acier inoxydable exige un effort plus important, la capacité est donc plus faible.
Qu'est-ce que l'angle de coupe d'une cisaille ?
L'angle de coupe est l'inclinaison de la lame supérieure, généralement d'environ 0,5° à 3°. Un angle plus grand réduit l'effort de coupe, mais peut faire cintrer ou vriller les bandes étroites.
Pourquoi un bord cisaillé présente-t-il des bavures ?
Parce que le matériau est arraché en fin de coupe. La taille de la bavure dépend principalement du jeu de coupe et de l'affûtage des lames. Un jeu correct et des lames bien affûtées limitent les bavures ; l'ébavurage élimine le reste.
Le cisaillage est-il préférable à la découpe laser ?
Pour les coupes droites, le cisaillage est plus rapide, moins coûteux et sans apport de chaleur. Pour les contours, les trous et les pièces sur mesure, la découpe laser est le meilleur choix. En pratique, les deux sont souvent combinés.
Conclusion
Le cisaillage de tôle découpe tôles et bobines en ligne droite, rapidement, proprement, sans chaleur ni saignée. Les cisailles mécaniques conviennent aux tôles fines et aux cadences de coupe élevées, tandis que les cisailles hydrauliques traitent les matériaux épais avec une qualité de coupe réglable. Le bord cisaillé présente toujours un bombé, une zone d'arrachement et une bavure – maîtrisés par un jeu de coupe et un angle de coupe adaptés. Pour les flans et les bandes, le cisaillage est imbattable ; pour les contours sur mesure, la découpe laser et le poinçonnage prennent le relais.