


Les tolérances d'usinage CNC définissent l'écart admissible entre une cote usinée et sa valeur nominale – par exemple 50 ±0,1 mm. Elles déterminent si les pièces s'assemblent et fonctionnent, et influencent directement le temps et le coût d'usinage. Bien choisir les tolérances est donc l'une des tâches les plus importantes des concepteurs et des ingénieurs.
Ce guide présente les types de tolérances et les normes correspondantes, les tolérances générales selon l'ISO 2768, la bonne manière de spécifier les tolérances dimensionnelles, angulaires et d'ajustement, ainsi que l'influence de la cotation sur le cumul des tolérances.
Que sont les tolérances d'usinage CNC ?
Une tolérance est la variation admissible d'une cote par rapport à sa dimension nominale. Aucune machine ne produit une pièce exactement à la dimension nominale : l'usure des outils, la température, le bridage et le matériau lui-même entraînent toujours de légers écarts. Les tolérances fixent l'ampleur maximale de ces écarts, afin que chaque pièce reste assemblable, fonctionnelle et interchangeable.
En usinage CNC, les tolérances sont généralement exprimées en millimètres (mm) ou en micromètres (µm) et sont indiquées sur le dessin technique ou dans le modèle 3D. Elles concilient deux objectifs : être suffisamment serrées pour la fonction de la pièce, mais aussi larges que possible pour que l'usinage reste efficace et économique.
Types de tolérances d'usinage CNC
Cinq types de tolérances sont utilisés en conception de pièces. Chacun maîtrise une propriété différente et est défini par sa propre norme ISO :
| Type de tolérance | Ce qu'elle maîtrise | Norme | Exemple |
|---|---|---|---|
| Tolérances dimensionnelles | Longueurs, diamètres, épaisseurs, angles | ISO 14405-1, tolérances générales ISO 2768-1 | 50 ±0,1 mm, 90° ±0,5° |
| Tolérances géométriques (GD&T) | Forme, orientation, position et battement des éléments | ISO 1101, tolérances générales ISO 2768-2 | Planéité 0,05 mm |
| État de surface | Rugosité d'une surface | ISO 21920-1 (anciennement ISO 1302) | Ra 1,6 µm |
| Ajustements | Degré de serrage entre un alésage et un arbre | ISO 286-1 et ISO 286-2 | Ø10 H7/g6 |
| Tolérances de position | Position des éléments par rapport aux références | ISO 1101, ISO 5459 (références) | Position Ø0,1 par rapport à A, B, C |
Au Royaume-Uni, la norme BS 8888 regroupe ces normes ISO dans un cadre unique pour la documentation technique de produits.
Les tolérances géométriques en bref
Les tolérances géométriques maîtrisent la forme et la position des éléments au-delà de leur dimension. Chaque caractéristique possède son propre symbole, placé dans un cadre de tolérance sur le dessin :
| Catégorie | Caractéristiques | Référence nécessaire ? |
|---|---|---|
| Forme | Rectitude, planéité, circularité, cylindricité | Non |
| Orientation | Parallélisme, perpendicularité, inclinaison | Oui |
| Position | Localisation, concentricité / coaxialité, symétrie | Oui (en général) |
| Battement | Battement circulaire, battement total | Oui |
| Profil | Profil d'une ligne quelconque, profil d'une surface quelconque | Facultative |
Termes clés des tolérances dimensionnelles
Des termes mal compris entraînent des erreurs de conception. Voici les termes les plus importants selon l'ISO 286-1 :
| Terme | Signification |
|---|---|
| Élément dimensionnel | Élément défini par une dimension linéaire ou angulaire, p. ex. le diamètre d'un trou ou la largeur d'une rainure |
| Dimension nominale | Dimension idéale indiquée sur le dessin, p. ex. Ø10 |
| Dimensions maximale et minimale admissibles | Plus grande et plus petite dimension que peut avoir l'élément fini |
| Écart supérieur | Dimension maximale admissible moins dimension nominale (ES pour les alésages, es pour les arbres) |
| Écart inférieur | Dimension minimale admissible moins dimension nominale (EI pour les alésages, ei pour les arbres) |
| Tolérance | Différence entre la dimension maximale et la dimension minimale admissibles ; toujours positive |
| Écart fondamental | Écart le plus proche de la dimension nominale, désigné par une lettre (p. ex. H, g) |
| Grade de tolérance (degré IT) | Valeur de la tolérance, désignée par un nombre de IT01 à IT18 |
| Classe de tolérance | Combinaison de l'écart fondamental et du grade de tolérance, p. ex. H7 ou g6 |
Tolérances générales selon l'ISO 2768
Lorsqu'une cote du dessin ne porte pas de tolérance individuelle, c'est la tolérance générale indiquée dans le cartouche qui s'applique – par exemple « ISO 2768-mK ». Les tolérances générales allègent les dessins : seules les cotes réellement importantes nécessitent une tolérance individuelle. Elles sont symétriques par rapport à la dimension nominale, et une pièce est acceptable tant que chaque cote reste dans la plage admise.
L'ISO 2768-1 définit quatre classes de tolérance pour les pièces usinées : f (fine), m (moyenne), c (grossière) et v (très grossière). Les valeurs sont identiques à celles de la norme japonaise JIS B 0405.
Dimensions linéaires (hors chanfreins et rayons)
| Dimension nominale (mm) | f (fine) | m (moyenne) | c (grossière) | v (très grossière) |
|---|---|---|---|---|
| 0,5 à 3 | ±0,05 | ±0,1 | ±0,2 | – |
| Plus de 3 à 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| Plus de 6 à 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| Plus de 30 à 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| Plus de 120 à 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| Plus de 400 à 1 000 | ±0,3 | ±0,8 | ±2 | ±4 |
| Plus de 1 000 à 2 000 | ±0,5 | ±1,2 | ±3 | ±6 |
| Plus de 2 000 à 4 000 | – | ±2 | ±4 | ±8 |
Chanfreins et rayons (rayons extérieurs et hauteurs de chanfrein)
| Dimension nominale (mm) | f et m | c et v |
|---|---|---|
| 0,5 à 3 | ±0,2 | ±0,4 |
| Plus de 3 à 6 | ±0,5 | ±1 |
| Plus de 6 | ±1 | ±2 |
Dimensions angulaires
| Longueur du côté le plus court (mm) | f et m | c | v |
|---|---|---|---|
| Jusqu'à 10 | ±1° | ±1°30′ | ±3° |
| Plus de 10 à 50 | ±30′ | ±1° | ±2° |
| Plus de 50 à 120 | ±20′ | ±30′ | ±1° |
| Plus de 120 à 400 | ±10′ | ±15′ | ±30′ |
| Plus de 400 | ±5′ | ±10′ | ±20′ |
La classe m (moyenne) est le choix le plus courant pour les pièces usinées CNC. La classe f est utilisée pour les pièces de précision, tandis que les classes c et v conviennent à l'usinage d'ébauche et aux grandes pièces soudées ou moulées.
Comment spécifier les tolérances dimensionnelles
Si la tolérance générale ne suffit pas, indiquez une tolérance individuelle à côté de la cote nominale. Si les écarts supérieur et inférieur sont égaux, notez-les avec ±. S'ils sont différents, superposez-les : l'écart supérieur en haut, l'écart inférieur en bas.
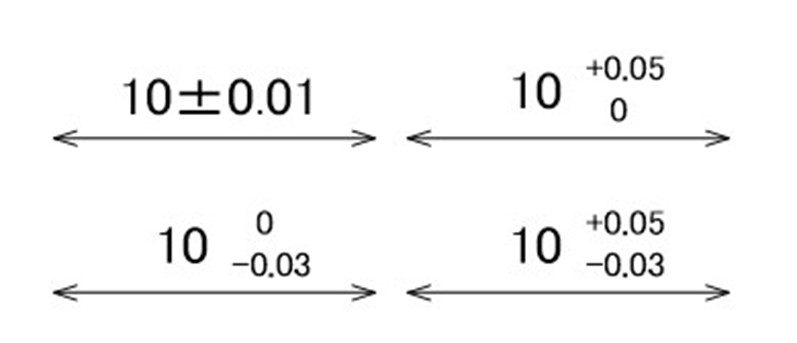
Une tolérance dimensionnelle n'est pas forcément symétrique. Une tolérance unilatérale telle que 10 +0,05/0 décale la plage admise d'un seul côté de la dimension nominale et traduit l'intention de conception – par exemple qu'un trou ne doit jamais être inférieur à 10 mm. Gardez à l'esprit que les usineurs visent généralement le milieu de l'intervalle de tolérance.
Les valeurs de tolérance s'écrivent dans la même taille de police que la cote elle-même. Les réglages par défaut de votre logiciel CAO conviennent généralement, à condition que le texte reste bien lisible.
Comment spécifier les tolérances angulaires
Les tolérances angulaires suivent la même notation que les tolérances dimensionnelles, mais l'unité doit toujours être indiquée. Les angles sont généralement exprimés en degrés (°), minutes (′) et secondes (″) : 60 secondes font une minute et 60 minutes font un degré – exactement comme sur une horloge.
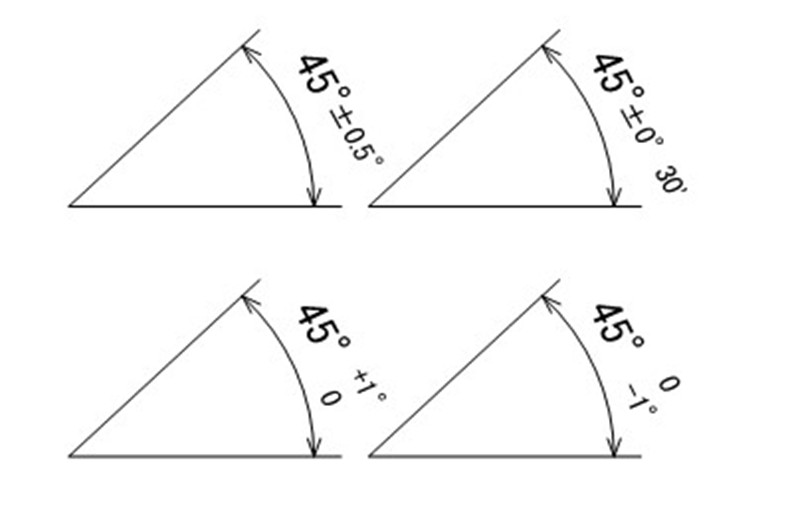
Pour convertir des minutes en degrés décimaux, divisez par 60. Le choix entre degrés décimaux et degrés-minutes vous appartient : les deux sont corrects.
| Minutes | 1′ | 5′ | 10′ | 15′ | 20′ | 30′ | 45′ |
|---|---|---|---|---|---|---|---|
| Degrés décimaux | 0,0167° | 0,0833° | 0,1667° | 0,25° | 0,3333° | 0,5° | 0,75° |
Cumul des tolérances : cotation en chaîne ou cotation en parallèle
La manière de coter une pièce détermine comment les tolérances se cumulent. L'exemple ci-dessous montre la même pièce, d'une largeur totale de 90 mm avec une rainure de 30 mm, cotée de deux façons avec des tolérances générales (classe m).
Cotation en parallèle
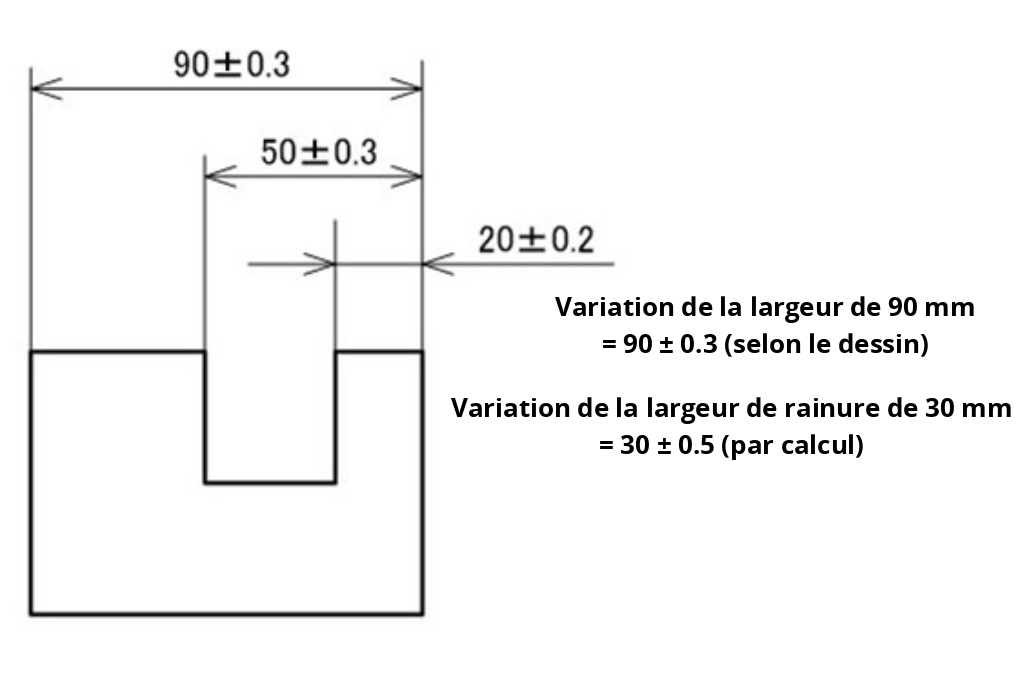
Toutes les cotes partent du bord droit. La largeur totale se lit directement : 90 ±0,3 mm. La largeur de rainure, en revanche, résulte de la différence entre 50 mm et 20 mm, si bien que les deux tolérances s'additionnent : ±0,3 + ±0,2 = ±0,5 mm.
Cotation en chaîne
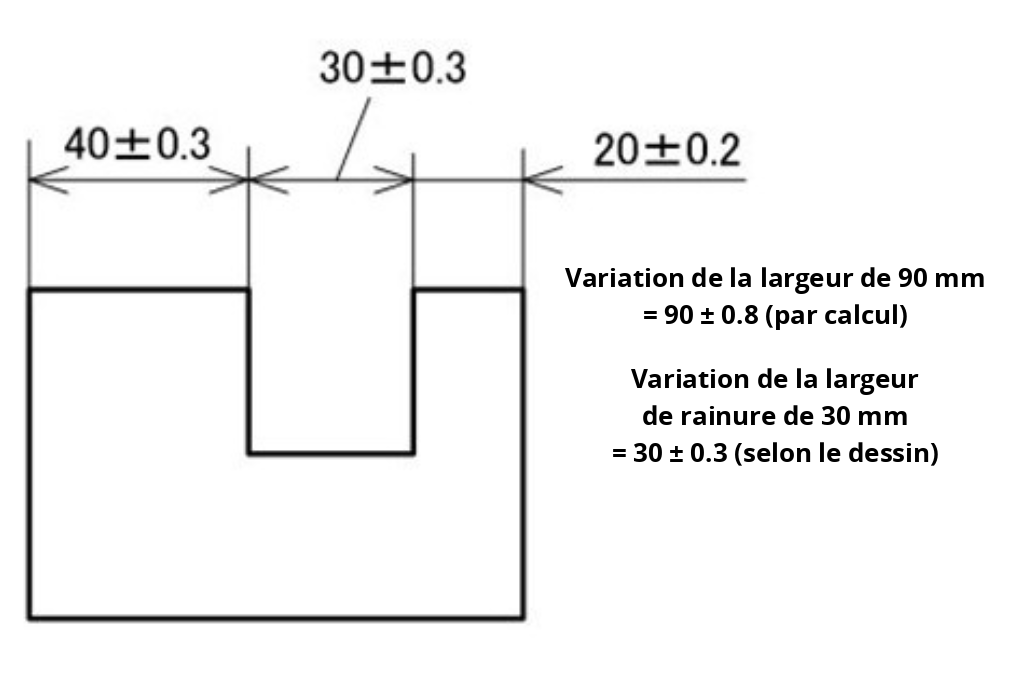
Les cotes se suivent les unes les autres. La largeur de rainure se lit directement : 30 ±0,3 mm. La largeur totale est la somme de trois cotes, si bien que les trois tolérances s'additionnent : ±0,3 + ±0,3 + ±0,2 = ±0,8 mm.
| Cote | Cotation en parallèle | Cotation en chaîne |
|---|---|---|
| Largeur totale 90 mm | ±0,3 mm (directe) | ±0,8 mm (calculée) |
| Largeur de rainure 30 mm | ±0,5 mm (calculée) | ±0,3 mm (directe) |
Remarque : les dimensions nominales peuvent s'additionner ou se soustraire, mais les tolérances s'additionnent toujours. La règle est simple :
- Cotez directement les éléments fonctionnellement critiques, afin que leur tolérance ne résulte pas d'un calcul.
- Si la largeur de rainure est la plus importante, utilisez la cotation en chaîne. Si c'est la largeur totale ou la position de la rainure par rapport au bord qui compte le plus, utilisez la cotation en parallèle.
- Évitez les longues chaînes de cotes sur les éléments critiques : chaque maillon ajoute sa tolérance.
Le calcul ci-dessus correspond à une analyse au pire des cas : il suppose que toutes les cotes se trouvent simultanément à leurs valeurs extrêmes. Pour des séries plus importantes, on utilise souvent une analyse statistique (racine de la somme des carrés, RSS). Dans l'exemple de cotation en chaîne, elle donne √(0,3² + 0,3² + 0,2²) ≈ ±0,47 mm au lieu de ±0,8 mm.
Ajustements : avec jeu, incertain et avec serrage
Un ajustement décrit la relation entre un alésage et un arbre avant leur assemblage. L'ISO 286 définit trois types de tolérance d'ajustement :
- Ajustement avec jeu : l'arbre est toujours plus petit que l'alésage. Utilisé pour les pièces coulissantes et tournantes et pour les pièces qui doivent être faciles à assembler.
- Ajustement incertain : selon les dimensions réelles, il en résulte un léger jeu ou un léger serrage. Utilisé pour le positionnement précis de pièces telles que les engrenages, les accouplements et les goupilles de positionnement.
- Ajustement avec serrage : l'arbre est toujours plus grand que l'alésage. Utilisé pour les pièces emmanchées à force, comme les bagues et les goupilles, qui doivent rester durablement en place.
Comment spécifier les ajustements sur un dessin
Les ajustements sont spécifiés par une classe de tolérance placée après la dimension nominale : une lettre majuscule pour les alésages (Ø10 H7) et une lettre minuscule pour les arbres (Ø10 g6). La lettre définit la position de la zone de tolérance par rapport à la dimension nominale ; le nombre définit son étendue. Les rainures et les fentes sont considérées comme des alésages, les parties saillantes comme des arbres.
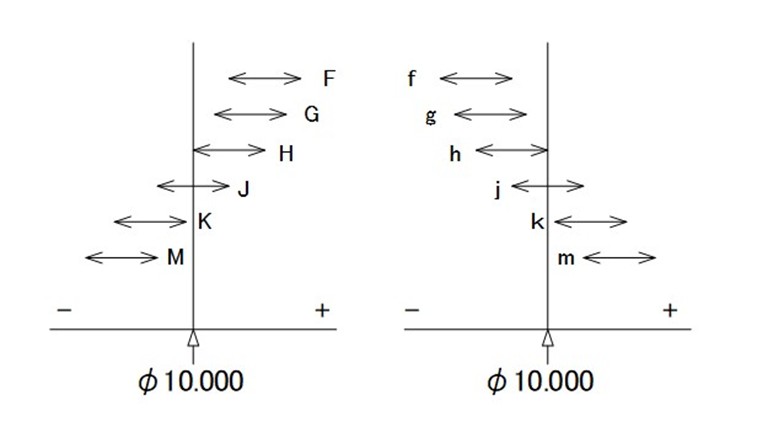
Le système de l'alésage normal avec des alésages H7 est le plus répandu en construction mécanique. Combinaisons courantes :
| Ajustement | Type | Écarts de l'arbre pour Ø10 (alésage H7 : 0/+0,015 mm) | Utilisation courante |
|---|---|---|---|
| H7/g6 | Avec jeu (glissant) | −0,005 / −0,014 mm | Pièces coulissantes et tournantes de précision, guidages |
| H7/h6 | Avec jeu (de positionnement) | 0 / −0,009 mm | Pièces positionnées et assemblables à la main |
| H7/k6 | Incertain | +0,010 / +0,001 mm | Engrenages, poulies et accouplements sur arbres |
| H7/p6 | Avec serrage (emmanchement léger) | +0,024 / +0,015 mm | Bagues et goupilles de positionnement emmanchées à force |
Quel niveau de précision pour les tolérances d'usinage CNC ?
Des tolérances plus serrées impliquent un usinage plus lent, davantage de contrôles et plus de rebuts – le coût augmente donc fortement à mesure que les tolérances se resserrent. À titre indicatif pour l'usinage CNC :
- Usinage standard : tolérance générale ISO 2768-m, soit ±0,1 à ±0,3 mm pour des dimensions de pièces courantes.
- Usinage de précision : ±0,01 à ±0,05 mm pour les ajustements, les portées de roulement et les éléments de positionnement.
- Plastiques : prévoyez des tolérances plus larges, car les plastiques se dilatent davantage avec la température et certains absorbent l'humidité.
Respectez ces principes pour obtenir des pièces précises et abordables :
- Vérifiez d'abord la tolérance générale et n'ajoutez des tolérances individuelles que là où la fonction l'exige.
- Pour les pièces assemblées, utilisez des classes d'ajustement normalisées telles que H7 plutôt que des valeurs arbitraires.
- Cotez directement les éléments critiques pour éviter le cumul des tolérances.
- Tenez compte du matériau : avec l'acier inoxydable, l'acier trempé et les plastiques, il est plus difficile de tenir des tolérances serrées qu'avec l'aluminium ou l'acier de décolletage.
Tolérances d'usinage CNC avec meviy
meviy, la plateforme de fabrication à la demande de MISUMI, produit des pièces conçues sur mesure directement à partir de vos données CAO 3D – et non des pièces de catalogue ou standard. Les tolérances sont gérées directement dans le modèle 3D, sans dessin 2D :
- Les cotes sans tolérance individuelle sont usinées selon des tolérances générales moyennes (JIS B 0405 m, équivalent à ISO 2768-m).
- Les tolérances plus serrées se définissent directement dans la visionneuse 3D, avec des intervalles de tolérance jusqu'à 0,02 mm (±0,01 mm).
- Les trous de précision avec une tolérance d'ajustement H7 sont réalisés par alésage à l'alésoir.
- Le prix et le délai sont recalculés instantanément lorsque vous modifiez une tolérance : vous voyez immédiatement le coût de la précision.
Cela s'applique au fraisage CNC et au tournage CNC. En savoir plus sur l'usinage CNC avec meviy.
Questions fréquentes sur les tolérances d'usinage CNC
Quelle est la tolérance standard en usinage CNC ?
La norme la plus courante est la tolérance générale ISO 2768-m (moyenne). Pour une cote comprise entre 30 et 120 mm, elle admet ±0,3 mm. Les tolérances plus serrées doivent être spécifiées individuellement sur le dessin ou dans le modèle 3D.
Quelle est la différence entre l'ISO 2768-1 et l'ISO 2768-2 ?
L'ISO 2768-1 couvre les tolérances générales des dimensions linéaires et angulaires dans les classes f, m, c et v. L'ISO 2768-2 couvre les tolérances géométriques générales telles que la rectitude, la planéité et la perpendicularité dans les classes H, K et L. Les deux sont souvent combinées sur les dessins, p. ex. ISO 2768-mK.
Que signifie H7 ?
H7 est une classe de tolérance pour les alésages selon l'ISO 286. La lettre H signifie que l'écart inférieur est nul : l'alésage n'est donc jamais plus petit que la dimension nominale. Le chiffre 7 correspond au grade de tolérance ; pour un alésage de Ø10, H7 admet 0 à +0,015 mm.
Qu'est-ce que le cumul des tolérances ?
Le cumul des tolérances est l'addition des tolérances lorsqu'une cote résulte de plusieurs autres cotes. Dans une chaîne de trois cotes de ±0,3, ±0,3 et ±0,2 mm, la cote résultante peut varier jusqu'à ±0,8 mm. Coter directement les éléments critiques permet de l'éviter.
Jusqu'où peut-on serrer les tolérances d'usinage CNC ?
Les machines CNC modernes peuvent tenir des tolérances de ±0,01 mm, voire plus serrées, sur les éléments critiques. De telles tolérances augmentent considérablement le coût ; elles ne doivent donc être utilisées que là où la fonction de la pièce l'exige.
Conclusion
Les tolérances d'usinage CNC font le lien entre l'intention de conception et une pièce fonctionnelle et abordable. Utilisez les tolérances générales selon l'ISO 2768 pour tout ce qui n'est pas critique, n'ajoutez des tolérances dimensionnelles, angulaires et d'ajustement individuelles que là où la fonction l'exige, et cotez directement les éléments critiques pour éviter le cumul des tolérances. Résultat : des pièces qui s'assemblent du premier coup, au coût le plus bas possible.