


Les procédés de moulage donnent sa forme à la matière à l’aide d’un moule ou d’une matrice – et ils produisent une grande partie des pièces métalliques et plastiques qui nous entourent, des vilebrequins et blocs moteurs aux panneaux de carrosserie et boîtiers en plastique. Ce guide explique le fonctionnement des principaux procédés de moulage, la constitution d’un moule d’injection et les cas où un moule est plus rentable que l’usinage.
Nous présentons le forgeage, la fonderie, l’emboutissage et le moulage par injection, les comparons et examinons les points essentiels lors de la conception et de la fabrication des moules.
Procédés de moulage : de quoi s’agit-il ?
Le moulage regroupe des procédés de fabrication qui utilisent un moule – généralement en métal ou en sable – pour donner sa forme à un matériau. Selon le procédé, le matériau est comprimé dans le moule, ou bien chauffé jusqu’à l’état liquide puis coulé ou injecté dans celui-ci. La méthode adaptée dépend du matériau et de la forme du produit.
L’outil porte deux noms : en fonderie et en moulage par injection, on parle de moule ; en forgeage et en emboutissage, où le métal solide est mis en forme sous pression, on parle généralement de matrice. Le principe reste le même – la forme de l’outil définit la forme de la pièce.
Avantages et inconvénients du moulage
La caractéristique déterminante du moulage est le moule lui-même. Les pièces doivent être conçues de manière à pouvoir en être retirées facilement. Les trous latéraux, contre-dépouilles et formes creuses sont possibles, mais nécessitent des éléments de moule supplémentaires ou des techniques particulières.
Avantages
- Idéal pour la production en grande série : le moulage permet de fabriquer de grandes quantités de pièces identiques avec une qualité constante.
- Formes complexes : le moulage se prête très bien à la réalisation de courbes complexes et de surfaces gauches, comme les pales de ventilateur ou les panneaux de carrosserie.
- Faible coût par pièce : une fois le moule réalisé, chaque pièce supplémentaire est produite rapidement et à moindre coût.
Inconvénients
- Coût initial et délai élevés : la fabrication d’un moule, en particulier métallique, exige beaucoup de temps et d’investissement, ce qui rend le moulage inadapté aux petites quantités.
- Flexibilité limitée : une fois le moule fabriqué, les modifications de conception sont difficiles et coûteuses.
- Contraintes de forme : les pièces doivent pouvoir être démoulées, ce qui limite certaines géométries ou impose un outillage plus complexe.
Les types de procédés de moulage en un coup d’œil
| Procédé | Matériau | État du matériau | Outil | Pièces typiques |
|---|---|---|---|---|
| Forgeage | Acier, alliages d’aluminium | Solide, à chaud ou à froid | Matrice | Vilebrequins, bielles, outils à main |
| Fonderie | Fonte, aluminium | Liquide (en fusion) | Moule (métal, sable ou plâtre) | Blocs moteurs, carters, jantes |
| Emboutissage | Tôle d’acier et d’aluminium | Tôle solide, à température ambiante | Matrice | Panneaux de carrosserie, portières, pièces d’électroménager |
| Moulage par injection | Plastiques, certains caoutchoucs | En fusion | Moule (acier à outils ou aluminium) | Boîtiers, récipients, jouets, vaisselle |
Forgeage
Le forgeage met le métal en forme par martelage ou par pressage. Traditionnellement, le matériau est chauffé au rouge puis façonné au marteau ; en production industrielle, il est formé dans des matrices montées sur des marteaux-pilons ou des presses à forger.
Le forgeage exploite la plasticité de métaux tels que l’acier et les alliages d’aluminium. Une billette métallique est frappée ou pressée avec une force considérable, ce qui la déforme plastiquement jusqu’à la forme souhaitée. On distingue deux types principaux :
- Forgeage à chaud : le matériau est chauffé à environ 1 100–1 250 °C pour les matériaux ferreux et à environ 400 °C pour les alliages d’aluminium.
- Forgeage à froid : le matériau est formé à température ambiante, bien qu’il s’échauffe pendant la déformation.
Le principal avantage du forgeage est l’affinement de la structure interne du métal : le fibrage suit la forme de la pièce, ce qui accroît sa résistance. C’est pourquoi on forge les composants qui doivent supporter des charges élevées.
Applications du forgeage
- Pièces automobiles : vilebrequins, bielles et autres composants fortement sollicités
- Pièces aéronautiques : composants de turbine et trains d’atterrissage
- Composants de centrales électriques : arbres principaux de turbine
- Outils : couteaux, pinces et autres outils à main
Fonderie
La fonderie est l’une des plus anciennes techniques de travail des métaux. Le métal en fusion – fer ou aluminium, par exemple – est coulé dans un moule, où il refroidit et se solidifie dans la forme souhaitée.
Les moules peuvent être en métal, en sable ou en plâtre. Par rapport au forgeage, la fonderie facilite la réalisation de formes complexes, y compris de cavités internes. Les moules métalliques sont coûteux mais adaptés aux grandes séries, tandis que les moules en sable et en plâtre sont plus abordables et conviennent aux pièces unitaires et aux petites séries. En revanche, la fonderie exige d’importants équipements de fusion et de manutention, et les pièces peuvent présenter des vides internes, appelés porosités. La fonte est en outre relativement fragile par rapport à l’acier forgé, en raison de sa teneur en carbone plus élevée.
Applications de la fonderie
- Pièces automobiles : blocs moteurs, carters de boîte de vitesses et jantes
- Électronique : boîtiers d’ordinateurs et d’appareils photo
- Articles ménagers : bouilloires, poêles et plaques d’égout
Emboutissage
L’emboutissage met le matériau en forme en le pressant dans une matrice. Il s’applique principalement aux tôles métalliques minces, mais aussi à d’autres matériaux comme le papier et le plastique.
Lors de l’emboutissage, des tôles minces – par exemple de l’acier laminé à froid comme le SPCC, présenté dans notre article sur l’acier laminé à chaud et à froid – sont pressées dans une matrice et déformées plastiquement. Contrairement au forgeage, qui travaille un matériau massif, l’emboutissage nécessite moins d’effort et s’effectue généralement à température ambiante. L’acier et les alliages d’aluminium sont les matériaux les plus courants.
L’emboutissage est étroitement lié à la tôlerie. Tous deux mettent en forme des tôles minces, mais l’emboutissage utilise des matrices dédiées et devient rentable pour les grandes séries de pièces identiques, comme les panneaux de carrosserie. Pour les prototypes et les petites séries, il est plus économique de produire les pièces en tôle sans outillage dédié – par découpe laser et pliage.
Applications de l’emboutissage
- Pièces aéronautiques : panneaux de revêtement extérieur des avions
- Pièces automobiles : panneaux de carrosserie et portières
- Appareils électriques : tambours de lave-linge et luminaires
- Objets du quotidien : cuillères, pièces de monnaie et produits similaires
Moulage par injection
Le moulage par injection est le procédé le plus important pour la mise en forme des plastiques ; il est également utilisé pour certains caoutchoucs. La matière première, généralement sous forme de granulés, est fondue puis injectée sous pression dans un moule, où elle refroidit et se solidifie. Des additifs et des colorants peuvent être incorporés pour conférer à la pièce les propriétés requises. Les matériaux courants vont des plastiques de grande consommation aux plastiques techniques, en passant par les plastiques transparents.
Un cycle de moulage par injection se déroule en quatre étapes :
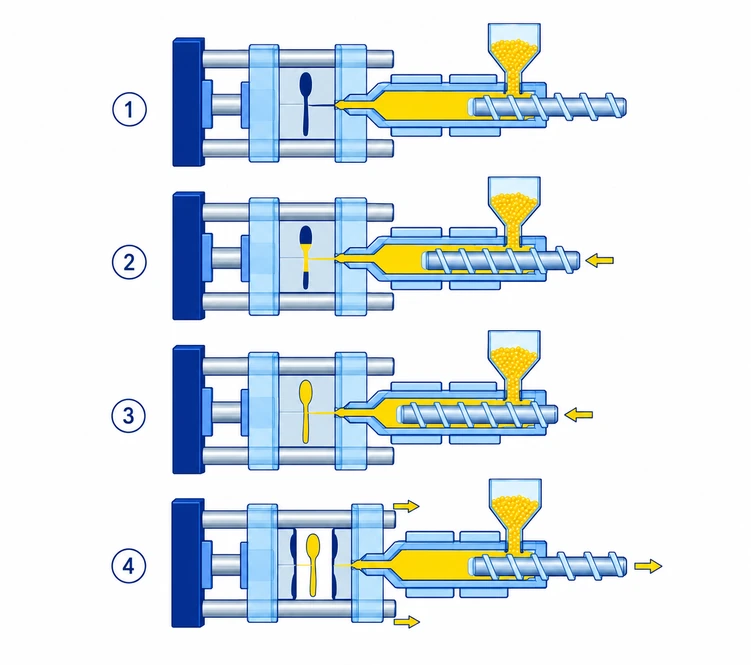
- Fermeture : les deux parties du moule se ferment et sont maintenues l’une contre l’autre avec une force élevée.
- Injection : la vis pousse le plastique fondu à travers la buse dans le moule.
- Maintien et refroidissement : la pression est maintenue pendant que le plastique refroidit et se solidifie ; dans le même temps, la vis prépare la matière pour l’injection suivante.
- Ouverture et éjection : le moule s’ouvre et la pièce finie est éjectée.
Le moulage par injection s’apparente à la fonderie, puisqu’un matériau liquide est introduit dans un moule, mais les matériaux diffèrent. Il permet en outre des procédés spéciaux comme l’injection bi-matière, qui combine deux plastiques différents dans une même pièce, et le surmoulage d’inserts, où des composants métalliques sont placés dans le moule avant l’injection.
Applications du moulage par injection
- Articles ménagers : vaisselle, fournitures de bureau et produits similaires
- Récipients : bouteilles et bouchons pour détergents et boissons
- Jouets : boîtiers et composants internes
- Électronique : boîtiers et pièces décoratives
Comment fonctionne un moule d’injection ?
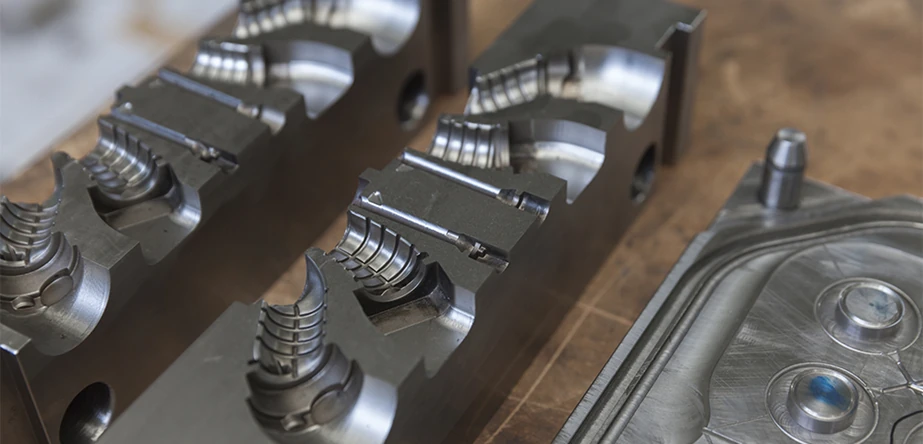
Un moule d’injection se compose de deux parties principales. La partie fixe, côté injection, porte généralement l’empreinte, qui forme la forme extérieure de la pièce. La partie mobile porte le noyau, qui forme la forme intérieure, ainsi que le système d’éjection qui expulse la pièce finie une fois refroidie.
| Composant du moule | Fonction |
|---|---|
| Empreinte | Forme l’extérieur de la pièce ; généralement dans la partie fixe |
| Noyau | Forme l’intérieur de la pièce ; généralement dans la partie mobile |
| Carotte, canaux d’alimentation et seuil d’injection | Acheminent le plastique fondu de la buse jusqu’à l’empreinte |
| Canaux de refroidissement | Régulent la température du moule pour une solidification homogène |
| Éjecteurs | Expulsent la pièce finie hors du moule |
| Tiroirs et éjecteurs inclinés | Forment les contre-dépouilles et les formes latérales, puis se retirent pour l’éjection |
| Colonnes de guidage | Alignent avec précision les deux parties du moule |
Les canaux de refroidissement sont disposés de sorte que le plastique se solidifie uniformément et que les défauts soient réduits au minimum. La carotte, les canaux d’alimentation et les seuils d’injection sont conçus pour remplir l’empreinte efficacement, avec le moins de déchets possible. Les moules plus élaborés utilisent des tiroirs et des éjecteurs inclinés pour réaliser des géométries complexes et des contre-dépouilles qu’un simple moule en deux parties ne peut pas produire : ces éléments se déplacent en synchronisation avec l’ouverture et la fermeture du moule et se retirent pour que la pièce puisse être éjectée sans difficulté.
La conception et la structure du moule déterminent l’efficacité de la production et la qualité des pièces – et garantissent que chaque pièce respecte sa spécification avec une grande répétabilité.
Comment fabrique-t-on un moule ?
La fabrication d’un moule est un processus précis en plusieurs étapes. Le moule est d’abord conçu en CAO afin de produire des pièces conformes aux spécifications requises. La conception est convertie en programmes CNC qui pilotent l’usinage des composants du moule à partir de blocs métalliques – généralement de l’aluminium ou des aciers alliés, comme l’acier prétraité ou l’acier inoxydable.
Les empreintes et les noyaux sont réalisés par fraisage, perçage et électroérosion (EDM) de haute précision. L’électroérosion est nécessaire partout où des angles intérieurs vifs sont requis, qu’une fraise en rotation ne peut pas produire – voir notre guide sur le rayon d’angle. Les composants usinés sont ensuite polis et assemblés, puis équipés des canaux de refroidissement, des éjecteurs et des colonnes de guidage. Les aciers trempés, qui nécessitent un traitement thermique, offrent la plus longue durée de vie. Enfin, le moule est testé et ajusté jusqu’à ce qu’il produise des pièces précises et de haute qualité.
Points clés de la conception d’un moule
- Précision de conception : toute imprécision du moule se reporte sur chaque pièce. Veillez particulièrement à l’alignement de l’empreinte et du noyau ainsi qu’à la position des seuils d’injection et des canaux d’alimentation pour un écoulement homogène de la matière.
- Matériau du moule : le choix du matériau influe sur la durabilité du moule et sur la qualité des pièces ; l’acier trempé est souvent privilégié pour sa longue durée de vie.
- Régulation thermique : un refroidissement irrégulier peut provoquer des déformations ou un remplissage incomplet.
- Propriétés du matériau : connaître le retrait et la viscosité du plastique vous aide à ajuster la conception du moule et les paramètres du procédé pour obtenir la précision et l’état de surface requis.
- Maintenance : une inspection et un entretien réguliers évitent une usure qui nuirait à la production.
Pièces usinées avec meviy – sans moule
meviy ne fabrique pas de pièces moulées : meviy produit des pièces sur mesure, conçues individuellement à partir de vos propres données CAO 3D, sans aucun outillage. meviy est ainsi une alternative rapide partout où un moule n’est pas encore rentable, et un fournisseur pour les mouleurs eux-mêmes :
- Prototypes et petites séries sans coûts de moule : pièces métalliques et plastiques fabriquées directement à partir de votre modèle 3D par usinage CNC
- Plaques de moule, inserts et pièces de montage réalisés par fraisage CNC – par exemple dans les aciers prétraités NAK55 equiv. et EN 1.1206 équiv. (20–27 HRC), ou en EN AW-7075 équiv. pour les moules prototypes
- Colonnes de guidage, bagues et autres composants de moule cylindriques réalisés par tournage CNC
- Pièces en tôle en petites et moyennes quantités grâce à la tôlerie – sans matrices d’emboutissage
- Prix et délai instantanés – sans plan 2D
Questions fréquentes sur les procédés de moulage
Quelle est la différence entre un moule et une matrice ?
Tous deux sont des outils qui donnent sa forme à une pièce. On parle de « moule » pour les procédés dans lesquels un matériau liquide ou en fusion remplit l’outil, comme la fonderie et le moulage par injection. On parle de « matrice » pour les procédés dans lesquels du métal solide est mis en forme sous pression, comme le forgeage et l’emboutissage.
Quelle est la différence entre l’empreinte et le noyau ?
L’empreinte forme l’extérieur de la pièce et se trouve généralement dans la partie fixe du moule. Le noyau forme l’intérieur et se trouve généralement dans la partie mobile, avec les éjecteurs.
Pourquoi les moules d’injection sont-ils si chers ?
Les moules sont des outils complexes, usinés avec précision dans un acier à outils dur, avec des canaux de refroidissement, des éjecteurs et souvent des tiroirs. Leur conception, leur usinage, leur polissage et leurs essais demandent beaucoup de temps. Ce coût ne s’amortit efficacement que sur de grandes quantités.
Quand un moule est-il rentable, et quand l’usinage CNC est-il préférable ?
Il n’existe pas de seuil fixe : tout dépend de la pièce, du matériau et du coût du moule. En règle générale, le moulage est rentable pour les grandes séries de pièces identiques. Pour les prototypes, les petites séries et les conceptions encore en évolution, l’usinage CNC ou la tôlerie sans outillage est généralement plus rapide et moins coûteux.
Choisir le bon procédé
Forgeage, fonderie, emboutissage et moulage par injection : ces procédés de moulage utilisent tous un moule ou une matrice pour mettre la matière en forme et sont idéaux pour produire en grande série des pièces identiques et de haute qualité. Le coût initial et le délai de fabrication élevés du moule les rendent toutefois moins adaptés aux petites quantités et aux modifications de conception fréquentes. Comprendre ces procédés – et le fonctionnement d’un moule – vous aide à choisir la méthode de fabrication adaptée à votre matériau, à vos quantités et à vos exigences.