


Formverfahren bringen Material mithilfe einer Form oder eines Gesenks in seine Gestalt – und mit ihnen entsteht ein großer Teil der Metall- und Kunststoffteile um uns herum, von Kurbelwellen und Motorblöcken bis zu Karosserieblechen und Kunststoffgehäusen. Dieser Leitfaden erklärt, wie die wichtigsten Formverfahren funktionieren, wie ein Spritzgießwerkzeug aufgebaut ist und wann sich eine Form im Vergleich zur Zerspanung lohnt.
Wir behandeln Schmieden, Gießen, Pressen und Spritzguss, vergleichen die Verfahren direkt miteinander und zeigen, worauf es bei Konstruktion und Herstellung von Formen ankommt.
Was sind Formverfahren?
Formverfahren sind eine Gruppe von Fertigungsverfahren, bei denen eine Form – meist aus Metall oder Sand – dem Material seine Gestalt gibt. Je nach Verfahren wird das Material in der Form verdichtet oder bis zur Schmelze erhitzt und in die Form gegossen bzw. eingespritzt. Welches Verfahren geeignet ist, hängt vom Material und von der Geometrie des Produkts ab.
Auch für das Werkzeug gibt es zwei Bezeichnungen: Beim Gießen und Spritzgießen spricht man von einer Form; beim Schmieden und Pressen, bei denen festes Metall unter Druck umgeformt wird, meist von einem Gesenk. Das Prinzip ist dasselbe – die Gestalt des Werkzeugs bestimmt die Gestalt des Teils.
Vor- und Nachteile von Formverfahren
Das entscheidende Merkmal von Formverfahren ist die Form selbst. Teile müssen so konstruiert sein, dass sie sich leicht aus ihr entnehmen lassen. Seitliche Bohrungen, Hinterschnitte und Hohlformen sind möglich, erfordern aber zusätzliche Formelemente oder spezielle Techniken.
Vorteile
- Ideal für die Massenfertigung: Formverfahren liefern große Stückzahlen identischer Teile in gleichbleibender Qualität.
- Komplexe Geometrien: Formverfahren eignen sich sehr gut für filigrane Kurven und Freiformflächen, etwa bei Lüfterflügeln oder Karosserieblechen.
- Niedrige Stückkosten: Sobald die Form vorhanden ist, lässt sich jedes weitere Teil schnell und kostengünstig herstellen.
Nachteile
- Hohe Anfangskosten und lange Vorlaufzeit: Die Herstellung einer Form, besonders aus Metall, erfordert viel Zeit und Investition – für kleine Stückzahlen sind Formverfahren daher ungeeignet.
- Geringe Flexibilität: Ist die Form erst einmal gefertigt, sind Konstruktionsänderungen schwierig und teuer.
- Geometrische Einschränkungen: Teile müssen sich aus der Form entformen lassen. Das schränkt bestimmte Geometrien ein oder erfordert aufwendigere Werkzeuge.
Arten von Formverfahren im Überblick
| Verfahren | Material | Materialzustand | Werkzeug | Typische Teile |
|---|---|---|---|---|
| Schmieden | Stahl, Aluminiumlegierungen | Fest, warm oder kalt | Gesenk | Kurbelwellen, Pleuel, Handwerkzeuge |
| Gießen | Gusseisen, Aluminium | Flüssig (geschmolzen) | Form (Metall, Sand oder Gips) | Motorblöcke, Gehäuse, Felgen |
| Pressen | Stahl- und Aluminiumblech | Festes Blech, Raumtemperatur | Gesenk | Karosserieteile, Türen, Gerätebauteile |
| Spritzguss | Kunststoffe, einige Kautschuke | Geschmolzen | Form (Werkzeugstahl oder Aluminium) | Gehäuse, Behälter, Spielzeug, Geschirr |
Schmieden
Beim Schmieden wird Metall durch Hämmern oder Pressen umgeformt. Traditionell wird das Material bis zur Rotglut erhitzt und mit dem Hammer geformt; in der industriellen Fertigung erfolgt die Umformung in Gesenken, die in Schmiedehämmern oder -pressen eingebaut sind.
Das Schmieden nutzt die Plastizität von Metallen wie Stahl und Aluminiumlegierungen. Ein metallischer Rohling wird mit großer Kraft geschlagen oder gepresst und dabei plastisch in die gewünschte Form gebracht. Man unterscheidet zwei Hauptarten:
- Warmschmieden: Das Material wird bei Eisenwerkstoffen auf etwa 1.100–1.250 °C und bei Aluminiumlegierungen auf etwa 400 °C erwärmt.
- Kaltschmieden: Das Material wird bei Raumtemperatur umgeformt, erwärmt sich jedoch während der Umformung.
Der wesentliche Vorteil des Schmiedens: Das innere Gefüge des Metalls wird verfeinert. Der Faserverlauf folgt der Kontur des Teils, was die Festigkeit erhöht. Deshalb wird das Schmieden für Bauteile eingesetzt, die hohen Belastungen standhalten müssen.
Anwendungen des Schmiedens
- Automobilteile: Kurbelwellen, Pleuel und andere hoch belastete Bauteile
- Luft- und Raumfahrt: Turbinenkomponenten und Fahrwerke
- Kraftwerkskomponenten: Turbinenhauptwellen
- Werkzeuge: Messer, Zangen und andere Handwerkzeuge
Gießen
Gießen ist eines der ältesten Verfahren der Metallbearbeitung. Geschmolzenes Metall – etwa Eisen oder Aluminium – wird in eine Form gegossen, wo es abkühlt und in der gewünschten Gestalt erstarrt.
Formen können aus Metall, Sand oder Gips bestehen. Komplexe Geometrien einschließlich innerer Hohlräume lassen sich durch Gießen leichter herstellen als durch Schmieden. Metallformen (Kokillen) sind teuer, eignen sich aber für hohe Stückzahlen, während Sand- und Gipsformen günstiger sind und sich für Einzelteile und Kleinserien eignen. Nachteilig ist, dass das Gießen umfangreiche Schmelz- und Handhabungsanlagen erfordert und die Teile innere Hohlräume, sogenannte Porosität, aufweisen können. Zudem ist Gusseisen aufgrund seines höheren Kohlenstoffgehalts im Vergleich zu geschmiedetem Stahl relativ spröde.
Anwendungen des Gießens
- Automobilteile: Motorblöcke, Getriebegehäuse und Felgen
- Elektronik: Gehäuse für Computer und Kameras
- Haushaltsgegenstände: Wasserkessel, Bratpfannen und Kanaldeckel
Pressen
Beim Pressen wird Material unter Druck in ein Gesenk gedrückt und so umgeformt. Das Verfahren wird vor allem für dünnes Blech eingesetzt, aber auch für andere Materialien wie Papier und Kunststoff.
Beim Pressen werden dünne Bleche – zum Beispiel kaltgewalztes Stahlblech wie SPCC, das wir in unserem Artikel zu warm- und kaltgewalztem Stahl erklären – in ein Gesenk gedrückt und plastisch umgeformt. Anders als beim Schmieden, bei dem massives Material umgeformt wird, ist beim Pressen weniger Kraft nötig, und es erfolgt meist bei Raumtemperatur. Die gängigsten Materialien sind Stahl und Aluminiumlegierungen.
Das Pressen ist eng mit der Blechbearbeitung verwandt. Beide formen dünnes Blech, doch beim Pressen kommen eigene Gesenke zum Einsatz, die sich bei großen Serien identischer Teile wie Karosserieblechen lohnen. Prototypen und Kleinserien lassen sich ohne eigene Werkzeuge wirtschaftlicher fertigen – durch Laserschneiden und Biegen.
Anwendungen des Pressens
- Luft- und Raumfahrt: Außenhautbleche von Flugzeugen
- Automobilteile: Karosseriebleche und Türen
- Elektrogeräte: Waschmaschinentrommeln und Leuchten
- Alltagsgegenstände: Löffel, Münzen und ähnliche Produkte
Spritzguss
Spritzguss ist das wichtigste Verfahren zur Formgebung von Kunststoffen und wird auch für einige Kautschukmaterialien eingesetzt. Das Rohmaterial, meist als Granulat, wird aufgeschmolzen und unter Druck in eine Form eingespritzt, wo es abkühlt und erstarrt. Durch Zusatzstoffe und Farbmittel erhält das Teil die geforderten Eigenschaften. Typische Materialien reichen von Standardkunststoffen über technische Kunststoffe bis zu transparenten Kunststoffen.
Ein Spritzgießzyklus läuft in vier Schritten ab:
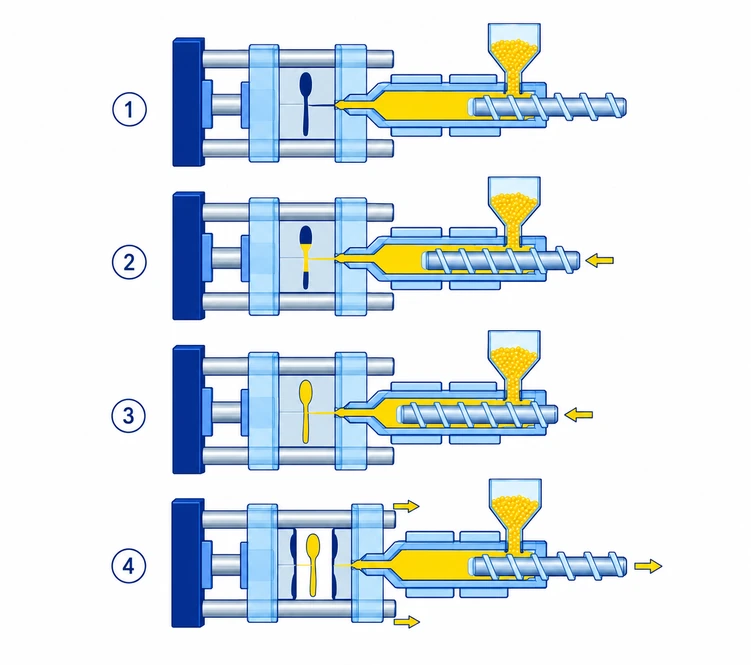
- Schließen: Die beiden Formhälften schließen und werden mit hoher Kraft zusammengehalten.
- Einspritzen: Die Schnecke drückt den geschmolzenen Kunststoff durch die Düse in die Form.
- Nachdruck und Kühlen: Der Druck wird gehalten, während der Kunststoff abkühlt und erstarrt; gleichzeitig dosiert die Schnecke das Material für den nächsten Schuss.
- Öffnen und Auswerfen: Die Form öffnet sich und das fertige Teil wird ausgeworfen.
Der Spritzguss ähnelt dem Gießen insofern, als ein flüssiges Material in eine Form gefüllt wird, die Materialien sind jedoch verschieden. Zudem ermöglicht er Sonderverfahren wie den Zweikomponenten-Spritzguss, bei dem zwei verschiedene Kunststoffe in einem Teil kombiniert werden, und das Umspritzen von Einlegeteilen, bei dem Metallkomponenten vor dem Einspritzen in die Form eingelegt werden.
Anwendungen des Spritzgusses
- Haushaltsgegenstände: Geschirr, Schreibwaren und ähnliche Produkte
- Behälter: Flaschen und Verschlüsse für Reinigungsmittel und Getränke
- Spielzeug: Gehäuse und innere Bauteile
- Elektronik: Gehäuse und Zierteile
Wie funktioniert ein Spritzgießwerkzeug?
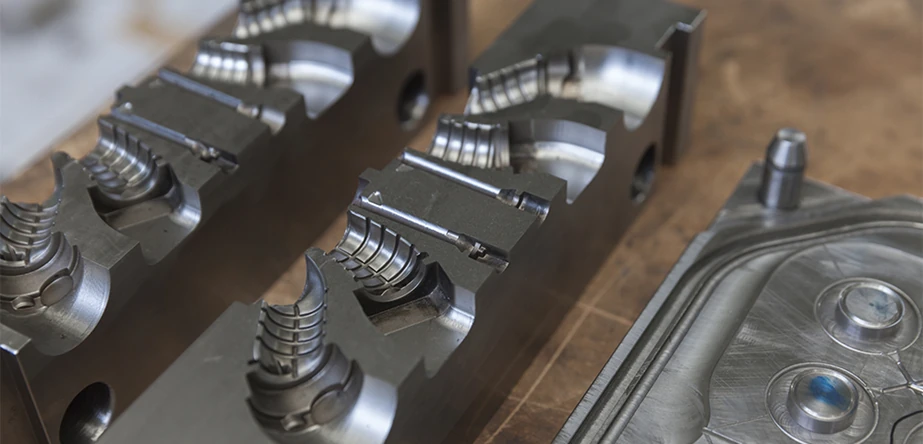
Ein Spritzgießwerkzeug besteht aus zwei Hauptteilen. Die feste Hälfte auf der Düsenseite trägt meist die Kavität (das Formnest), die die Außenkontur des Teils bildet. Die bewegliche Hälfte trägt den Kern, der die Innenkontur bildet, sowie das Auswerfersystem, das das fertige Teil nach dem Abkühlen ausstößt.
| Werkzeugkomponente | Funktion |
|---|---|
| Kavität | Bildet die Außenkontur des Teils; meist in der festen Hälfte |
| Kern | Bildet die Innenkontur des Teils; meist in der beweglichen Hälfte |
| Anguss, Verteiler und Anschnitt | Leiten den geschmolzenen Kunststoff von der Düse in die Kavität |
| Kühlkanäle | Regeln die Werkzeugtemperatur für eine gleichmäßige Erstarrung |
| Auswerferstifte | Drücken das fertige Teil aus der Form |
| Schieber und Schrägauswerfer | Formen Hinterschnitte und seitliche Formelemente und fahren zum Auswerfen zurück |
| Führungssäulen | Richten beide Formhälften präzise zueinander aus |
Die Kühlkanäle werden so angeordnet, dass der Kunststoff gleichmäßig erstarrt und Fehler minimiert werden. Anguss, Verteiler und Anschnitte werden so ausgelegt, dass die Kavität effizient und mit möglichst wenig Abfall gefüllt wird. Aufwendigere Werkzeuge nutzen Schieber und Schrägauswerfer, um komplexe Geometrien und Hinterschnitte zu formen, die ein einfaches zweiteiliges Werkzeug nicht abbilden kann: Diese Elemente bewegen sich synchron mit dem Öffnen und Schließen der Form und fahren zurück, damit das Teil problemlos ausgeworfen werden kann.
Konstruktion und Aufbau der Form bestimmen die Effizienz der Fertigung und die Qualität der Teile – und stellen sicher, dass jedes Teil seine Spezifikation mit hoher Wiederholgenauigkeit erfüllt.
Wie werden Formen hergestellt?
Der Formenbau ist ein präziser, mehrstufiger Prozess. Zunächst wird die Form im CAD konstruiert, damit sie Teile liefert, die die geforderten Spezifikationen erfüllen. Die Konstruktion wird in CNC-Programme umgesetzt, die die Bearbeitung der Formkomponenten aus Metallblöcken steuern – typischerweise aus Aluminium oder legierten Stählen wie vorvergütetem Stahl oder Edelstahl.
Kavitäten und Kerne entstehen durch hochpräzises Fräsen, Bohren und Funkenerodieren (EDM). Erodiert wird überall dort, wo scharfe Innenecken gefordert sind, die ein rotierender Schaftfräser nicht herstellen kann – siehe unseren Leitfaden zum Eckenradius. Anschließend werden die bearbeiteten Komponenten poliert und montiert sowie Kühlkanäle, Auswerferstifte und Führungssäulen ergänzt. Gehärtete Stähle, die eine Wärmebehandlung erfordern, bieten die längste Standzeit. Zum Schluss wird die Form erprobt und feinjustiert, bis sie maßhaltige, hochwertige Teile liefert.
Worauf kommt es bei der Formkonstruktion an?
- Konstruktionsgenauigkeit: Jede Ungenauigkeit der Form überträgt sich auf jedes Teil. Achten Sie besonders auf die Ausrichtung von Kavität und Kern sowie auf die Lage von Anschnitten und Verteilern für einen gleichmäßigen Materialfluss.
- Formmaterial: Die Materialwahl beeinflusst die Lebensdauer der Form und die Qualität der Teile; gehärteter Stahl wird wegen seiner langen Standzeit häufig bevorzugt.
- Temperierung: Ungleichmäßige Abkühlung kann zu Verzug oder unvollständiger Füllung führen.
- Materialeigenschaften: Wenn Sie Schwindung und Viskosität des Kunststoffs kennen, können Sie Formkonstruktion und Prozessparameter auf die geforderte Präzision und Oberflächengüte abstimmen.
- Wartung: Regelmäßige Inspektion und Wartung verhindern Verschleiß, der die Fertigung beeinträchtigen würde.
Zerspante Teile von meviy – ohne Form
meviy stellt keine Formteile her, sondern fertigt individuell konstruierte Sonderteile direkt aus Ihren eigenen 3D-CAD-Daten – ganz ohne Werkzeug. Damit ist meviy eine schnelle Alternative überall dort, wo sich eine Form noch nicht lohnt, und zugleich Lieferant für Formenbauer selbst:
- Prototypen und Kleinserien ohne Formkosten: Metall- und Kunststoffteile direkt aus Ihrem 3D-Modell durch CNC-Bearbeitung
- Formplatten, Einsätze und Vorrichtungsteile durch CNC Fräsen – zum Beispiel aus den vorvergüteten Stählen NAK55 equiv. und EN 1.1206 equiv. (20–27 HRC) oder aus EN AW-7075 equiv. für Prototypformen
- Führungssäulen, Buchsen und andere rotationssymmetrische Formkomponenten durch CNC Drehen
- Blechteile in kleinen und mittleren Stückzahlen durch Blechbearbeitung – ganz ohne Pressgesenke
- Sofort Preis und Lieferzeit – keine 2D-Zeichnung erforderlich
Häufige Fragen zu Formverfahren
Was ist der Unterschied zwischen Form und Gesenk?
Beides sind Werkzeuge, die einem Teil seine Gestalt geben. Von einer „Form“ spricht man bei Verfahren, in denen flüssiges oder geschmolzenes Material das Werkzeug füllt, etwa beim Gießen und Spritzgießen. Von einem „Gesenk“ spricht man bei Verfahren, in denen festes Metall unter Druck umgeformt wird, etwa beim Schmieden und Pressen.
Was ist der Unterschied zwischen Kavität und Kern?
Die Kavität bildet die Außenkontur des Teils und sitzt meist in der festen Formhälfte. Der Kern bildet die Innenkontur und sitzt meist zusammen mit den Auswerferstiften in der beweglichen Hälfte.
Warum sind Spritzgießwerkzeuge so teuer?
Formen sind komplexe, präzisionsgefertigte Werkzeuge aus hartem Werkzeugstahl mit Kühlkanälen, Auswerfern und oft Schiebern. Konstruktion, Bearbeitung, Polieren und Erprobung erfordern viel Zeit. Diese Kosten verteilen sich nur bei großen Stückzahlen wirtschaftlich.
Wann lohnt sich eine Form – und wann ist CNC-Bearbeitung besser?
Eine feste Schwelle gibt es nicht – es hängt vom Teil, vom Material und von den Formkosten ab. Als Faustregel gilt: Formverfahren lohnen sich bei großen Serien identischer Teile. Für Prototypen, Kleinserien und Konstruktionen, die sich noch ändern, ist CNC-Bearbeitung oder Blechbearbeitung ohne Werkzeug meist schneller und günstiger.
Das richtige Verfahren wählen
Schmieden, Gießen, Pressen und Spritzguss formen Material mithilfe einer Form oder eines Gesenks und eignen sich ideal für die Massenfertigung identischer, hochwertiger Teile. Hohe Anfangskosten und lange Vorlaufzeiten der Form machen diese Formverfahren jedoch weniger geeignet für kleine Stückzahlen und häufige Konstruktionsänderungen. Wer die Verfahren – und die Funktionsweise einer Form – versteht, kann das passende Fertigungsverfahren für Material, Stückzahl und Anforderungen wählen.