


Proces formowania polega na nadaniu materiałowi kształtu za pomocą formy lub matrycy – i to właśnie w ten sposób powstaje duża część otaczających nas części metalowych i z tworzyw sztucznych, od wałów korbowych i bloków silników po elementy karoserii i obudowy z tworzyw. W tym poradniku wyjaśniamy, jak działają najważniejsze procesy formowania, jak zbudowana jest forma wtryskowa i kiedy forma opłaca się bardziej niż obróbka skrawaniem.
Omawiamy kucie, odlewanie, tłoczenie i formowanie wtryskowe, porównujemy je ze sobą i pokazujemy, na co zwrócić uwagę przy projektowaniu i wykonywaniu form.
Czym jest proces formowania?
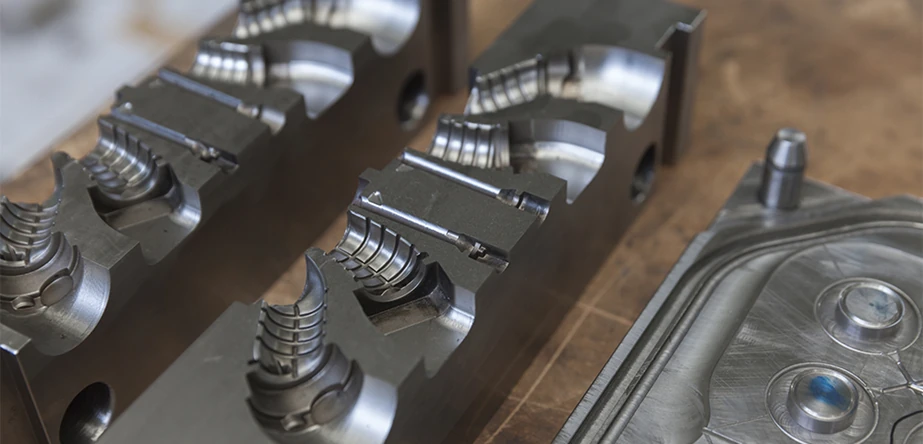
Formowanie to grupa procesów wytwórczych, w których materiał uzyskuje kształt w formie – najczęściej metalowej lub piaskowej. W zależności od procesu materiał jest zgniatany w formie albo nagrzewany do stanu ciekłego, a następnie wlewany lub wtryskiwany do formy. Wybór metody zależy od materiału i kształtu wyrobu.
W języku angielskim narzędzie to ma dwie nazwy: przy odlewaniu i formowaniu wtryskowym nazywa się je mould (forma), a przy kuciu i tłoczeniu, gdzie lity metal kształtuje się pod naciskiem, zwykle die (matryca). Zasada jest jednak ta sama – kształt narzędzia wyznacza kształt części.
Zalety i wady formowania
Cechą charakterystyczną formowania jest sama forma. Części trzeba projektować tak, aby dało się je łatwo z niej wyjąć. Otwory boczne, podcięcia i kształty puste w środku są możliwe, ale wymagają dodatkowych elementów formy lub specjalnych technik.
Zalety
- Idealne do produkcji masowej: formowanie pozwala wytwarzać duże ilości identycznych części o stałej jakości.
- Złożone kształty: formowanie bardzo dobrze sprawdza się przy skomplikowanych krzywiznach i powierzchniach swobodnych, np. łopatkach wentylatorów czy elementach karoserii.
- Niski koszt jednostkowy: gdy forma już istnieje, każda kolejna część powstaje szybko i tanio.
Wady
- Wysoki koszt początkowy i długi czas realizacji: wykonanie formy, zwłaszcza metalowej, wymaga dużo czasu i nakładów, dlatego formowanie nie nadaje się do małych ilości.
- Ograniczona elastyczność: po wykonaniu formy zmiany konstrukcyjne są trudne i kosztowne.
- Ograniczenia kształtu: części muszą dać się wyjąć z formy, co wyklucza niektóre geometrie lub wymaga bardziej złożonego oprzyrządowania.
Rodzaje procesów formowania – przegląd
| Proces | Materiał | Stan materiału | Narzędzie | Typowe części |
|---|---|---|---|---|
| Kucie | Stal, stopy aluminium | Stały, na gorąco lub na zimno | Matryca | Wały korbowe, korbowody, narzędzia ręczne |
| Odlewanie | Żeliwo, aluminium | Ciekły (stopiony) | Forma (metalowa, piaskowa lub gipsowa) | Bloki silników, obudowy, felgi |
| Tłoczenie | Blacha stalowa i aluminiowa | Blacha w stanie stałym, temperatura pokojowa | Matryca | Elementy karoserii, drzwi, części AGD |
| Formowanie wtryskowe | Tworzywa sztuczne, niektóre gumy | Stopiony | Forma (stal narzędziowa lub aluminium) | Obudowy, pojemniki, zabawki, naczynia |
Kucie
Kucie polega na kształtowaniu metalu przez uderzanie lub zgniatanie. Tradycyjnie materiał nagrzewa się do czerwoności i kształtuje młotem; w produkcji przemysłowej kształtuje się go w matrycach zamocowanych w młotach lub prasach kuźniczych.
Kucie wykorzystuje plastyczność metali takich jak stal i stopy aluminium. Metalowy kęs jest uderzany lub zgniatany z dużą siłą, przez co odkształca się plastycznie do wymaganego kształtu. Wyróżnia się dwa główne rodzaje:
- Kucie na gorąco: materiał nagrzewa się do ok. 1100–1250 °C w przypadku stopów żelaza i do ok. 400 °C w przypadku stopów aluminium.
- Kucie na zimno: materiał kształtuje się w temperaturze pokojowej, choć podczas odkształcania się on nagrzewa.
Najważniejszą zaletą kucia jest poprawa struktury wewnętrznej metalu: przebieg włókien podąża za kształtem części, co zwiększa wytrzymałość. Dlatego kucie stosuje się do elementów, które muszą przenosić duże obciążenia.
Zastosowania kucia
- Części samochodowe: wały korbowe, korbowody i inne silnie obciążone elementy
- Części lotnicze: elementy turbin i podwozia
- Elementy elektrowni: wały główne turbin
- Narzędzia: noże, szczypce i inne narzędzia ręczne
Odlewanie
Odlewanie to jedna z najstarszych technik obróbki metali. Stopiony metal – np. żeliwo lub aluminium – wlewa się do formy, w której stygnie i krzepnie, przyjmując wymagany kształt.
Formy mogą być metalowe, piaskowe lub gipsowe. Odlewanie ułatwia – w porównaniu z kuciem – wykonanie złożonych kształtów, w tym wewnętrznych pustek. Formy metalowe są drogie, ale nadają się do dużych serii, natomiast formy piaskowe i gipsowe są tańsze i sprawdzają się przy pojedynczych częściach i małych partiach. Wadą odlewania jest konieczność rozbudowanego zaplecza do topienia metalu i manipulacji nim, a w odlewach mogą występować wewnętrzne pustki, tzw. porowatość. Żeliwo jest ponadto stosunkowo kruche w porównaniu ze stalą kutą ze względu na wyższą zawartość węgla.
Zastosowania odlewania
- Części samochodowe: bloki silników, obudowy skrzyń biegów i felgi
- Elektronika: obudowy komputerów i aparatów
- Artykuły gospodarstwa domowego: czajniki, patelnie i włazy kanałowe
Tłoczenie
Tłoczenie polega na kształtowaniu materiału przez wciskanie go pod naciskiem w matrycę. Stosuje się je głównie do cienkiej blachy, ale również do innych materiałów, np. papieru i tworzyw sztucznych.
Podczas tłoczenia cienkie blachy – np. blacha stalowa walcowana na zimno, taka jak SPCC, opisana w naszym artykule o stali walcowanej na gorąco i na zimno – są wciskane w matrycę i odkształcane plastycznie. W przeciwieństwie do kucia, w którym obrabia się materiał masywny, tłoczenie wymaga mniejszej siły i zwykle odbywa się w temperaturze pokojowej. Najczęściej stosowanymi materiałami są stal i stopy aluminium.
Tłoczenie jest ściśle związane z obróbką blachy. W obu przypadkach kształtuje się cienką blachę, ale tłoczenie wymaga dedykowanych matryc i opłaca się przy dużych seriach identycznych części, takich jak elementy karoserii. Prototypy i małe partie części z blachy taniej jest wykonywać bez dedykowanego oprzyrządowania – metodą cięcia laserowego i gięcia.
Zastosowania tłoczenia
- Części lotnicze: panele poszycia zewnętrznego samolotów
- Części samochodowe: elementy karoserii i drzwi
- Urządzenia elektryczne: bębny pralek i oprawy oświetleniowe
- Przedmioty codziennego użytku: łyżki, monety i podobne wyroby
Formowanie wtryskowe
Formowanie wtryskowe to najważniejszy proces kształtowania tworzyw sztucznych, stosowany również do niektórych gum. Surowiec, zwykle w postaci granulatu, jest uplastyczniany i wtryskiwany pod ciśnieniem do formy, w której stygnie i krzepnie. Można do niego dodawać dodatki i barwniki, aby nadać części wymagane właściwości. Typowe materiały to zarówno tworzywa masowe, jak i tworzywa konstrukcyjne oraz tworzywa przezroczyste.
Cykl wtrysku przebiega w czterech etapach:
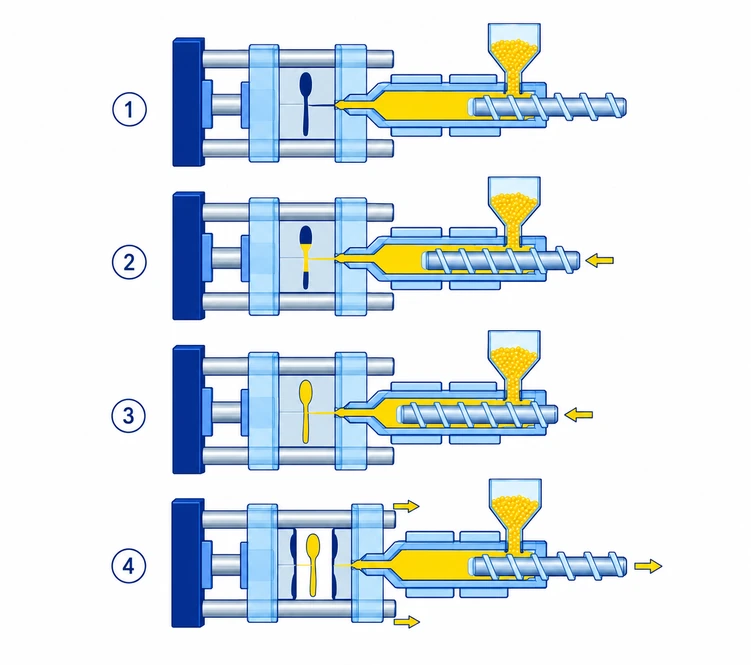
- Zamykanie: obie połówki formy zamykają się i są dociskane z dużą siłą.
- Wtrysk: ślimak wtłacza stopione tworzywo przez dyszę do formy.
- Docisk i chłodzenie: ciśnienie jest utrzymywane, podczas gdy tworzywo stygnie i krzepnie; w tym samym czasie ślimak przygotowuje materiał do kolejnego wtrysku.
- Otwarcie i wypchnięcie: forma się otwiera, a gotowa część zostaje wypchnięta.
Formowanie wtryskowe przypomina odlewanie, ponieważ w obu przypadkach ciekły materiał wypełnia formę, różnią się jednak materiały. Umożliwia też procesy specjalne, takie jak wtrysk dwukomponentowy, w którym w jednej części łączy się dwa różne tworzywa, oraz wtrysk z zalewaniem wkładek, w którym przed wtryskiem umieszcza się w formie elementy metalowe.
Zastosowania formowania wtryskowego
- Artykuły gospodarstwa domowego: naczynia, artykuły piśmienne i podobne wyroby
- Pojemniki: butelki i zakrętki do detergentów i napojów
- Zabawki: obudowy i elementy wewnętrzne
- Elektronika: obudowy i elementy dekoracyjne
Jak działa forma wtryskowa?
Forma wtryskowa składa się z dwóch głównych połówek. W części stałej, po stronie wtrysku, zwykle znajduje się gniazdo formujące, które odwzorowuje zewnętrzny kształt części. W części ruchomej znajduje się rdzeń, który odwzorowuje kształt wewnętrzny, oraz układ wypychania, który po ostygnięciu wypycha gotową część.
| Element formy | Funkcja |
|---|---|
| Gniazdo formujące | Odwzorowuje zewnętrzny kształt części; zwykle w części stałej |
| Rdzeń | Odwzorowuje wewnętrzny kształt części; zwykle w części ruchomej |
| Tuleja wlewowa, kanały doprowadzające i przewężka | Prowadzą stopione tworzywo z dyszy do gniazda formującego |
| Kanały chłodzące | Regulują temperaturę formy, zapewniając równomierne krzepnięcie |
| Wypychacze | Wypychają gotową część z formy |
| Suwaki i wypychacze skośne | Formują podcięcia i elementy boczne, a następnie cofają się, umożliwiając wypchnięcie |
| Słupy prowadzące | Precyzyjnie ustawiają względem siebie obie połówki formy |
Kanały chłodzące rozmieszcza się tak, aby tworzywo krzepło równomiernie, a wad było jak najmniej. Tuleję wlewową, kanały doprowadzające i przewężki projektuje się tak, aby wypełniały gniazdo formujące efektywnie i przy jak najmniejszej ilości odpadu. W bardziej zaawansowanych formach stosuje się suwaki i wypychacze skośne, które pozwalają uzyskać złożone geometrie i podcięcia niemożliwe do wykonania w prostej formie dwudzielnej: elementy te poruszają się synchronicznie z otwieraniem i zamykaniem formy i cofają się, aby część mogła zostać płynnie wypchnięta.
Konstrukcja i budowa formy decydują o wydajności produkcji i jakości części – i zapewniają, że każda część spełnia specyfikację z wysoką powtarzalnością.
Jak wykonuje się formy?
Wykonanie formy to precyzyjny, wieloetapowy proces. Najpierw formę projektuje się w systemie CAD tak, aby wytwarzała części zgodne z wymaganą specyfikacją. Projekt przekształca się w programy CNC sterujące obróbką elementów formy z bloków metalu – zwykle aluminium lub stali stopowych, np. stali wstępnie ulepszonej cieplnie lub stali nierdzewnej.
Gniazda formujące i rdzenie wykonuje się przez wysokoprecyzyjne frezowanie, wiercenie i obróbkę elektroerozyjną (EDM). EDM jest niezbędna wszędzie tam, gdzie wymagane są ostre naroża wewnętrzne, których nie da się uzyskać obracającym się frezem trzpieniowym – zobacz nasz poradnik o promieniu naroża. Obrobione elementy są następnie polerowane i montowane, a także wyposażane w kanały chłodzące, wypychacze i słupy prowadzące. Najdłuższą trwałość zapewniają stale hartowane, które wymagają obróbki cieplnej. Na koniec formę się testuje i dopracowuje, aż zacznie wytwarzać dokładne części wysokiej jakości.
Najważniejsze aspekty projektowania form
- Dokładność projektu: każda niedokładność formy przenosi się na każdą część. Zwróć szczególną uwagę na wzajemne ustawienie gniazda formującego i rdzenia oraz na położenie przewężek i kanałów doprowadzających, aby zapewnić równomierny przepływ materiału.
- Materiał formy: wybór materiału wpływa na trwałość formy i jakość części; ze względu na długą żywotność często preferuje się stal hartowaną.
- Regulacja temperatury: nierównomierne chłodzenie może powodować wypaczenie lub niepełne wypełnienie formy.
- Właściwości materiału: znajomość skurczu i lepkości tworzywa pomaga dostosować konstrukcję formy i parametry procesu do wymaganej dokładności i jakości powierzchni.
- Konserwacja: regularne przeglądy i konserwacja zapobiegają zużyciu, które mogłoby zakłócić produkcję.
Części obrabiane skrawaniem z meviy – bez formy
meviy nie produkuje części formowanych – wytwarza indywidualnie projektowane części na zamówienie bezpośrednio z Twoich danych 3D CAD, bez żadnego oprzyrządowania. Dzięki temu meviy jest szybką alternatywą wszędzie tam, gdzie forma jeszcze się nie opłaca, a także dostawcą dla samych producentów form:
- Prototypy i małe partie bez kosztów formy: części metalowe i z tworzyw sztucznych wykonywane bezpośrednio z Twojego modelu 3D metodą obróbki CNC
- Płyty form, wkładki formujące i elementy przyrządów wykonywane metodą frezowania CNC – np. ze stali wstępnie ulepszonych cieplnie NAK55 equiv. i EN 1.1206 equiv. (20–27 HRC) lub z EN AW-7075 equiv. na formy prototypowe
- Słupy prowadzące, tuleje i inne okrągłe elementy form wykonywane metodą toczenia CNC
- Części z blachy w małych i średnich ilościach dzięki obróbce blachy – bez matryc do tłoczenia
- Natychmiastowa cena i czas realizacji – bez rysunku 2D
Najczęstsze pytania o proces formowania
Czym różni się forma od matrycy?
Oba narzędzia nadają części kształt. Pojęcie „forma” (ang. mould) stosuje się do procesów, w których ciekły lub stopiony materiał wypełnia narzędzie, np. odlewania i formowania wtryskowego. Pojęcie „matryca” (ang. die) dotyczy procesów, w których lity metal kształtuje się pod naciskiem, np. kucia i tłoczenia.
Czym różni się gniazdo formujące od rdzenia?
Gniazdo formujące odwzorowuje zewnętrzny kształt części i zwykle znajduje się w części stałej formy. Rdzeń odwzorowuje kształt wewnętrzny i zwykle znajduje się w części ruchomej, razem z wypychaczami.
Dlaczego formy wtryskowe są tak drogie?
Formy to złożone, precyzyjnie obrobione narzędzia z twardej stali narzędziowej, z kanałami chłodzącymi, wypychaczami i często suwakami. Ich zaprojektowanie, obróbka, polerowanie i testowanie zajmują dużo czasu. Koszt ten rozkłada się efektywnie dopiero na duże ilości.
Kiedy opłaca się forma, a kiedy lepsza jest obróbka CNC?
Nie ma stałego progu – zależy to od części, materiału i kosztu formy. Z reguły formowanie opłaca się przy dużych seriach identycznych części. W przypadku prototypów, małych partii i konstrukcji, które wciąż się zmieniają, obróbka CNC lub obróbka blachy bez oprzyrządowania jest zwykle szybsza i tańsza.
Jak wybrać odpowiedni proces formowania?
Kucie, odlewanie, tłoczenie i formowanie wtryskowe kształtują materiał za pomocą formy lub matrycy i doskonale nadają się do masowej produkcji identycznych części wysokiej jakości. Wysoki koszt początkowy i długi czas wykonania formy sprawiają jednak, że gorzej sprawdzają się przy małych ilościach i częstych zmianach konstrukcyjnych. Zrozumienie, na czym polega każdy proces formowania i jak działa forma, pomaga dobrać metodę wytwarzania odpowiednią do materiału, ilości i wymagań.