


Twardość metali to odporność materiału na trwałe odkształcenie pod wpływem wgłębnika oraz na zużycie. Decyduje o tym, jak część sprawdza się w eksploatacji – i jak trudno ją obrobić. Twardość mierzy się znormalizowanymi metodami, takimi jak Brinell (HB), Rockwell (HRC, HRB) i Vickers (HV), a każda skala jest przeznaczona dla innych materiałów.
W tym poradniku wyjaśniamy, czym jest twardość metali, jak działają i czym różnią się poszczególne metody pomiaru twardości, jak przeliczać wartości między skalami oraz jak twardość wpływa na dobór narzędzi, parametry skrawania i projektowanie części w obróbce CNC.
Czym jest twardość metali?
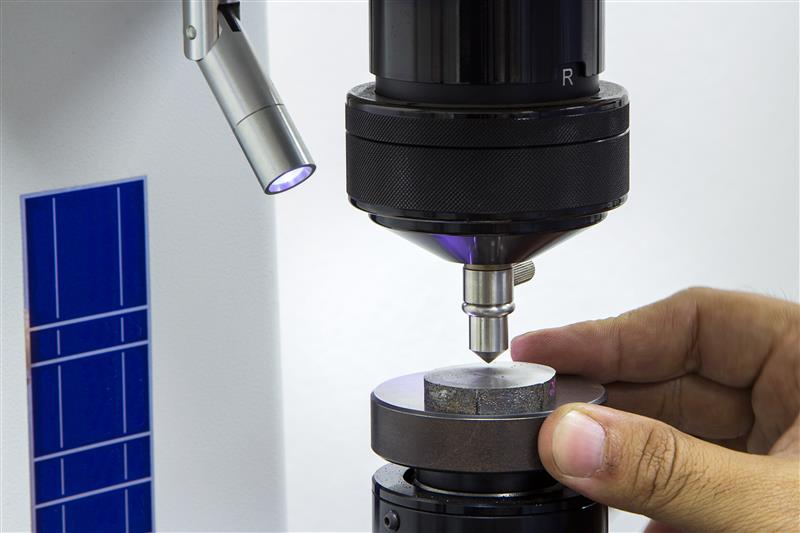
Twardość metali to odporność metalu na odkształcenie plastyczne jego powierzchni – zwykle mierzona przez wciskanie twardego wgłębnika w materiał i ocenę wielkości lub głębokości odcisku. Twarde metale są odporne na zużycie, ścieranie i wgniecenia; miękkie metale łatwiej się odkształcają, ale łatwiej je obrabiać.
Twardość jest powiązana z innymi właściwościami mechanicznymi, ale nie jest z nimi tożsama:
- Wytrzymałość to odporność na zniszczenie pod obciążeniem. W przypadku stali wytrzymałość na rozciąganie można oszacować na podstawie twardości: wytrzymałość na rozciąganie w MPa ≈ 3,3 × twardość Vickersa.
- Ciągliwość to zdolność do pochłaniania energii bez pękania. Bardzo twarde stale są często kruche – wysoka twardość oznacza zwykle mniejszą ciągliwość.
- Odporność na zużycie rośnie na ogół wraz z twardością, dlatego narzędzia skrawające, prowadnice i matryce są hartowane.
Metody pomiaru twardości: Brinell, Rockwell i Vickers
Dla metali stosuje się trzy znormalizowane metody. Różnią się one wgłębnikiem, siłą obciążającą i sposobem pomiaru wyniku:
| Metoda | Wgłębnik | Wielkość mierzona | Norma | Zastosowanie |
|---|---|---|---|---|
| Brinell (HBW) | Kulka z węglika wolframu, zwykle 10 mm | Średnica odcisku | ISO 6506 | Metale miękkie i średnio twarde, odlewy, materiały gruboziarniste; do ok. 650 HBW |
| Rockwell (HRC, HRB) | Stożek diamentowy (HRC) lub kulka stalowa albo z węglika spiekanego (HRB) | Głębokość odcisku | ISO 6508 | Szybkie pomiary w produkcji: HRC dla stali hartowanych, HRB dla bardziej miękkich metali |
| Vickers (HV) | Diamentowy ostrosłup o podstawie kwadratowej, 136° | Przekątne odcisku | ISO 6507 | Wszystkie metale od miękkich po bardzo twarde, cienkie części, powłoki i warstwy wierzchnie |
Twardość Brinella (HBW)
Kulkę z węglika wolframu wciska się w powierzchnię z określoną siłą, a następnie mierzy średnicę odcisku. Ponieważ odcisk jest duży, metoda Brinella uśrednia wynik dla mikrostruktury, co czyni ją idealną do badania odlewów i materiałów gruboziarnistych. Przykładowo stal miękka ma twardość ok. 120–140 HBW. Obowiązująca norma nie dopuszcza już kulek stalowych, dlatego stosuje się symbol HBW.
Twardość Rockwella (HRC, HRB)
W metodzie Rockwella mierzy się głębokość odcisku, a wynik jest wyświetlany bezpośrednio na twardościomierzu, dzięki czemu pomiar jest szybki i powszechnie stosowany w produkcji oraz kontroli dostaw. Skala określa wgłębnik i siłę: w skali HRC stosuje się stożek diamentowy i jest ona standardem dla stali hartowanych i narzędziowych – hartowana stal narzędziowa osiąga 58–64 HRC. W skali HRB stosuje się kulkę; obejmuje ona bardziej miękkie metale, takie jak stopy miedzi, stale miękkie i aluminium.
Twardość Vickersa (HV)
Diamentowy ostrosłup o podstawie kwadratowej pozostawia niewielki odcisk, którego przekątne mierzy się pod mikroskopem. Metoda Vickersa obejmuje cały zakres twardości jedną skalą, a przy małych siłach obciążających pozwala mierzyć także cienkie części, warstwy nawęglane i powłoki (mikrotwardość). Twarde chromowanie osiąga na przykład ok. 800–1000 HV.
Przeliczanie twardości: HV, HB i HRC
Nie istnieje dokładny wzór na przeliczanie wartości między skalami twardości, ponieważ każda metoda odkształca materiał w inny sposób. Przybliżone tabele przeliczeniowe dla stali podaje norma ISO 18265. Traktuj je wyłącznie orientacyjnie – przy badaniach odbiorczych zawsze mierz w skali podanej na rysunku.
| Vickers (HV) | Brinell (HBW) | Rockwell |
|---|---|---|
| 150 | ok. 143 | ok. 79 HRB |
| 200 | ok. 190 | ok. 92 HRB |
| 250 | ok. 238 | ok. 22 HRC |
| 300 | ok. 284 | ok. 30 HRC |
| 400 | ok. 379 | ok. 41 HRC |
| 500 | ok. 471 | ok. 49 HRC |
| 600 | ok. 564 | ok. 55 HRC |
| 700 | – | ok. 60 HRC |
| 800 | – | ok. 64 HRC |
Typowa twardość popularnych metali
Twardość metalu zależy w dużym stopniu od stopu i stanu materiału (wyżarzony, umocniony przez zgniot, hartowany). Poniższe przybliżone wartości ułatwiają dobór materiału i planowanie obróbki:
| Materiał | Stan | Typowa twardość |
|---|---|---|
| Stopy aluminium (EN AW-5052, EN AW-6061) | Umocnione przez zgniot lub utwardzone wydzieleniowo | ok. 60–95 HBW |
| Miedź (Cu-ETP) | Od wyżarzonej do umocnionej przez zgniot | ok. 40–100 HBW |
| Mosiądz (CW614N) | Pręt ciągniony | ok. 90–150 HBW |
| Stal konstrukcyjna S235 (EN 1.0038) | Stan po walcowaniu | ok. 120–140 HBW |
| Stal węglowa C45 (EN 1.1191) | Normalizowana | ok. 170–210 HBW |
| Stal nierdzewna EN 1.4301 | Wyżarzona | ok. 150–200 HBW |
| Stal stopowa 42CrMo4 (EN 1.7220) | Ulepszona cieplnie | ok. 26–32 HRC |
| Tytan Ti-6Al-4V | Wyżarzony | ok. 30–36 HRC |
| Stal narzędziowa EN 1.2379 | Hartowana i odpuszczona | ok. 58–63 HRC |
Więcej o tych materiałach dowiesz się z naszych poradników o stali węglowej, stali nierdzewnej i stopach miedzi.
Jak twardość metali wpływa na obróbkę CNC
Dobór narzędzi
Im twardszy przedmiot obrabiany, tym twardsze i bardziej odporne na wysoką temperaturę musi być narzędzie skrawające:
| Twardość przedmiotu obrabianego | Typowe materiały | Zalecane narzędzia |
|---|---|---|
| Miękkie (poniżej ok. 150 HBW) | Aluminium, miedź, mosiądz, stal miękka | HSS lub niepowlekany węglik spiekany z ostrymi krawędziami |
| Średnio twarde (ok. 150–300 HBW) | Stale węglowe, stale nierdzewne, stale wstępnie ulepszone | Powlekany węglik spiekany |
| Twarde (ok. 45–65 HRC) | Hartowane stale narzędziowe i stale łożyskowe | Powlekany węglik spiekany do obróbki na twardo, CBN, ceramika; szlifowanie jako obróbka wykończeniowa |
Twardość nie jest jedynym czynnikiem. Tytan i stopy na bazie niklu, takie jak Inconel, są trudnoobrabialne, choć nie są wyjątkowo twarde: słabo przewodzą ciepło i ulegają umocnieniu przez zgniot, dlatego wymagają ostrych narzędzi z węglika spiekanego, niskich prędkości skrawania i obfitego chłodzenia.
Parametry skrawania
Wraz ze wzrostem twardości należy obniżać parametry skrawania, aby utrzymać zużycie narzędzia i ilość wydzielanego ciepła pod kontrolą:
| Twardość | Prędkość skrawania | Posuw | Głębokość skrawania | Zużycie narzędzia |
|---|---|---|---|---|
| Niska (poniżej ok. 150 HBW) | Wysoka | Średni do wysokiego | Średnia do wysokiej | Niskie |
| Średnia (ok. 150–300 HBW) | Średnia | Średni | Średnia | Średnie |
| Wysoka (powyżej ok. 300 HBW / 30 HRC) | Niska | Niski | Niska | Wysokie |
Niewłaściwe parametry prowadzą do wykruszania ostrzy narzędzi, przegrzewania, słabej jakości powierzchni i błędów wymiarowych.
Metale miękkie a twarde w obróbce CNC
Metale miękkie, takie jak aluminium, miedź, mosiądz i stal miękka, obrabia się szybko:
- Wysokie prędkości skrawania i krótkie czasy obróbki.
- Długa trwałość narzędzi i dobra jakość powierzchni.
- Stopy aluminium i miedzi zapewniają ponadto dobrą odporność na korozję.
Wady: mniejsza wytrzymałość i odporność na zużycie, a miękkie, plastyczne materiały mogą tworzyć zadziory i narost na ostrzu narzędzia.
Metale twarde, takie jak hartowane stale narzędziowe i martenzytyczne stale nierdzewne, zapewniają wysokie parametry użytkowe:
- Wysoka wytrzymałość i doskonała odporność na zużycie.
- Stabilność wymiarowa pod obciążeniem – idealne do prowadnic, matryc, wałów i części eksploatacyjnych.
Wady: wolniejsza obróbka, większe zużycie narzędzi i wyższe koszty oraz konieczność stosowania sztywnych obrabiarek, specjalnych narzędzi i skutecznego chłodzenia.
Wskazówki projektowe dla materiałów twardych
Twardość powinna od początku wpływać na geometrię, tolerancje i sposób wytwarzania części:
- Upraszczaj geometrię: w materiałach twardych unikaj głębokich kieszeni, cienkich ścianek i małych promieni wewnętrznych – powodują one ugięcie narzędzia i wydłużają czas obróbki.
- Stosuj zaokrąglenia i fazy: zmniejszają koncentrację naprężeń i ryzyko pęknięć podczas hartowania.
- Określaj realistyczne tolerancje: bardzo wąskie tolerancje na częściach hartowanych znacznie podnoszą koszty.
- Najpierw obróbka w stanie miękkim, potem hartowanie: jeśli gotowa część ma być bardzo twarda, obrabiaj ją w stanie miękkim lub wstępnie ulepszonym, następnie przeprowadź obróbkę cieplną i dopiero potem wykończ tylko krytyczne powierzchnie.
- Rozważ stale wstępnie ulepszone: stale ulepszone cieplnie o twardości ok. 30 HRC można obrabiać bezpośrednio i często nie wymagają one dalszej obróbki cieplnej.
Części ze stali hartowanej i wstępnie ulepszonej z meviy
meviy, platforma produkcji na żądanie firmy MISUMI, wytwarza indywidualnie zaprojektowane części bezpośrednio na podstawie Twoich danych 3D CAD – nie części katalogowe ani znormalizowane. Dla części wymagających określonej twardości meviy oferuje zarówno materiały wstępnie ulepszone, jak i obróbkę cieplną w ramach usługi frezowania CNC:
- Stale wstępnie ulepszone cieplnie: EN 1.1206 equiv. (twardość referencyjna 20–34 HRC), EN 1.7220 equiv. (26–32 HRC) i NAK55 equiv. (37–43 HRC).
- Hartowanie do wymaganej twardości: EN 1.2379 equiv. do 63 HRC, EN 1.7220 equiv. do 55 HRC i EN 1.1206 equiv. do 50 HRC – gwarantujemy podaną przez Ciebie twardość minimalną.
- Materiały miękkie do szybkiej obróbki: aluminium, miedź, mosiądz i tworzywa sztuczne – zarówno do frezowania, jak i toczenia CNC.
Prześlij swój model, wybierz materiał i obróbkę cieplną, a natychmiast otrzymasz cenę i termin realizacji. Dowiedz się więcej o obróbce CNC z meviy.
Twardość metali – najczęściej zadawane pytania
Czym jest twardość metali?
Twardość metali to odporność metalu na trwałe odkształcenie pod wpływem wgłębnika, zarysowanie i zużycie. Mierzy się ją, wciskając twardy wgłębnik w powierzchnię i oceniając odcisk, na przykład metodą Brinella, Rockwella lub Vickersa.
Czym różnią się HRC, HB i HV?
To różne skale twardości. HRC (Rockwell C) mierzy głębokość odcisku stożka diamentowego i jest stosowana dla stali hartowanych. HB (Brinell) mierzy średnicę odcisku kulki i nadaje się do bardziej miękkich metali. HV (Vickers) mierzy przekątne odcisku ostrosłupa i obejmuje wszystkie zakresy twardości.
Jak przeliczyć HRC na HV lub HB?
Skorzystaj z tabel przeliczeniowych według ISO 18265, które obowiązują wyłącznie dla stali. Na przykład 30 HRC odpowiada ok. 300 HV i 284 HBW, a 55 HRC – ok. 600 HV. Przeliczenia są przybliżone i nie zastępują pomiaru.
Które metale są najtrudniejsze w obróbce?
Najtrudniej skrawa się hartowane stale narzędziowe o twardości powyżej ok. 45 HRC; często wymagają one narzędzi z CBN lub szlifowania. Trudne w obróbce są też tytan i stopy na bazie niklu – nie dlatego, że są bardzo twarde, lecz dlatego, że słabo przewodzą ciepło i ulegają umocnieniu przez zgniot.
Czy stal obrabiać przed hartowaniem, czy po nim?
Zwykle przed. Obróbka w stanie miękkim lub wstępnie ulepszonym jest szybsza i tańsza. Po hartowaniu wykańcza się tylko krytyczne powierzchnie, na przykład frezowaniem na twardo lub szlifowaniem, aby skorygować odkształcenia i uzyskać wąskie tolerancje.
Podsumowanie
Twardość metali określa, jak dobrze materiał opiera się wciskaniu wgłębnika i zużyciu; mierzy się ją metodami Brinella, Rockwella i Vickersa. Im twardszy metal, tym bardziej odporna na zużycie część – ale tym wolniejsza i droższa obróbka. Wybieraj twardość, której rzeczywiście wymaga funkcja części, stosuj stale wstępnie ulepszone lub obrabiaj materiał w stanie miękkim przed hartowaniem, a narzędzia i parametry skrawania dopasuj do materiału.