


La dureté des métaux est la résistance d’un matériau à la pénétration permanente et à l’usure. Elle détermine le comportement d’une pièce en service — et la difficulté de son usinage. La dureté se mesure par des essais normalisés tels que Brinell (HB), Rockwell (HRC, HRB) et Vickers (HV), chaque échelle convenant à des matériaux différents.
Ce guide explique ce que signifie la dureté d’un métal, comment fonctionnent et se comparent les essais de dureté, comment convertir d’une échelle à l’autre et quelle influence la dureté exerce sur le choix des outils, les paramètres de coupe et la conception des pièces en usinage CNC.
Qu’est-ce que la dureté des métaux ?
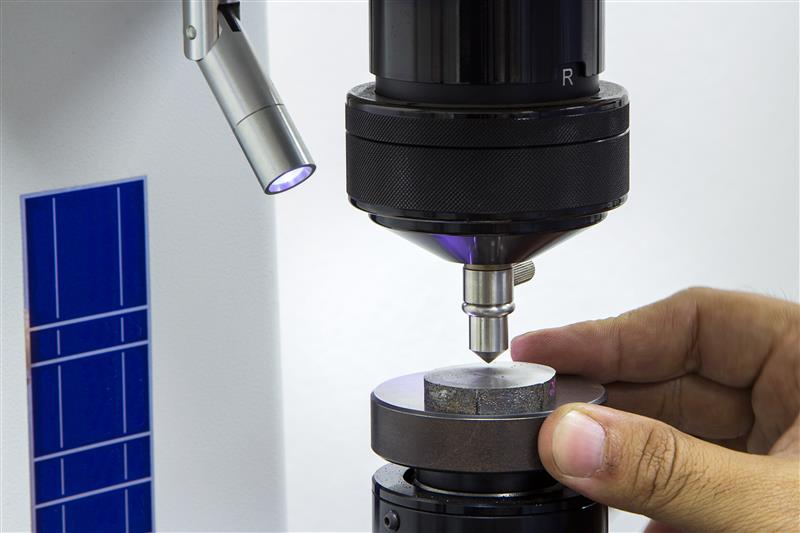
La dureté des métaux est la résistance d’un métal à la déformation plastique de sa surface — généralement mesurée en enfonçant un pénétrateur dur dans le matériau puis en évaluant la taille ou la profondeur de l’empreinte. Les métaux durs résistent à l’usure, à l’abrasion et à l’indentation ; les métaux tendres se déforment plus facilement mais sont plus faciles à usiner.
La dureté est liée à d’autres propriétés mécaniques, sans pour autant se confondre avec elles :
- La résistance mécanique est la capacité à supporter une charge sans se rompre. Pour les aciers, la résistance à la traction peut être estimée à partir de la dureté : résistance à la traction en MPa ≈ 3,3 × dureté Vickers.
- La ténacité est la capacité à absorber de l’énergie sans se rompre. Les aciers très durs sont souvent fragiles — une dureté élevée s’accompagne généralement d’une ténacité plus faible.
- La résistance à l’usure augmente en général avec la dureté ; c’est pourquoi les outils de coupe, les guidages et les matrices sont trempés.
Essais de dureté des métaux : Brinell, Rockwell ou Vickers ?
Trois essais normalisés sont utilisés pour les métaux. Ils se distinguent par le pénétrateur, la force d’essai et la manière dont le résultat est mesuré :
| Essai | Pénétrateur | Grandeur mesurée | Norme | Domaine d’application |
|---|---|---|---|---|
| Brinell (HBW) | Bille en carbure de tungstène, généralement de 10 mm | Diamètre de l’empreinte | ISO 6506 | Métaux tendres à mi-durs, pièces de fonderie, matériaux à gros grains ; jusqu’à env. 650 HBW |
| Rockwell (HRC, HRB) | Cône en diamant (HRC) ou bille en acier ou en carbure (HRB) | Profondeur de l’empreinte | ISO 6508 | Contrôle rapide en production : HRC pour les aciers trempés, HRB pour les métaux plus tendres |
| Vickers (HV) | Pyramide en diamant à base carrée, 136° | Diagonales de l’empreinte | ISO 6507 | Tous les métaux, des plus tendres aux plus durs, pièces minces, revêtements et couches superficielles |
Dureté Brinell (HBW)
Une bille en carbure de tungstène est enfoncée dans la surface sous une force définie, puis le diamètre de l’empreinte est mesuré. L’empreinte étant grande, l’essai Brinell donne une valeur moyenne sur la microstructure, ce qui le rend idéal pour les pièces de fonderie et les matériaux à gros grains. L’acier doux, par exemple, présente une dureté d’environ 120–140 HBW. Les billes en acier ne sont plus admises par la norme actuelle, d’où le symbole HBW.
Dureté Rockwell (HRC, HRB)
L’essai Rockwell mesure la profondeur de l’empreinte et affiche le résultat directement sur la machine ; il est donc rapide et très répandu en production et au contrôle de réception. L’échelle définit le pénétrateur et la force : l’échelle HRC utilise un cône en diamant et constitue la référence pour les aciers trempés et les aciers à outils — un acier à outils trempé atteint 58–64 HRC. L’échelle HRB utilise une bille et couvre les métaux plus tendres tels que les alliages de cuivre, les aciers doux et l’aluminium.
Dureté Vickers (HV)
Une pyramide en diamant à base carrée laisse une petite empreinte dont les diagonales sont mesurées au microscope. L’essai Vickers couvre toute la plage de dureté avec une seule échelle et permet aussi, avec de faibles forces d’essai, de mesurer des pièces minces, des couches cémentées et des revêtements (microdureté). Un chromage dur atteint par exemple environ 800–1 000 HV.
Conversion de dureté : HV, HB et HRC
Il n’existe pas de formule exacte pour convertir d’une échelle de dureté à l’autre, car chaque essai déforme le matériau différemment. Des tables de conversion approximatives pour les aciers figurent dans la norme ISO 18265. Utilisez-les uniquement à titre indicatif — pour les essais de réception, mesurez toujours dans l’échelle spécifiée sur le plan.
| Vickers (HV) | Brinell (HBW) | Rockwell |
|---|---|---|
| 150 | Env. 143 | Env. 79 HRB |
| 200 | Env. 190 | Env. 92 HRB |
| 250 | Env. 238 | Env. 22 HRC |
| 300 | Env. 284 | Env. 30 HRC |
| 400 | Env. 379 | Env. 41 HRC |
| 500 | Env. 471 | Env. 49 HRC |
| 600 | Env. 564 | Env. 55 HRC |
| 700 | – | Env. 60 HRC |
| 800 | – | Env. 64 HRC |
Dureté typique des métaux courants
La dureté d’un métal dépend fortement de sa nuance et de son état (recuit, écroui, trempé). Ces valeurs approximatives aident au choix du matériau et à la préparation de l’usinage :
| Matériau | État | Dureté typique |
|---|---|---|
| Alliages d’aluminium (EN AW-5052, EN AW-6061) | Écroui ou durci par vieillissement | Env. 60–95 HBW |
| Cuivre (Cu-ETP) | De recuit à écroui | Env. 40–100 HBW |
| Laiton (CW614N) | Barre étirée | Env. 90–150 HBW |
| Acier de construction S235 (EN 1.0038) | Brut de laminage | Env. 120–140 HBW |
| Acier au carbone C45 (EN 1.1191) | Normalisé | Env. 170–210 HBW |
| Acier inoxydable EN 1.4301 | Recuit | Env. 150–200 HBW |
| Acier allié 42CrMo4 (EN 1.7220) | Trempé et revenu | Env. 26–32 HRC |
| Titane Ti-6Al-4V | Recuit | Env. 30–36 HRC |
| Acier à outils EN 1.2379 | Trempé et revenu | Env. 58–63 HRC |
Pour en savoir plus sur ces matériaux, consultez nos guides sur l’acier au carbone, l’acier inoxydable et les alliages de cuivre.
Influence de la dureté des métaux sur l’usinage CNC
Choix des outils
Plus la pièce est dure, plus l’outil de coupe doit être dur et résistant à la chaleur :
| Dureté de la pièce | Matériaux typiques | Outils recommandés |
|---|---|---|
| Tendre (inférieure à env. 150 HBW) | Aluminium, cuivre, laiton, acier doux | HSS ou carbure non revêtu à arêtes vives |
| Moyenne (env. 150–300 HBW) | Aciers au carbone, aciers inoxydables, aciers prétraités | Carbure revêtu |
| Dure (env. 45–65 HRC) | Aciers à outils et aciers à roulements trempés | Carbure revêtu pour usinage dur, CBN, céramiques ; rectification pour la finition |
La dureté n’est pas le seul facteur. Le titane et les alliages à base de nickel comme l’Inconel sont difficiles à usiner bien qu’ils ne soient pas extrêmement durs : ils conduisent mal la chaleur et s’écrouissent, ce qui impose des outils en carbure à arêtes vives, des vitesses de coupe faibles et un arrosage abondant.
Paramètres de coupe
Lorsque la dureté augmente, les paramètres de coupe doivent être réduits afin de maîtriser l’usure des outils et l’échauffement :
| Dureté | Vitesse de coupe | Avance | Profondeur de passe | Usure de l’outil |
|---|---|---|---|---|
| Faible (inférieure à env. 150 HBW) | Élevée | Moyenne à élevée | Moyenne à élevée | Faible |
| Moyenne (env. 150–300 HBW) | Moyenne | Moyenne | Moyenne | Moyenne |
| Élevée (supérieure à env. 300 HBW / 30 HRC) | Faible | Faible | Faible | Élevée |
Des paramètres inadaptés entraînent l’écaillage des outils, une surchauffe, un mauvais état de surface et des écarts dimensionnels.
Métaux tendres ou métaux durs en usinage CNC
Les métaux tendres tels que l’aluminium, le cuivre, le laiton et l’acier doux s’usinent rapidement :
- Vitesses de coupe élevées et temps d’usinage courts.
- Longue durée de vie des outils et bon état de surface.
- Les alliages d’aluminium et de cuivre offrent en outre une bonne résistance à la corrosion.
Leurs inconvénients : une résistance mécanique et une résistance à l’usure plus faibles ; de plus, les matériaux tendres et ductiles peuvent former des bavures et des arêtes rapportées sur l’outil.
Les métaux durs tels que les aciers à outils trempés et les aciers inoxydables martensitiques offrent des performances élevées :
- Résistance mécanique élevée et excellente résistance à l’usure.
- Stabilité dimensionnelle sous charge, idéale pour les guidages, matrices, arbres et pièces d’usure.
Leurs inconvénients : un usinage plus lent, une usure et un coût d’outillage plus élevés, ainsi que la nécessité de machines rigides, d’outils spéciaux et d’un refroidissement efficace.
Conseils de conception pour les matériaux durs
La dureté doit orienter dès le départ la géométrie, les tolérances et la gamme de fabrication d’une pièce :
- Simplifiez la géométrie : évitez les poches profondes, les parois minces et les petits rayons intérieurs dans les matériaux durs — ils provoquent la flexion de l’outil et allongent les temps d’usinage.
- Prévoyez des congés et des chanfreins : ils réduisent les concentrations de contraintes et le risque de fissuration lors de la trempe.
- Définissez des tolérances réalistes : des tolérances très serrées sur des pièces trempées augmentent considérablement le coût.
- Usinez à l’état tendre, puis trempez : si la pièce finie doit être très dure, usinez-la à l’état recuit ou prétraité, effectuez le traitement thermique, puis ne reprenez que les surfaces critiques.
- Pensez aux aciers prétraités : les aciers trempés et revenus d’environ 30 HRC peuvent être usinés directement et ne nécessitent souvent aucun traitement thermique supplémentaire.
Pièces en acier trempé et prétraité avec meviy
meviy, la plateforme de fabrication à la demande de MISUMI, produit des pièces conçues sur mesure directement à partir de vos données CAO 3D — et non des pièces de catalogue ou standard. Pour les pièces nécessitant une dureté définie, meviy propose à la fois des matériaux prétraités et un traitement thermique pour le fraisage CNC :
- Aciers prétraités (trempés et revenus) : EN 1.1206 équiv. (dureté de référence 20–34 HRC), EN 1.7220 équiv. (26–32 HRC) et NAK55 équiv. (37–43 HRC).
- Trempe à la dureté souhaitée : EN 1.2379 équiv. jusqu’à 63 HRC, EN 1.7220 équiv. jusqu’à 55 HRC et EN 1.1206 équiv. jusqu’à 50 HRC — la dureté minimale que vous spécifiez est garantie.
- Matériaux tendres pour un usinage rapide : aluminium, cuivre, laiton et plastiques, en fraisage comme en tournage CNC.
Téléversez votre modèle, choisissez le matériau et le traitement thermique, et obtenez instantanément le prix et le délai. Découvrez l’usinage CNC avec meviy.
Questions fréquentes sur la dureté des métaux
Qu’est-ce que la dureté des métaux ?
La dureté des métaux est la résistance d’un métal à la pénétration permanente, à la rayure et à l’usure. Elle se mesure en enfonçant un pénétrateur dur dans la surface puis en évaluant l’empreinte, par exemple avec l’essai Brinell, Rockwell ou Vickers.
Quelle est la différence entre HRC, HB et HV ?
Ce sont des échelles de dureté différentes. L’échelle HRC (Rockwell C) mesure la profondeur de pénétration d’un cône en diamant et s’utilise pour les aciers trempés. L’échelle HB (Brinell) mesure le diamètre de l’empreinte d’une bille et convient aux métaux plus tendres. L’échelle HV (Vickers) mesure les diagonales de l’empreinte d’une pyramide et couvre tous les niveaux de dureté.
Comment convertir des HRC en HV ou en HB ?
Utilisez les tables de conversion selon ISO 18265, valables uniquement pour les aciers. Par exemple, 30 HRC correspondent à environ 300 HV et 284 HBW, et 55 HRC à environ 600 HV. Les conversions sont approximatives et ne remplacent pas une mesure.
Quels métaux sont les plus difficiles à usiner ?
Les aciers à outils trempés au-delà d’environ 45 HRC sont les plus difficiles à usiner et nécessitent souvent des outils CBN ou une rectification. Le titane et les alliages à base de nickel sont eux aussi difficiles — non parce qu’ils sont très durs, mais parce qu’ils conduisent mal la chaleur et s’écrouissent.
Faut-il usiner l’acier avant ou après la trempe ?
En général avant. L’usinage à l’état recuit ou prétraité est plus rapide et moins coûteux. Après la trempe, seules les surfaces critiques sont reprises, par exemple par fraisage dur ou rectification, afin de corriger les déformations et d’obtenir des tolérances serrées.
Conclusion
La dureté des métaux décrit la capacité d’un matériau à résister à la pénétration et à l’usure ; elle se mesure par les essais Brinell, Rockwell et Vickers. Plus le métal est dur, plus la pièce résiste à l’usure — mais plus l’usinage est lent et coûteux. Choisissez la dureté réellement requise par la fonction, utilisez des aciers prétraités ou usinez à l’état tendre avant la trempe, et adaptez les outils et les paramètres de coupe au matériau.