


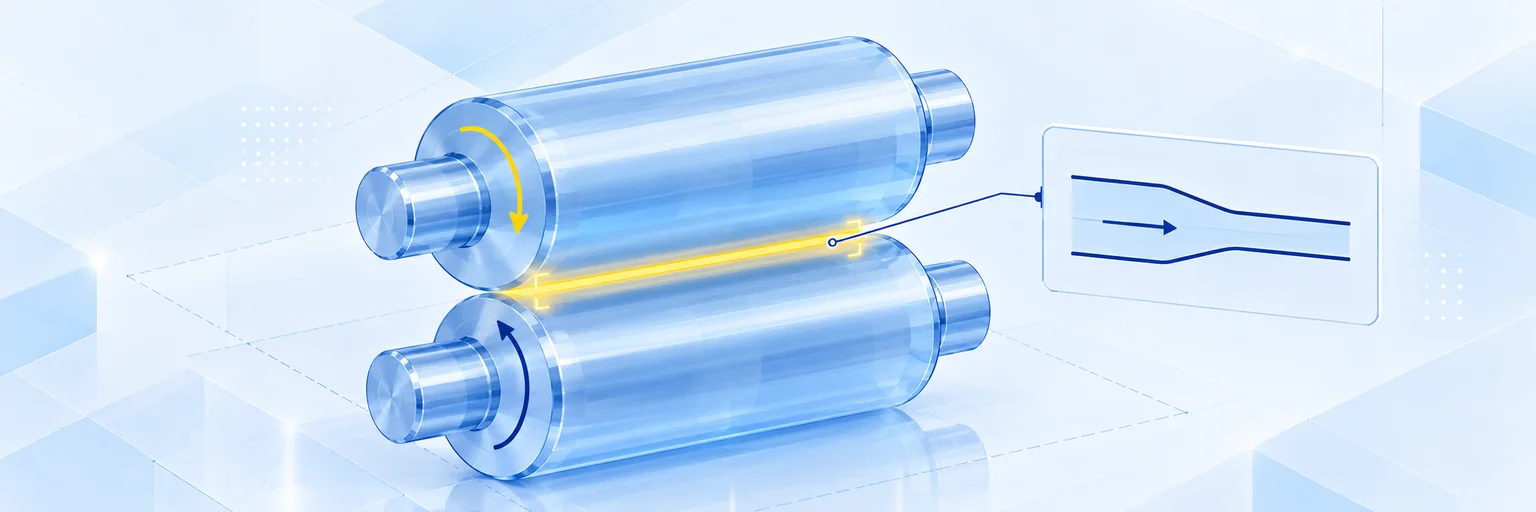
El proceso de laminado da forma al metal haciéndolo pasar entre rodillos giratorios. En lugar de fabricar piezas terminadas, el laminado produce sobre todo los semiproductos de los que parten casi todos los demás procesos: chapas, planchas, barras y tubos. Su principal ventaja es que permite fabricar en serie material metálico uniforme de forma rápida y a un coste relativamente bajo.
En este artículo te explicamos cómo funciona el laminado, en qué se diferencian el laminado en caliente, el laminado en frío y el laminado en tibio, y qué laminadores se utilizan para cada producto, además de lo que todo ello implica a la hora de elegir el material para tus piezas a medida.
¿Qué es el proceso de laminado?
En el proceso de laminado, el metal pasa entre rodillos giratorios que lo comprimen y lo alargan. Este proceso de deformación plástica destaca por producir a gran velocidad material con una sección transversal uniforme. Los productos laminados abarcan desde chapas y planchas metálicas hasta barras, redondos, perfiles largos e incluso tubos cuadrados o redondos.
El material laminado se utiliza ampliamente en la construcción y en la industria. La chapa obtenida por laminado, por ejemplo, es el material de partida de latas de bebidas, baterías y piezas de automoción.
Según la temperatura de procesamiento, el laminado se divide en tres tipos: laminado en caliente, laminado en frío y laminado en tibio.
Laminado en caliente vs. laminado en frío vs. laminado en tibio
La tabla compara los tres tipos de laminado para el acero. En los apartados siguientes se explica cada uno en detalle.
| Propiedad | Laminado en caliente | Laminado en frío | Laminado en tibio |
|---|---|---|---|
| Temperatura (acero) | Aprox. 900–1200 °C | Normalmente temperatura ambiente | Aprox. 600–900 °C |
| Respecto a la recristalización | Por encima | Por debajo | Por debajo, pero a temperatura elevada |
| Fuerza de conformado | Baja | Alta | Media |
| Precisión dimensional | Menor | Alta | Media |
| Superficie | Cascarilla de laminación (capa de óxido) | Lisa y brillante | Mejor que en el laminado en caliente |
| Endurecimiento por deformación | No | Sí: mayor resistencia, menor ductilidad | Reducido |
| Productos típicos | Planchas, chapas gruesas, perfiles, carriles | Chapas finas y flejes con tolerancias estrechas | Productos difíciles de laminar en caliente o en frío |
Laminado en caliente
En el laminado en caliente, el metal se calienta antes del procesamiento para que sea más fácil de conformar. En el caso del acero, esto supone temperaturas de aproximadamente 900–1200 °C: el material está al rojo vivo cuando pasa entre los rodillos. Como la temperatura está por encima del punto de recristalización, la estructura del metal se regenera continuamente durante el laminado.
Ventajas
- Mejor conformabilidad: a altas temperaturas disminuye la resistencia del metal a la deformación, por lo que es posible lograr grandes reducciones con menos fuerza.
- Mejor estructura del material: la recristalización afina el grano y da como resultado un material tenaz.
- Sin endurecimiento por deformación: como el material se procesa por encima de su temperatura de recristalización, no se endurece durante el laminado.
Desventajas
- Menor precisión dimensional: los grandes cambios de temperatura durante y después del laminado hacen que el material se contraiga de forma irregular.
- Calidad superficial: en contacto con el aire, la superficie caliente se oxida y forma cascarilla de laminación, lo que deja un acabado más rugoso y menos atractivo.
- Energía y coste: calentar el material requiere mucha energía y encarece el proceso.
Laminado en frío
El laminado en frío se realiza por debajo de la temperatura de recristalización del metal, normalmente a temperatura ambiente y sin calentar previamente el material. El material se calienta igualmente durante el conformado, pero no de forma intencionada. El laminado en frío se utiliza habitualmente para reducir material laminado en caliente a chapas y flejes finos y precisos.
Ventajas
- No se necesitan equipos de calentamiento: el material se procesa a temperatura ambiente y es más fácil de manipular.
- Alta precisión dimensional: el laminado en frío consigue tolerancias de espesor más estrechas que el laminado en caliente.
- Acabado atractivo: el proceso produce una superficie lisa y brillante.
- Mayor resistencia: el endurecimiento por deformación aumenta la resistencia y la dureza del material.
Desventajas
- Alta resistencia a la deformación: a bajas temperaturas, el metal opone más resistencia a la deformación, por lo que el laminado requiere más fuerza.
- Endurecimiento por deformación: el material se vuelve más duro y menos dúctil. Para recuperar la conformabilidad, a menudo se necesita un tratamiento térmico posterior, como el recocido.
Laminado en tibio
El laminado en tibio se sitúa entre el laminado en caliente y el laminado en frío. En el caso del acero, suele realizarse a unos 600–900 °C. El proceso combina algunas ventajas de ambos: requiere menos fuerza que el laminado en frío y logra mejor precisión dimensional y calidad superficial que el laminado en caliente. El laminado en tibio se utiliza principalmente para materiales y productos difíciles de laminar en caliente o en frío.
Tipos de laminadores
Los laminadores son las máquinas que llevan a cabo el proceso de laminado. Su configuración depende de la forma deseada y del número de rodillos. La tabla ofrece una visión general de seis tipos habituales.
| Laminador | Disposición de los rodillos | Uso típico |
|---|---|---|
| Laminador dúo | Dos rodillos enfrentados | Desbaste de lingotes en planchones, laminado plano sencillo |
| Laminador cuarto | Dos rodillos de trabajo, cada uno apoyado en un rodillo de apoyo | Laminado plano de precisión de acero, cobre y aluminio |
| Laminador de racimo | Rodillos de trabajo pequeños apoyados en muchos rodillos de apoyo | Metales duros como el acero inoxidable, láminas muy finas |
| Laminador planetario | Muchos rodillos de trabajo pequeños alrededor de un gran rodillo de apoyo | Reducciones muy grandes en una sola pasada |
| Laminador universal | Rodillos horizontales y verticales | Perfiles como las vigas H |
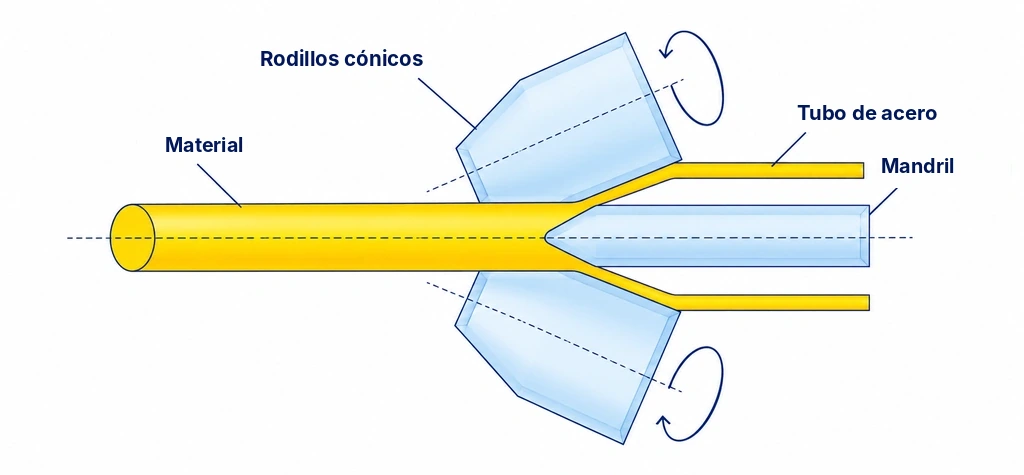
| Laminador perforador (Mannesmann) | Rodillos cónicos oblicuos y un mandril perforador | Tubos de acero sin soldadura |
Laminador dúo
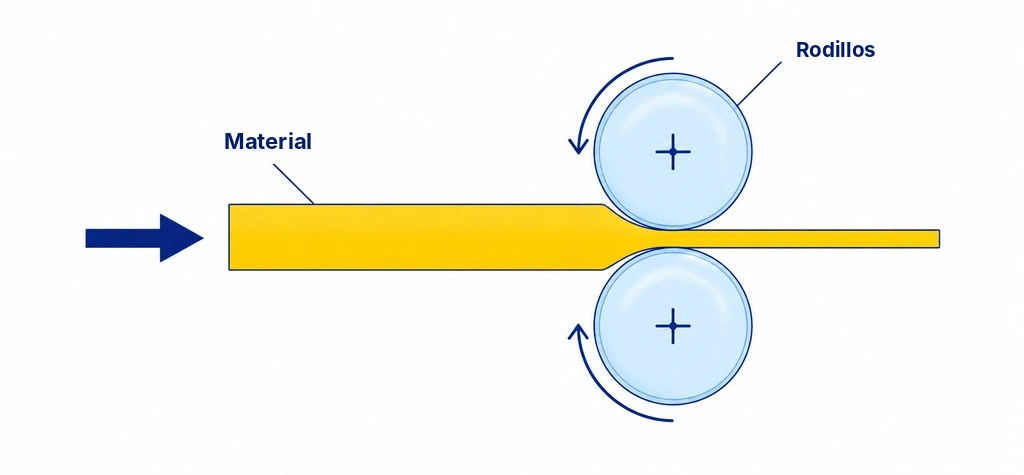
El laminador dúo consta de dos rodillos enfrentados que comprimen el metal. Este diseño sencillo se utiliza para el desbaste —por ejemplo, para transformar lingotes de colada en planchones— y también para el laminado plano sencillo.
Laminador cuarto
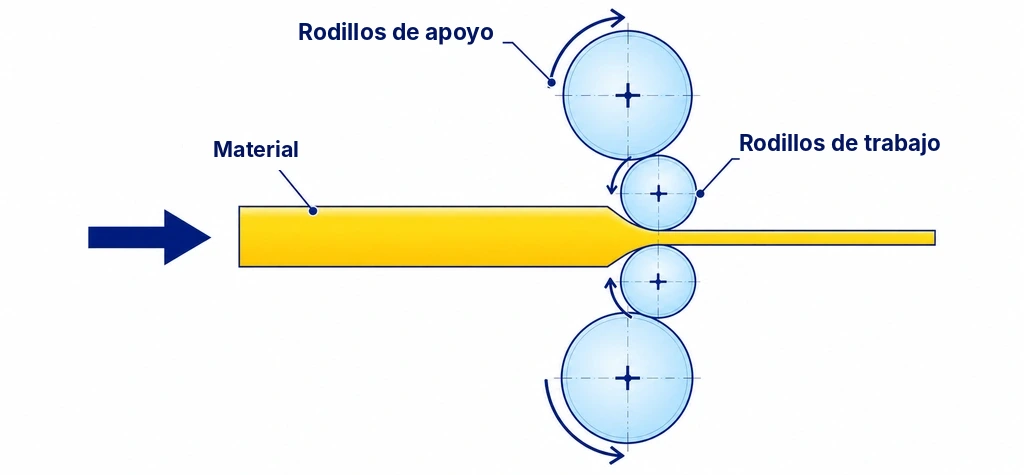
Un laminador cuarto tiene dos rodillos de trabajo, cada uno apoyado por detrás en un rodillo de apoyo de mayor tamaño. Los rodillos de apoyo reducen la flexión de los rodillos de trabajo, lo que permite un laminado de alta precisión. Los laminadores cuarto se utilizan tanto para el acero como para el cobre y el aluminio.
Laminador de racimo (multirodillo)
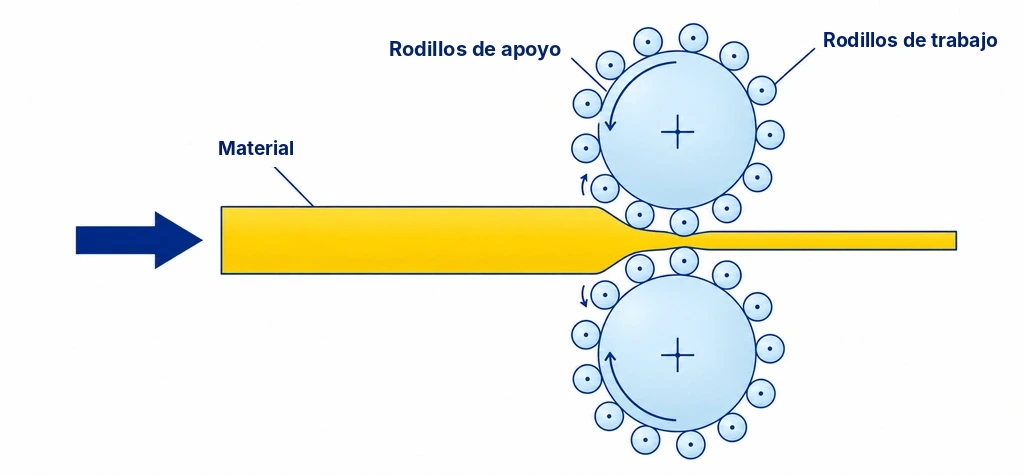
Los laminadores de racimo, también llamados laminadores multirodillo, tienen aún más rodillos de apoyo que los laminadores cuarto. El nombre se debe al racimo de rodillos de apoyo que sostienen cada rodillo de trabajo y permiten aplicar una presión de laminado muy alta. Esto hace posible laminar metales duros como el acero inoxidable. Gracias al pequeño diámetro de los rodillos de trabajo y a su sólido apoyo, estos no se flexionan, por lo que los laminadores de racimo son ideales para laminar en frío materiales extremadamente finos, como la lámina de cobre.
Laminador planetario
En un laminador planetario, muchos rodillos de trabajo pequeños se disponen alrededor de la circunferencia de un gran rodillo de apoyo. Los rodillos pequeños pasan sobre el material con un movimiento planetario, lo que permite reducciones muy grandes y una alta eficiencia de laminado. Este diseño resulta especialmente eficaz para grandes reducciones y grandes volúmenes de material.
Laminador universal
Los laminadores universales tienen rodillos horizontales y verticales, por lo que pueden aplicar presión desde varias direcciones a la vez. Esto los hace adecuados para laminar secciones complejas, como vigas H, a partir de desbastes o desbastes de viga preformados.
Laminador perforador (laminador Mannesmann)
Los laminadores perforadores, o laminadores Mannesmann, producen tubos de acero sin soldadura. Dos rodillos cónicos oblicuos hacen girar una palanquilla redonda maciza y la empujan sobre un mandril perforador, que forma el tubo hueco desde el interior. Al no tener cordón de soldadura, estos tubos son ideales para aplicaciones de alta presión, como oleoductos, calderas y otras infraestructuras críticas que transportan líquidos o gases.
Materiales laminados para piezas de meviy
meviy fabrica piezas a medida diseñadas individualmente a partir de tus propios datos CAD 3D, no piezas estándar ni de catálogo. La mayoría de los materiales que puedes elegir son productos laminados, y saber si un material está laminado en caliente o en frío te ayuda a prever su superficie y su precisión:
- Chapa de acero bajo en carbono EN 1.0330 equiv. (EN 1.0320 equiv. (bobinado en caliente)) de 0,8 a 6,0 mm para piezas fabricadas mediante fabricación de chapa
- Variantes cincadas EN 1.0330 equiv. (cincado electrolítico) y EN 1.0330 equiv. (Galvanizado): consulta SECC vs. SGCC
- Acero estructural laminado en caliente EN 1.0038 equiv. para planchas de 9 a 16 mm: encontrarás más información en nuestra guía sobre el acero al carbono
- Chapa de acero inoxidable EN 1.4301 equiv. y EN 1.4016 equiv., y chapa de aluminio EN AW-5052 equiv.
- Pletina y plancha laminadas como material de partida para piezas fabricadas mediante fresado CNC
Las piezas de chapa se cortan a medida mediante corte láser y se conforman mediante plegado. Subes tu modelo 3D, seleccionas el material y obtienes al instante el precio y la fecha de entrega.
Preguntas frecuentes sobre el proceso de laminado
¿Qué diferencia hay entre el acero laminado en caliente y el laminado en frío?
El acero laminado en caliente se lamina por encima de su temperatura de recristalización. Es más fácil de conformar, pero tiene menor precisión dimensional y una superficie con cascarilla. El acero laminado en frío se lamina a temperatura ambiente: tiene tolerancias más estrechas, una superficie lisa y mayor resistencia gracias al endurecimiento por deformación, pero su producción es más cara.
¿Es el acero laminado en frío más resistente que el laminado en caliente?
Por lo general, sí. El laminado en frío endurece el material, lo que aumenta su resistencia y dureza pero reduce su ductilidad. Si el material debe seguir conformándose, a menudo se recuece después del laminado en frío para recuperar su conformabilidad.
¿Qué significan SPCC y SPHC?
SPCC y SPHC son designaciones japonesas JIS para chapa de acero bajo en carbono laminada en frío y laminada en caliente. En meviy Europe, el material de chapa correspondiente figura como EN 1.0330 equiv., con la variante bobinada en caliente EN 1.0320 equiv.
¿Para qué se utiliza un laminador cuarto?
Un laminador cuarto utiliza dos rodillos de trabajo pequeños apoyados en dos rodillos de apoyo más grandes. Los rodillos de apoyo impiden que los rodillos de trabajo se flexionen, de modo que el laminador puede laminar chapa y fleje de acero, cobre o aluminio con una alta precisión de espesor.
El laminado: la base de la chapa, la barra y el tubo
El laminado es un proceso de deformación plástica en el que el metal pasa entre rodillos para producir chapas, barras o tubos. Según la temperatura, se divide en laminado en caliente, laminado en frío y laminado en tibio. Los laminadores varían según la aplicación: los laminadores dúo, cuarto y de racimo son habituales para productos planos, los laminadores universales producen perfiles como las vigas H y los laminadores perforadores fabrican tubos sin soldadura. Saber cómo se ha laminado tu material te ayuda a elegir la chapa o la barra adecuada para tus piezas.