


Die Härte von Metallen beschreibt den Widerstand eines Materials gegen bleibende Eindrücke und Verschleiß. Sie bestimmt, wie sich ein Bauteil im Einsatz verhält – und wie aufwendig seine Bearbeitung ist. Gemessen wird die Härte mit genormten Prüfverfahren wie Brinell (HB), Rockwell (HRC, HRB) und Vickers (HV), wobei sich jede Skala für andere Materialien eignet.
Dieser Leitfaden erklärt, was Metallhärte bedeutet, wie die Härteprüfverfahren funktionieren und sich unterscheiden, wie Sie zwischen den Skalen umrechnen und wie die Härte Werkzeugwahl, Schnittparameter und Bauteilkonstruktion bei der CNC-Bearbeitung beeinflusst.
Was ist die Härte von Metallen?
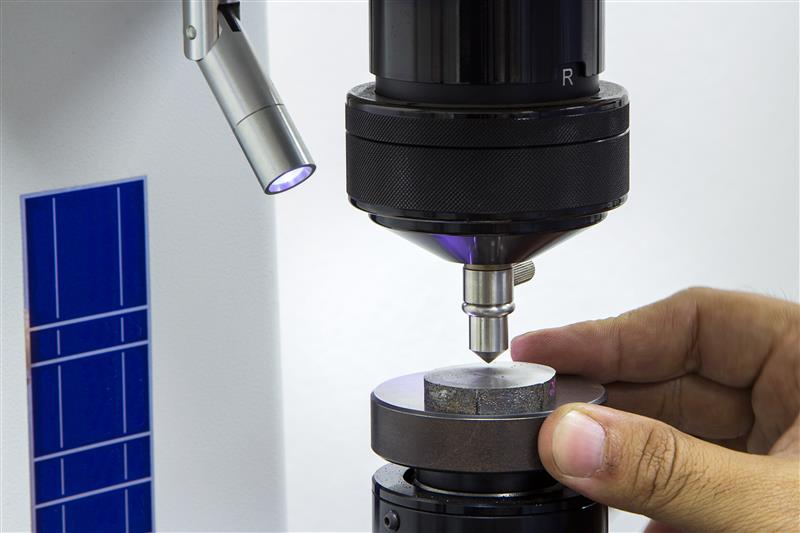
Die Härte von Metallen ist der Widerstand eines Metalls gegen plastische Verformung an seiner Oberfläche. Meist wird sie gemessen, indem ein harter Eindringkörper in das Material gedrückt und Größe oder Tiefe des Eindrucks ausgewertet wird. Harte Metalle widerstehen Verschleiß, Abrieb und Eindrücken; weiche Metalle verformen sich leichter, lassen sich aber auch leichter bearbeiten.
Die Härte hängt mit anderen mechanischen Eigenschaften zusammen, ist aber nicht mit ihnen gleichzusetzen:
- Festigkeit ist der Widerstand gegen Bruch unter Belastung. Bei Stählen lässt sich die Zugfestigkeit aus der Härte abschätzen: Zugfestigkeit in MPa ≈ 3,3 × Vickershärte.
- Zähigkeit ist die Fähigkeit, Energie aufzunehmen, ohne zu brechen. Sehr harte Stähle sind oft spröde – hohe Härte bedeutet in der Regel geringere Zähigkeit.
- Verschleißfestigkeit nimmt im Allgemeinen mit der Härte zu. Deshalb werden Schneidwerkzeuge, Führungen und Schneidstempel bzw. Matrizen gehärtet.
Härteprüfverfahren: Brinell, Rockwell und Vickers im Vergleich
Für Metalle werden drei genormte Prüfverfahren eingesetzt. Sie unterscheiden sich im Eindringkörper, in der Prüfkraft und in der Art, wie das Ergebnis ermittelt wird:
| Verfahren | Eindringkörper | Messgröße | Norm | Geeignet für |
|---|---|---|---|---|
| Brinell (HBW) | Hartmetallkugel, meist 10 mm | Durchmesser des Eindrucks | ISO 6506 | Weiche bis mittelharte Metalle, Gussteile, grobkörnige Materialien; bis ca. 650 HBW |
| Rockwell (HRC, HRB) | Diamantkegel (HRC) oder Stahl- bzw. Hartmetallkugel (HRB) | Tiefe des Eindrucks | ISO 6508 | Schnelle Prüfung in der Fertigung: HRC für gehärtete Stähle, HRB für weichere Metalle |
| Vickers (HV) | Vierseitige Diamantpyramide, 136° | Diagonalen des Eindrucks | ISO 6507 | Alle Metalle von weich bis sehr hart, dünne Bauteile, Beschichtungen und Randschichten |
Brinellhärte (HBW)
Eine Hartmetallkugel wird mit einer definierten Kraft in die Oberfläche gedrückt, anschließend wird der Durchmesser des Eindrucks gemessen. Da der Eindruck groß ist, mittelt das Brinell-Verfahren über das Gefüge – ideal für Gussteile und grobkörnige Materialien. Baustahl hat beispielsweise eine Härte von etwa 120–140 HBW. Stahlkugeln sind in der aktuellen Norm nicht mehr zulässig, daher lautet das Kurzzeichen HBW.
Rockwellhärte (HRC, HRB)
Beim Rockwell-Verfahren wird die Eindringtiefe gemessen und das Ergebnis direkt am Prüfgerät angezeigt. Es ist daher schnell und in Fertigung und Wareneingangsprüfung weit verbreitet. Die Skala legt Eindringkörper und Prüfkraft fest: HRC arbeitet mit einem Diamantkegel und ist der Standard für gehärtete Stähle und Werkzeugstähle – gehärteter Werkzeugstahl erreicht 58–64 HRC. HRB arbeitet mit einer Kugel und deckt weichere Metalle wie Kupferlegierungen, weiche Stähle und Aluminium ab.
Vickershärte (HV)
Eine vierseitige Diamantpyramide erzeugt einen kleinen Eindruck, dessen Diagonalen unter dem Mikroskop gemessen werden. Vickers deckt den gesamten Härtebereich mit einer einzigen Skala ab und erfasst mit kleinen Prüfkräften auch dünne Bauteile, einsatzgehärtete Randschichten und Beschichtungen (Mikrohärte). Eine Hartverchromung erreicht beispielsweise etwa 800–1.000 HV.
Härte umrechnen: HV, HB und HRC
Eine exakte Formel zur Umrechnung zwischen Härteskalen gibt es nicht, da jedes Prüfverfahren das Material unterschiedlich verformt. Näherungsweise Umwertungstabellen für Stähle enthält die ISO 18265. Nutzen Sie diese nur zur Orientierung – für Abnahmeprüfungen messen Sie stets in der Skala, die auf der Zeichnung angegeben ist.
| Vickers (HV) | Brinell (HBW) | Rockwell |
|---|---|---|
| 150 | Ca. 143 | Ca. 79 HRB |
| 200 | Ca. 190 | Ca. 92 HRB |
| 250 | Ca. 238 | Ca. 22 HRC |
| 300 | Ca. 284 | Ca. 30 HRC |
| 400 | Ca. 379 | Ca. 41 HRC |
| 500 | Ca. 471 | Ca. 49 HRC |
| 600 | Ca. 564 | Ca. 55 HRC |
| 700 | – | Ca. 60 HRC |
| 800 | – | Ca. 64 HRC |
Typische Härtewerte gängiger Metalle
Die Härte eines Metalls hängt stark von Legierung und Zustand ab (geglüht, kaltverfestigt, gehärtet). Diese Richtwerte helfen bei der Materialauswahl und der Planung der Bearbeitung:
| Material | Zustand | Typische Härte |
|---|---|---|
| Aluminiumlegierungen (EN AW-5052, EN AW-6061) | Kaltverfestigt oder ausgehärtet | Ca. 60–95 HBW |
| Kupfer (Cu-ETP) | Geglüht bis kaltverfestigt | Ca. 40–100 HBW |
| Messing (CW614N) | Gezogene Stange | Ca. 90–150 HBW |
| Baustahl S235 (EN 1.0038) | Walzhart | Ca. 120–140 HBW |
| Kohlenstoffstahl C45 (EN 1.1191) | Normalgeglüht | Ca. 170–210 HBW |
| Edelstahl EN 1.4301 | Lösungsgeglüht | Ca. 150–200 HBW |
| Legierter Stahl 42CrMo4 (EN 1.7220) | Vergütet | Ca. 26–32 HRC |
| Titan Ti-6Al-4V | Geglüht | Ca. 30–36 HRC |
| Werkzeugstahl EN 1.2379 | Gehärtet und angelassen | Ca. 58–63 HRC |
Mehr über die Materialien erfahren Sie in unseren Leitfäden zu Kohlenstoffstahl, Edelstahl und Kupferlegierungen.
Wie die Metallhärte die CNC-Bearbeitung beeinflusst
Werkzeugwahl
Je härter das Werkstück, desto härter und warmfester muss das Schneidwerkzeug sein:
| Härte des Werkstücks | Typische Materialien | Empfohlene Werkzeuge |
|---|---|---|
| Weich (unter ca. 150 HBW) | Aluminium, Kupfer, Messing, Baustahl | HSS oder unbeschichtetes Hartmetall mit scharfen Schneiden |
| Mittel (ca. 150–300 HBW) | Kohlenstoffstähle, Edelstähle, vorvergütete Stähle | Beschichtetes Hartmetall |
| Hart (ca. 45–65 HRC) | Gehärtete Werkzeugstähle und Wälzlagerstähle | Beschichtetes Hartmetall für die Hartbearbeitung, CBN, Keramik; Schleifen für die Endbearbeitung |
Die Härte ist nicht der einzige Faktor. Titan und Nickelbasislegierungen wie Inconel sind schwer zerspanbar, obwohl sie nicht extrem hart sind: Sie leiten Wärme schlecht und neigen zur Kaltverfestigung. Daher sind scharfe Hartmetallwerkzeuge, niedrige Schnittgeschwindigkeiten und reichlich Kühlschmierstoff erforderlich.
Schnittparameter
Mit zunehmender Härte müssen die Schnittparameter reduziert werden, um Werkzeugverschleiß und Wärmeentwicklung im Griff zu behalten:
| Härte | Schnittgeschwindigkeit | Vorschub | Schnitttiefe | Werkzeugverschleiß |
|---|---|---|---|---|
| Niedrig (unter ca. 150 HBW) | Hoch | Mittel bis hoch | Mittel bis hoch | Gering |
| Mittel (ca. 150–300 HBW) | Mittel | Mittel | Mittel | Mittel |
| Hoch (über ca. 300 HBW / 30 HRC) | Niedrig | Niedrig | Gering | Hoch |
Falsche Parameter führen zu Schneidenausbrüchen, Überhitzung, schlechter Oberflächengüte und Maßabweichungen.
Weiche und harte Metalle in der CNC-Bearbeitung
Weiche Metalle wie Aluminium, Kupfer, Messing und Baustahl lassen sich schnell bearbeiten:
- Hohe Schnittgeschwindigkeiten und kurze Bearbeitungszeiten.
- Lange Standzeiten und gute Oberflächengüte.
- Aluminium- und Kupferlegierungen bieten zudem eine gute Korrosionsbeständigkeit.
Ihre Nachteile: geringere Festigkeit und Verschleißfestigkeit; außerdem können weiche, duktile Materialien Grate und Aufbauschneiden am Werkzeug bilden.
Harte Metalle wie gehärtete Werkzeugstähle und martensitische Edelstähle bieten hohe Leistungsfähigkeit:
- Hohe Festigkeit und ausgezeichnete Verschleißfestigkeit.
- Formstabilität unter Last – ideal für Führungen, Schneidstempel und Matrizen, Wellen und Verschleißteile.
Ihre Nachteile: langsamere Bearbeitung, höherer Werkzeugverschleiß und höhere Kosten sowie der Bedarf an steifen Maschinen, Spezialwerkzeugen und wirksamer Kühlung.
Konstruktionstipps für harte Materialien
Die Härte sollte Geometrie, Toleranzen und Fertigungsweg eines Bauteils von Anfang an mitbestimmen:
- Geometrie einfach halten: Vermeiden Sie bei harten Materialien tiefe Taschen, dünne Wände und kleine Innenradien – sie verursachen Werkzeugabdrängung und lange Bearbeitungszeiten.
- Radien und Fasen vorsehen: Sie verringern Spannungskonzentrationen und das Risiko von Härterissen.
- Realistische Toleranzen wählen: Sehr enge Toleranzen an gehärteten Bauteilen erhöhen die Kosten erheblich.
- Weich bearbeiten, dann härten: Muss das fertige Bauteil sehr hart sein, bearbeiten Sie es im weichen oder vorvergüteten Zustand, führen anschließend eine Wärmebehandlung durch und bearbeiten danach nur die kritischen Flächen fertig.
- Vorvergütete Stähle in Betracht ziehen: Vergütete Stähle mit rund 30 HRC lassen sich direkt bearbeiten und benötigen oft keine weitere Wärmebehandlung.
Gehärtete und vorvergütete Stahlteile mit meviy
meviy, die On-Demand-Fertigungsplattform von MISUMI, fertigt individuell konstruierte Teile direkt aus Ihren 3D-CAD-Daten – keine Katalog- oder Normteile. Für Teile mit definierter Härte bietet meviy beim CNC Fräsen sowohl vorvergütete Materialien als auch Wärmebehandlung an:
- Vorvergütete Stähle: EN 1.1206 equiv. (Referenzhärte 20–34 HRC), EN 1.7220 equiv. (26–32 HRC) und NAK55 equiv. (37–43 HRC).
- Härten auf Ihre geforderte Härte: EN 1.2379 equiv. bis 63 HRC, EN 1.7220 equiv. bis 55 HRC und EN 1.1206 equiv. bis 50 HRC – die von Ihnen angegebene Mindesthärte wird garantiert.
- Weiche Materialien für schnelle Bearbeitung: Aluminium, Kupfer, Messing und Kunststoffe – sowohl zum Fräsen als auch zum CNC Drehen.
Laden Sie Ihr Modell hoch, wählen Sie Material und Wärmebehandlung und erhalten Sie Preis und Lieferzeit sofort. Mehr zur CNC-Bearbeitung mit meviy.
Häufige Fragen zur Härte von Metallen
Was versteht man unter Metallhärte?
Die Härte von Metallen ist der Widerstand eines Metalls gegen bleibende Eindrücke, Kratzer und Verschleiß. Gemessen wird sie, indem ein harter Eindringkörper in die Oberfläche gedrückt und der Eindruck ausgewertet wird, zum Beispiel mit dem Brinell-, Rockwell- oder Vickers-Verfahren.
Was ist der Unterschied zwischen HRC, HB und HV?
Es handelt sich um verschiedene Härteskalen. HRC (Rockwell C) misst die Eindringtiefe eines Diamantkegels und wird für gehärtete Stähle verwendet. HB (Brinell) misst den Durchmesser eines Kugeleindrucks und eignet sich für weichere Metalle. HV (Vickers) misst die Diagonalen eines Pyramideneindrucks und deckt alle Härtebereiche ab.
Wie rechnet man HRC in HV oder HB um?
Verwenden Sie Umwertungstabellen nach ISO 18265, die nur für Stähle gelten. So entsprechen 30 HRC etwa 300 HV und 284 HBW, 55 HRC etwa 600 HV. Umrechnungen sind Näherungswerte und ersetzen keine Messung.
Welche Metalle sind am schwierigsten zu bearbeiten?
Gehärtete Werkzeugstähle über etwa 45 HRC sind am schwierigsten zu zerspanen und erfordern oft CBN-Werkzeuge oder Schleifen. Auch Titan und Nickelbasislegierungen sind anspruchsvoll – nicht weil sie sehr hart sind, sondern weil sie Wärme schlecht leiten und zur Kaltverfestigung neigen.
Sollte Stahl vor oder nach dem Härten bearbeitet werden?
In der Regel davor. Die Bearbeitung im weichen oder vorvergüteten Zustand ist schneller und günstiger. Nach dem Härten werden nur kritische Flächen fertigbearbeitet, etwa durch Hartfräsen oder Schleifen, um Härteverzug auszugleichen und enge Toleranzen zu erreichen.
Fazit
Die Härte von Metallen beschreibt, wie gut ein Material Eindrücken und Verschleiß widersteht; gemessen wird sie mit den Prüfverfahren nach Brinell, Rockwell und Vickers. Je härter das Metall, desto verschleißfester das Bauteil – desto langsamer und teurer aber auch die Bearbeitung. Wählen Sie die Härte, die die Funktion tatsächlich erfordert, setzen Sie vorvergütete Stähle ein oder bearbeiten Sie weich vor dem Härten, und stimmen Sie Werkzeuge und Schnittparameter auf das Material ab.